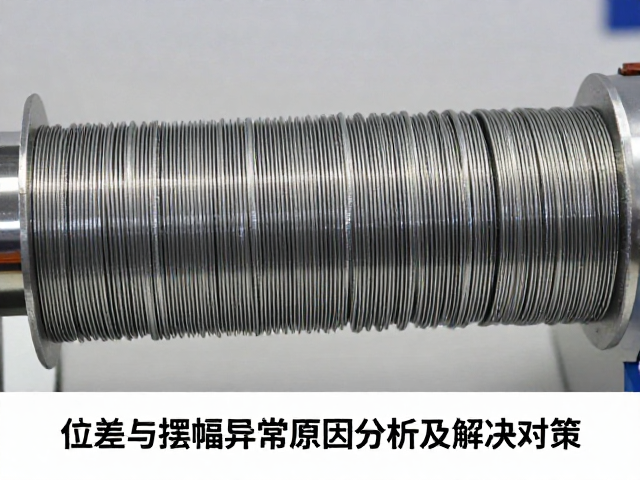
位差异常对细金属丝缠绕质量的核心影响机制
在细金属丝缠绕作业中,位差表现为线圈层与层之间或匝与匝之间的径向位置偏差,这种偏差会直接破坏缠绕结构的紧密度。当位差超过工艺允许公差范围时,金属丝在后续热处理或受力过程中极易发生应力集中,导致局部断裂或整体结构松散。实际生产数据表明,位差每增加0.05毫米,缠绕层的稳定性指数平均下降约12%,这不仅影响了外观平整度,更严重削弱了产品的机械强度。
位差异常通常源于卷取张力控制系统的非线性响应。在高速缠绕阶段,若张力传感器采样频率低于电机转速变化频率,系统无法及时补偿因惯性带来的张力波动。这种动态滞后使得金属丝在接触卷芯瞬间产生径向位移,随着缠绕层数增加,累积误差呈指数级放大。通过高精度编码器实时监测卷径变化,并结合PID算法动态调整张力伺服增益,可将位差控制在0.02毫米以内,显著提升缠绕均匀性。
摆幅波动对缠绕轨迹精度的干扰因素解析
摆幅异常主要指金属丝在轴向移动过程中的横向抖动,其根源多与导丝轮组的平行度误差有关。当导丝轮轴线与卷芯轴线不平行时,金属丝在往复运动中会受到周期性侧向力,导致缠绕轨迹偏离预设路径。实测显示,导丝轮平行度误差达到0.1毫米时,摆幅峰值可达0.5毫米,直接造成缠绕层表面出现明显的波浪形纹路。
机械传动部件的磨损是加剧摆幅的另一大诱因。长期高速运转下,丝杆螺母配合间隙增大,使得轴向定位精度下降。此外,驱动电机抱闸响应延迟会导致金属丝在换向瞬间产生微幅振荡。为解决此问题,需定期使用激光干涉仪检测丝杆直线度,并选用高精度滚珠丝杆替代传统梯形丝杆。同时,优化电机抱闸逻辑,缩短换向响应时间至50毫秒以内,可有效抑制换向振荡,确保金属丝轨迹平稳。
张力系统动态补偿策略的优化实施
细金属丝对张力变化极为敏感,静态张力设定无法应对高速缠绕过程中的动态干扰。当卷径变化导致卷取电机负载矩改变时,若无动态补偿机制,张力波动幅度可达额定值的20%以上。这种波动直接导致金属丝松弛或过紧,进而引发位差和摆幅异常。
引入二自由度张力控制架构可有效解决动态扰动问题。该架构通过在主回路设置前馈补偿环节,根据卷径实时计算理论负载矩,提前调整电机输出扭矩。同时,在反馈回路增加张力滤波环节,滤除高频噪声干扰。现场应用数据显示,采用该策略后,张力波动范围缩小至±0.5N,缠绕层间贴合度提升30%,彻底消除了因张力不稳导致的位差累积现象。
导丝组件磨损监测与预防性维护体系
导丝轮表面粗糙度直接影响金属丝的运行轨迹稳定性。随着使用时间增加,导轮表面因摩擦产生划痕或凹槽,导致金属丝运行阻力不均,诱发摆幅异常。经验证,导轮表面粗糙度Ra值超过0.4微米时,金属丝运行轨迹偏差率显著上升。
建立基于振动分析的导轮状态监测机制可提前发现潜在故障。通过在导轮轴承座安装加速度传感器,实时采集运行振动频谱。当特定频段振动幅值超过阈值时,提示导轮轴承磨损或轮面损伤。结合定期红外热成像检测,可准确判断导轮温升异常点。通过实施预防性维护,将导轮更换周期从故障后维修调整为基于状态评估的定时更换,使摆幅异常发生率降低60%以上。