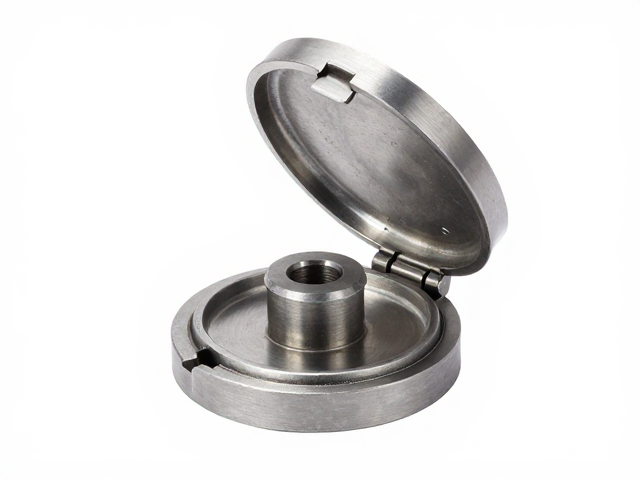
底盖锻压成型的核心工艺解析
底盖锻压成型是金属加工中通过模具对金属坯料施加高压,使其发生塑性变形从而获得预定形状和尺寸的关键工序。该工艺通常采用热锻或冷锻技术,热锻能显著降低金属变形抗力,适合大型或复杂结构件,而冷锻则因加工硬化效应能提供更高的表面精度和机械强度。在实际操作中,坯料的加热温度、锻造压力以及模具预热的状态直接决定了最终产品的内部组织致密度和尺寸稳定性,任何参数的波动都可能导致裂纹、折叠或尺寸超差等缺陷。
成型过程中的材料流动控制是确保底盖质量的核心环节。金属在模具型腔内的填充必须均匀且连续,以避免出现充不满或局部过薄的现象。工程师需通过有限元分析模拟金属流线,优化预成形和终成形模具的设计,使金属纤维严格遵循零件轮廓分布,从而提升零件的疲劳寿命。同时,润滑剂的选用与涂覆均匀性会直接影响摩擦系数,进而影响成型力和零件表面质量,合理的润滑策略能有效减少模具磨损并防止坯料粘连。
开盖器的机械原理与操作规范
开盖器作为一种专用的拆卸工具,主要利用机械杠杆原理或液压推力,对经过长时间运行产生形变或粘连的底盖施加反向分离力。其核心组件包括高强度的支撑臂、施力螺杆或液压缸以及防滑咬合爪。在使用前,必须检查开盖器的关键受力部件是否存在裂纹或变形,确保其额定载荷大于底盖的实际紧固力。操作时,需将开盖器的咬合爪精准卡入底盖边缘的受力点,保持施力方向垂直于底盖平面,避免产生侧向偏载导致工具滑脱或零件损伤。
实际操作过程中,力的施加应遵循渐进式原则,严禁瞬间冲击式加载。对于因高温氧化或腐蚀导致难以拆卸的底盖,可先通过微量渗透液松动结合面,再配合开盖器进行缓慢旋进或顶升。操作人员需密切观察底盖与容器本体的间隙变化,当发现间隙均匀扩大且无异常声响时,方可进行后续分离。若遇到阻力骤增,应立即停止施力,重新评估咬合点状态或检查是否存在异物卡滞,切勿强行加大压力,以防底座或开盖器本体发生结构性断裂。
压盖校准与安装精度控制
压盖安装的质量直接影响设备运行的密封性与安全性,校准安装的核心在于确保压盖中心线与容器法兰中心线的同轴度,以及密封面的平行度。安装前需彻底清理法兰密封面上的油污、锈迹及旧密封残留,检查密封垫片或密封圈是否有老化、裂纹或变形现象。在初步放置压盖后,需使用塞尺或千分尺测量法兰四周的间隙,若发现间隙不均,应通过调整支撑螺栓的松紧度进行修正,确保四周间隙误差控制在标准范围内,通常要求偏差不超过0.05毫米。
紧固螺栓的施力顺序与扭矩值是保证压盖均匀受力的关键步骤。必须遵循对角交叉、分次拧紧的原则,依次将螺栓均匀受力,避免局部过紧导致法兰翘曲或密封条挤出。使用经过校准的扭矩扳手,按照设备技术规范规定的扭矩值进行最终紧固,对于高精度要求的工况,可采用液压拉伸器施加预紧力,以消除螺栓弹性变形带来的应力松弛。安装完成后,需进行静态密封性测试,通过加压观察指定时间内的压力降情况,验证压盖安装的密封有效性,确保无渗漏现象。