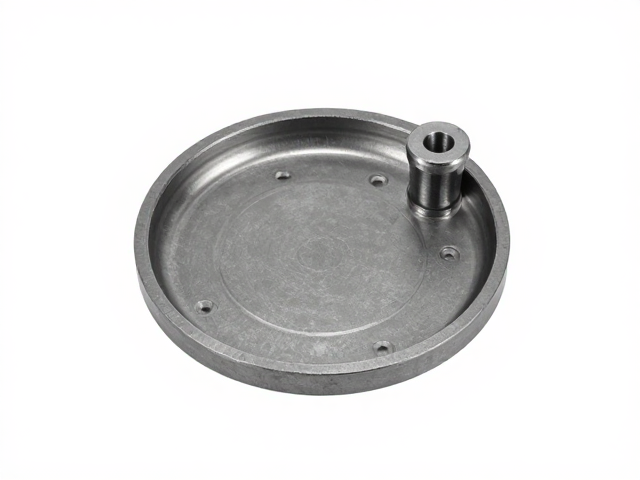
底盖锻压成型工艺的核心控制要素
底盖锻压成型是金属加工中通过模具对坯料施加高压使其产生塑性变形,从而获得预定形状和尺寸的关键工序。该工艺对材料流动性、模具强度及设备吨位有着严苛要求,通常选用低碳钢或合金钢作为原材料,以确保在高压下不易开裂且具备足够的屈服强度。在坯料加热过程中,温度控制直接决定了金属的再结晶程度,一般需将加热温度控制在再结晶温度范围内,以消除加工硬化并提高材料塑性,为后续成型提供稳定的物理基础。
模具的设计与制造精度是决定底盖成型质量的核心环节,模具型腔的表面粗糙度及配合间隙需经过精密加工以确保零件尺寸的一致性。在锻压过程中,润滑剂的选用与涂覆均匀性会影响金属流动轨迹,减少模具磨损并防止工件表面出现褶皱或裂纹。同时,设备滑块的下死点定位精度必须经过严格校准,以保证每次成型的压力分布均匀,避免因局部应力集中导致底盖出现微裂纹或厚度不均现象,从而满足后续装配对结构强度的要求。
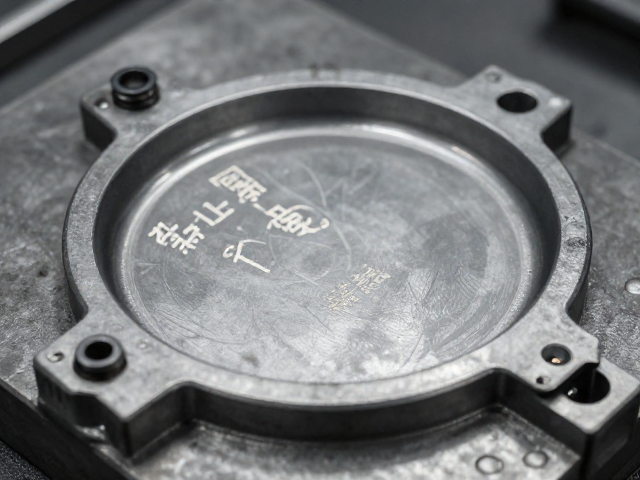
后盖结构特征对成型与锁紧的影响
后盖结构通常包含定位凸台、散热筋槽及螺纹孔位等复杂特征,这些结构在锻压成型时需特别注意金属流动方向的引导,避免因材料堆积造成飞边过大或内部疏松。定位凸台的成型往往需要设置合理的预成型槽,以分散金属流动阻力,确保凸台根部圆角过渡平滑,防止应力集中引发疲劳断裂。此外,后盖整体的壁厚变化需保持平缓过渡,避免出现突变导致的成型缺陷,确保零件在承受外部载荷时具备均匀的应力分布特性。
在结构设计中,后盖与壳体配合面的平面度及垂直度是保证密封性能和连接稳定性的关键指标,锻压成型后的校形工序需重点控制这些形位公差。螺纹孔位的布局需考虑锻压时的模具避让空间,通常采用成型后机加工的方式保证螺纹精度,以应对锻压过程中可能产生的微量变形。结构设计还需预留足够的装配干涉余量,确保底盖与壳体在锁紧过程中能够顺利贴合,避免因结构干涉导致锁紧力分布不均,进而影响整体结构的可靠性。
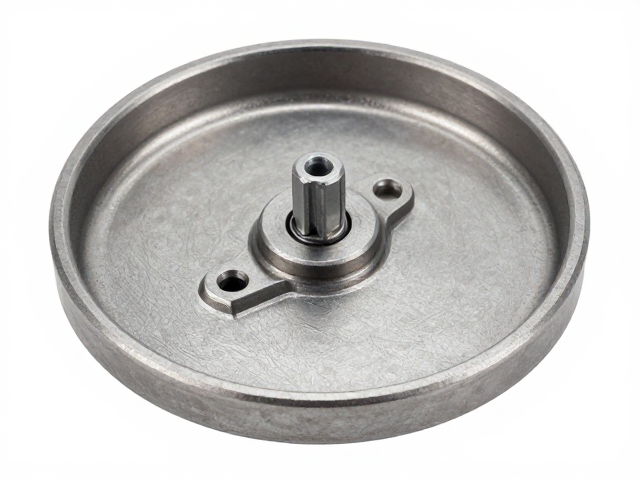
扭矩控制锁紧的关键参数与验证
锁紧扭矩是确保底盖与壳体连接紧密度的核心力学参数,过小的扭矩可能导致连接松动,引发漏液或异响;过大的扭矩则可能导致螺栓屈服断裂或螺纹滑牙。在实际生产中,通常依据螺栓材质、直径、螺纹规格及表面处理工艺,通过理论计算结合实验验证确定标准扭矩范围。例如,M6级螺栓在常规工况下的拧紧扭矩需控制在特定区间内,以确保预紧力能够克服外部振动载荷,维持连接的自锁性能。
扭矩测试需使用经过计量校准的电子扭矩扳手或扭矩测试仪进行,测试环境应保持稳定,避免温度变化对螺栓摩擦系数产生影响。测试过程中需模拟实际装配工况,分步拧紧并记录扭矩-转角曲线,以识别是否存在摩擦系数异常或螺纹损伤。此外,还需考虑涂胶或密封件对摩擦系数的改变,必要时需对扭矩值进行修正,确保最终锁紧力符合设计规范要求,保障产品在全生命周期内的结构完整性。
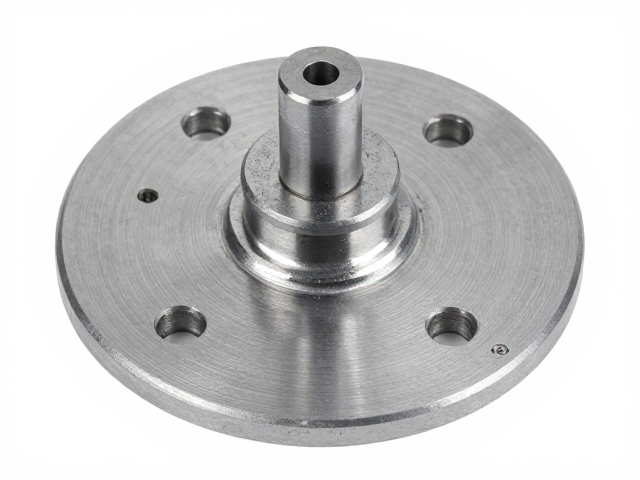
工艺一致性与质量检测标准
生产过程中的工艺一致性依赖于严格的过程控制,每批次原材料需进行化学成分及力学性能复检,确保材料性能波动在允许范围内。锻压设备需定期进行吨位校准及模具磨损检查,建立模具寿命管理档案,及时更换出现微裂纹或尺寸超差的模具组件。操作规范中需明确加热温度、锻造速度、润滑量等关键参数的设定值,并通过自动化监控系统实时采集数据,形成可追溯的生产记录,以便在出现质量异常时快速定位根本原因。
质量检测环节涵盖尺寸测量、外观检查及无损探伤等多个维度,使用三坐标测量机对底盖关键定位尺寸进行高精度检测,确保其与后盖结构的配合公差符合图纸要求。外观检查需借助放大镜或视觉检测系统识别表面裂纹、折叠、凹坑等缺陷,对于关键受力部位还需进行超声波或磁粉探伤,以发现内部微观缺陷。所有检测数据需录入质量管理体系,通过统计分析过程能力指数(Cpk),持续优化工艺参数,确保产品批量生产的稳定性与一致性。