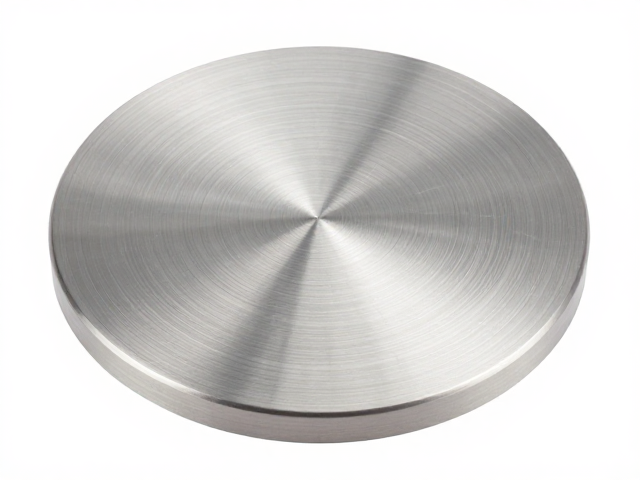
底盖锻压成型工艺解析
底盖锻压成型是金属加工领域中确保产品结构强度与尺寸精度的核心环节,其核心逻辑在于利用高压设备对金属坯料施加巨大的径向压力,使其发生塑性变形并填充模具型腔。这一过程通常选取高延展性的铝合金、不锈钢或铜材作为原料,通过剪板、落料、退火等预处理工序消除材料内应力,为后续成型奠定基础。在锻压阶段,模具的闭合速度与压力曲线直接决定了底盖的壁厚均匀度,过快的冲击可能导致材料破裂,而压力不足则会造成成型不全或表面褶皱。现代工业中,伺服液压机因其压力可控性强、噪音低,逐渐替代传统机械冲床,成为精密底盖生产的主流设备,其吨位选择需严格依据材料屈服强度与底盖展开面积进行力学计算。
成型过程中的润滑与温控管理是提升良品率的关键变量。高温润滑剂能有效减少金属与模具间的摩擦系数,防止因干摩擦导致的模具磨损及材料撕裂。同时,对于铝合金等对温度敏感的材料,预热处理能显著改善其流动性能,降低成型阻力。模具设计需考虑材料的回弹特性,通过在模具表面设置合理的拔模斜度和圆角半径,引导金属流动路径,确保底盖边缘与主体连接处的致密性。实际生产中,工程师会通过有限元分析模拟金属流动状态,优化模具流道设计,从而在微观结构上提升材料的致密度,使底盖在承受外部冲击时具备更优的抗疲劳性能。
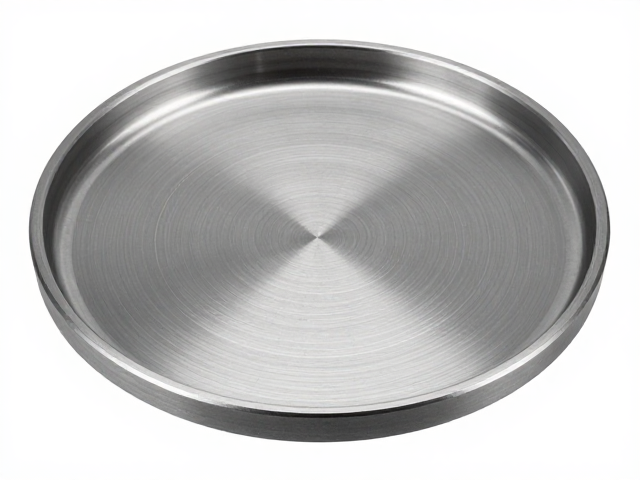
密底表底拉丝处理详解
拉丝处理旨在通过物理摩擦改变金属表面微观形貌,从而获得指定的装饰效果与触感。密底与表底在拉丝工艺上的侧重点存在显著差异:表底拉丝通常追求视觉上的细腻与一致性,常采用直纹、乱纹或旋纹工艺,通过研磨轮或刷轮在表面形成均匀的光泽纹理;而密底拉丝更多关注于结构配合面的平整度与去毛刺,要求表面无明显的方向性纹理,以确保与其他组件接触时的密封性与稳定性。这一过程依赖于高精度数控拉丝机或自动化打磨工作站,通过控制研磨介质的硬度、线速度及进给压力,精确调控表面粗糙度参数,使其符合精密装配的公差要求。
工艺参数的设定需严格匹配基材特性,不同金属牌号对拉丝效果的响应截然不同。例如,不锈钢在拉丝后易产生加工硬化,需配合适当的退火或钝化处理以恢复耐腐蚀性能;铝合金则需注意避免过深的划痕导致后续阳极氧化时色差不均。在实际操作中,拉丝前需对表面进行彻底的清洁与去油,防止油污残留造成拉丝断纹或黑点。此外,拉丝后的清洁工序至关重要,需使用专用清洗剂去除残留的金属粉末与研磨颗粒,避免这些微粒在后续组装或使用过程中造成磨损或污染。通过多道不同目数的砂带或研磨轮逐级打磨,可逐步降低表面粗糙度,最终获得符合高标准外观与功能要求的底盖表面。