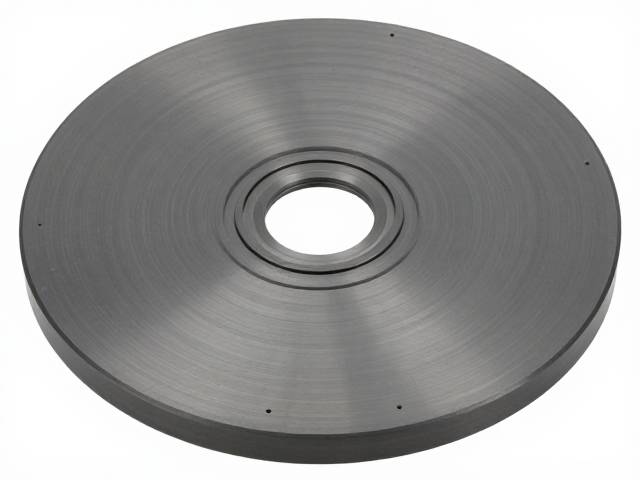
硅材质物理特性与加工难点
单晶硅材料因其高硬度、高脆性以及优异的半导体性能,在光伏与微电子领域占据核心地位。硅的莫氏硬度约为6.5,接近淬火钢,且缺乏塑性变形能力,这意味着在常规切削过程中极易产生微裂纹或崩边现象。这种物理特性使得传统的金属加工逻辑无法直接套用,必须针对其脆性断裂机制进行严密的工艺控制。
高精密加工的核心矛盾在于去除材料效率与表面完整性的平衡。硅在受力时倾向于发生解理解理断裂,若切削参数设置不当,刀尖产生的冲击应力会迅速扩展为宏观裂纹,导致组件报废。此外,硅屑容易粘附在刀具或工件表面,形成二次划伤,进一步降低表面光洁度,这对追求纳米级平整度的圆盘车削工艺提出了极高的挑战。
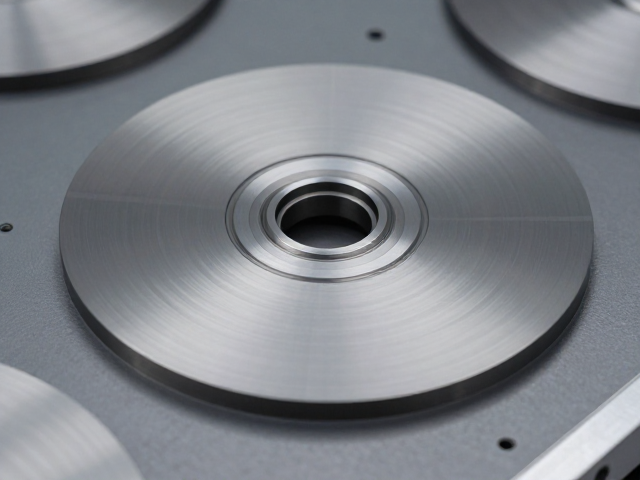
圆盘精密车削的核心工艺解析
圆盘精密车削采用径向进刀与轴向走刀的复合运动模式,通过高精度主轴保持工件旋转,刀具对硅晶圆或硅组件边缘进行微量切除。该工艺通常使用金刚石或立方氮化硼(CBN)等超硬刀具材料,以应对硅的高硬度。切削过程中,切削深度通常控制在微米级别,如0.01mm至0.05mm之间,以确保切削力处于弹性变形范围内,避免塑性变形引发的深层损伤。
冷却与润滑系统在圆盘车削中扮演着决定性角色。传统的干切容易因摩擦高温导致硅表面氧化或刀具磨损,而微量润滑(MQL)或高压内冷技术能有效降低切削区温度。实际生产中,高纯度去离子水或专用环保切削液被用于带走热量并润滑刀具前刀面,这有助于维持切削过程的稳定性,减少因热应力引起的晶圆翘曲或内部残余应力。
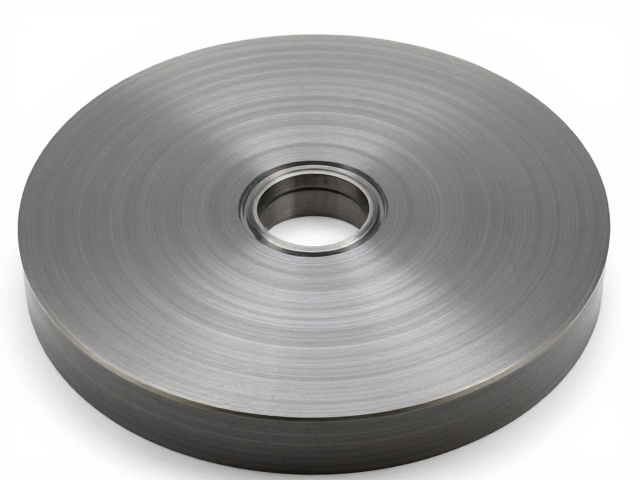
精度控制与表面完整性保障
几何精度的控制依赖于高精度数控车床的刚性与动态响应能力。主轴回转精度需达到微米级甚至亚微米级,以消除振动对加工表面的影响。在圆盘车削中,刀具刃口的锋利度与刃口钝圆半径是关键变量,过大的刃口钝圆会增加挤压效应,导致硅表面产生压应力区,进而引发后续使用中的隐裂。因此,刀具管理需包括严密的刃口研磨与定期更换流程。
表面完整性不仅指粗糙度,更包括亚表面损伤层的深度。研究表明,亚表面损伤层会显著降低硅组件的机械强度和电学性能。通过优化切削速度、进给速率及切削深度,可将亚表面损伤层控制在10微米以内。实际案例中,经过精密车削处理的硅组件,其表面粗糙度Ra值可稳定控制在0.1μm至0.4μm之间,满足高端封装与光学应用对表面平整度的严苛要求。
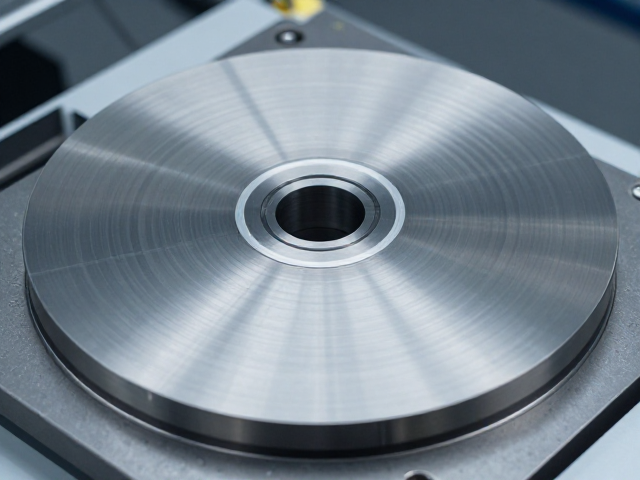
工艺参数优化与质量检测
工艺参数的优化需基于严密的实验数据与现场反馈。切削速度通常保持在50m/min至150m/min区间,进给速率则根据工件直径和刀具寿命动态调整。参数设定需考虑刀具磨损对切削力的影响,随着刀具磨损,切削力增加,可能诱发裂纹扩展。因此,实时监控切削力波形变化,结合声发射传感器监测微裂纹产生,可实现加工过程的闭环控制。
质量检测环节采用非接触式光学测量与原子力显微镜(AFM)相结合的方式。光学轮廓仪用于快速评估表面粗糙度及宏观形貌,而AFM则用于分析纳米级别的微观结构及缺陷分布。通过对比加工前后的X射线衍射(XRD)图谱,可评估残余应力分布情况。真实生产环境中,通过标准化检测流程,可有效剔除因加工缺陷导致的不良品,确保硅组件在后续封装与测试中的良率。