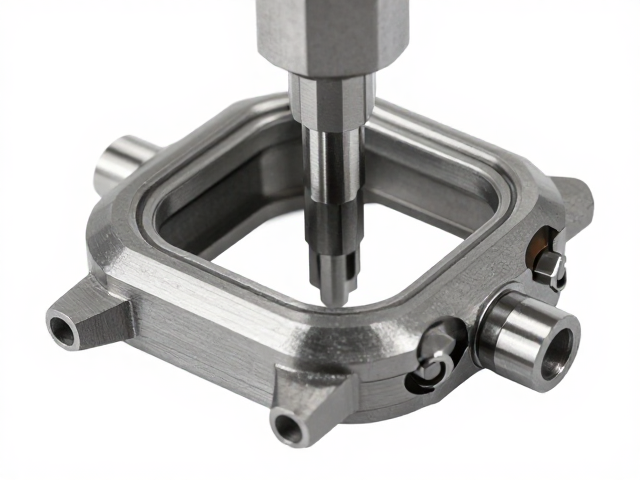
航空发动机关键部件的材料基础与成型难点
航空发动机涡轮盘、机匣等核心部件通常采用高温合金或钛合金制造,这类材料具有极高的屈服强度和低塑性特征,在常温下变形抗力极大。传统的等温锻造或等温轧制工艺虽然能保证材料性能,但设备投资巨大且周期较长。随着近净成形技术的发展,精密锻压成型成为主流选择,其核心在于通过精确控制模具型腔与坯料温度,减少后续切削加工量。材料内部的夹杂物分布、晶粒尺寸均匀性以及织构取向,直接决定了最终壳体在极端工况下的疲劳寿命和断裂韧性。
在锻压过程中,金属流线沿零件轮廓分布是提升力学性能的关键。若流线中断或出现涡流,极易在交变载荷下引发微裂纹。因此,坯料的制备需经过严格的真空自耗电弧熔炼或等离子粉末冶金工艺,以消除宏观偏析。实际生产中,工程师需根据合金成分计算最佳始锻温度和终锻温度区间,确保再结晶过程充分进行,同时避免过烧或晶粒粗大现象。这种对微观组织的极致追求,是保证飞行安全的第一道防线。
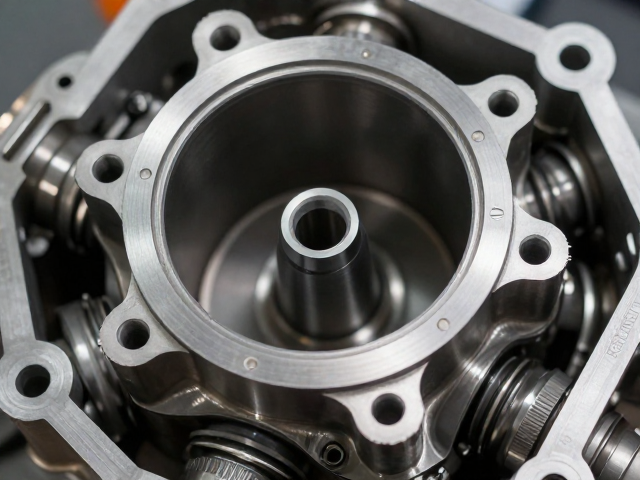
多轴联动加工中的刀具路径与刚度控制
壳体结构通常具有复杂的曲面、深腔及薄壁特征,传统三轴机床难以在一次装夹中完成全部特征加工,导致累积误差较大。多轴联动加工中心通过增加旋转工作台或摆头,可实现刀具相对于工件的空间任意角度定位。在加工高深腔时,长悬伸刀具的刚性不足易引发振动,导致表面振纹和尺寸超差。为此,需采用短刀柄设计或动态稳定性优化的刀具系统,并通过五轴联动技术调整刀具姿态,使切削点始终处于最佳切削速度和切屑排出状态。
刀具路径规划需严格遵循最小切深和恒定载荷原则,避免局部过载导致刀具崩刃或工件变形。在加工薄壁区域时,残余应力释放引起的翘曲是主要挑战。通过分段加工、对称去材策略以及中间应力消除处理,可有效控制变形。此外,冷却液的高压内冷技术能迅速带走切削热,防止热变形影响加工精度。现代CAM软件可模拟切削过程中的刀具干涉和材料去除情况,提前优化刀轨,确保加工过程的稳定性与安全性。
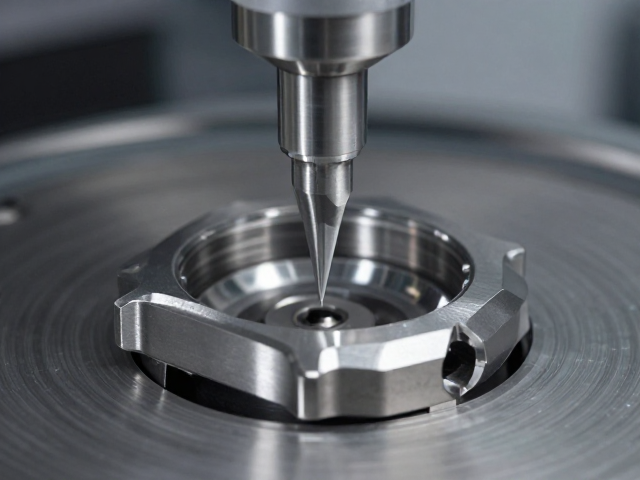
精密测量与在线补偿技术的应用
加工过程中的热变形和机床动态误差会显著影响最终尺寸精度。高精度光栅尺和激光干涉仪用于实时监测各轴位置,结合环境温度传感器数据,系统可对热漂移进行动态补偿。在壳体关键配合面加工后,需立即进行在线测量,通过探针检测实际尺寸并与CAD模型比对,生成补偿值反馈至控制系统,修正后续工序的加工路径。这种闭环控制机制大幅提升了批量生产的一致性。
表面完整性检测同样不可或缺。超声波检测、涡流探伤及高分辨率光学扫描技术用于识别微观缺陷和表面损伤。对于航空级壳体,表面粗糙度需控制在微米级别,以增强涂层附着力并减少应力集中。通过对比加工前后的三维点云数据,可精确评估材料去除均匀性及几何公差符合情况。这些数据不仅用于当前批次的质量判定,还会反馈至工艺数据库,用于优化长期生产参数,实现持续改进。