圆环冲压成型中的缝隙清洁重要性
圆环冲压件在制造过程中,模具闭合时的微小间隙容易残留金属碎屑、氧化皮或冷却液结晶。这些杂质若长期堆积,会直接导致产品表面出现压痕、毛刺或尺寸超差。对于高精度要求的圆环结构,缝隙清洁不仅是维护外观的关键,更是保障装配精度和后续热处理质量的基础步骤。
定期执行缝隙清洁能显著降低模具磨损速率。金属粉末在高压下可能嵌入模仁表面,形成微弱的研磨点,加速导向部件的失效。通过标准化的清洁流程,可以维持模具型腔的光洁度,减少因模具状态不稳定引发的次品率,从而确保每一批次圆环冲压件的一致性。
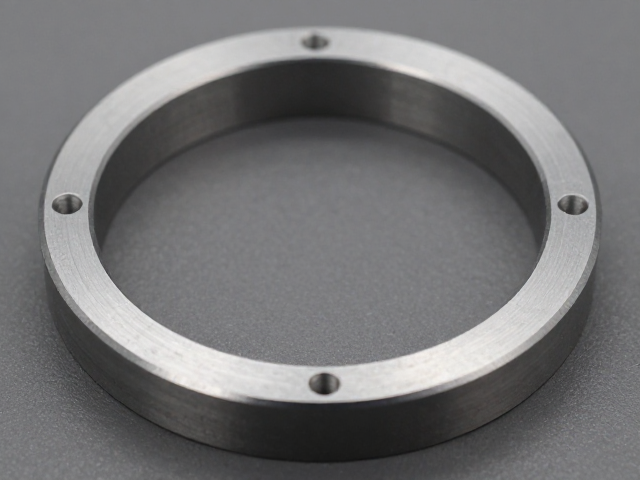
专用清洁工具与溶剂选择规范
针对圆环冲压模具的复杂结构,清洁工具需具备足够的刚性与精细度。推荐使用铜质或硬质合金刮刀处理顽固污垢,避免使用钢制工具损伤模具精密表面。配合超声波清洗机,可有效清除深孔、螺纹孔及盲孔内部的微量残留物,确保无死角清洁。
溶剂的选择应遵循相容性原则。对于钢制模具,中性清洗剂或专用模具清洗剂能有效去除油污而不引起锈蚀;若模具含有铝合金部件,需选用低腐蚀性溶剂以防电化学腐蚀。清洁过程中严禁使用强酸强碱,以免破坏模具表面经过硬化处理的保护层,影响使用寿命。
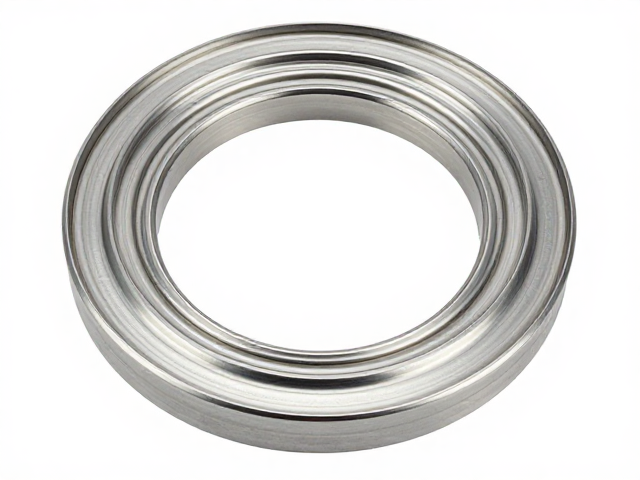
原装替换规格的技术参数匹配
在进行模具部件替换时,必须严格依据原始设计图纸中的公差等级进行核对。原装替换件的关键在于几何尺寸的精确复现,特别是圆环冲压模具的凸凹模间隙,通常控制在材料厚度的5%-10%之间,具体数值需根据材料牌号和厚度通过工艺计算确定。
材料硬度和热处理状态是替换件的另一核心指标。冲头、凹模等关键受力部件通常采用高碳高铬模具钢(如Cr12MoV)或硬质合金,硬度需达到HRC58-62。替换件若硬度不足,会导致快速磨损;若硬度过高且韧性不足,则可能在冲击载荷下发生崩裂。务必核对替换件的热处理报告,确保其性能指标与原配件一致。
标准化维护流程与执行周期
建立定期的维护周期表是保持圆环冲压成型稳定性的有效手段。日常保养包括每次生产结束后的表面擦拭与防锈处理;周度保养涉及模具内部缝隙的深度清洁及润滑系统的检查;月度保养则需对模具关键配合尺寸进行精度检测,评估磨损情况。
维护记录应详细记载清洁内容、更换部件型号、检测数据及操作人员信息。这些数据有助于追踪模具寿命周期,预测潜在故障。通过数据分析,可优化清洁频率和替换策略,避免过度维护造成的资源浪费或维护不足导致的生产中断,实现生产效率与模具寿命的双重优化。