齿形精密铣削工艺的核心控制要素
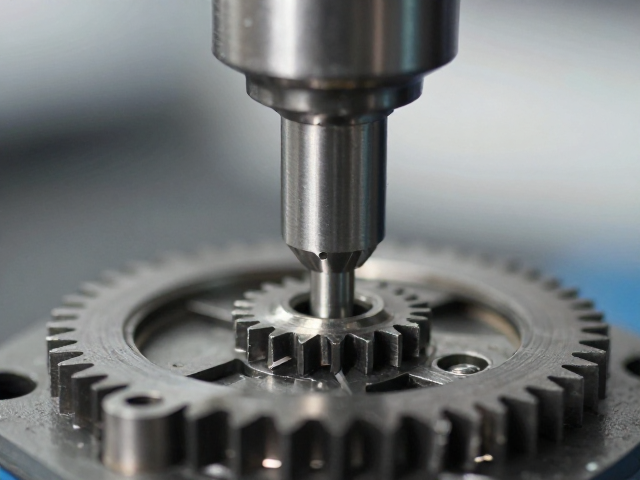
齿轮加工中的齿形精度直接决定了机械传动的平稳性与寿命,精密铣削技术通过高刚性机床与专用成型刀具,对齿廓曲线进行微米级修正。在实际作业中,刀具的径向跳动与轴向窜动是主要误差源,需借助高精度千分表或激光干涉仪进行实时监测与补偿。现代数控铣削中心通常配备自适应进给系统,能根据材料硬度动态调整切削参数,减少因切削力变化导致的让刀现象,从而确保齿槽宽度的一致性。
材料特性与热处理变形是影响最终精度的关键变量。经过渗碳淬火处理的合金钢齿轮,其微观组织变化会导致尺寸稳定性下降,因此在粗铣后需安排去应力退火工序,消除内部残余应力。精铣阶段常采用低温切削液进行冷却,控制工件温度在20±1℃范围内,避免热胀冷缩引发的尺寸偏差。刀具磨损监测同样重要,当刃口出现微小崩缺或钝化时,需立即更换或重新刃磨,防止因切削刃不锋利导致齿面产生毛刺或微观裂纹,这些缺陷会成为后续啮合故障的诱因。
走时故障的排查逻辑与诊断路径
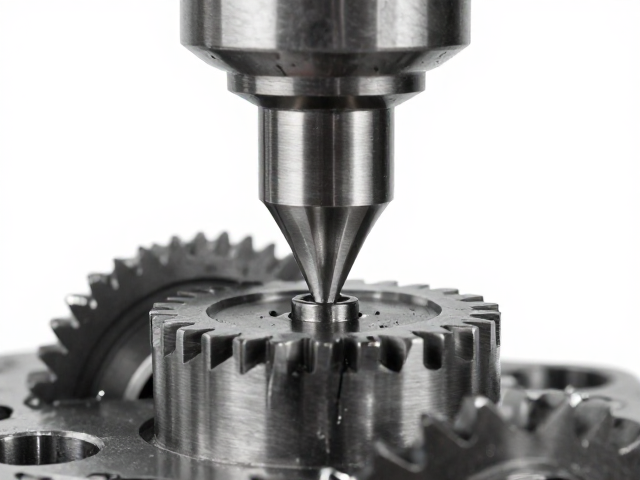
机械钟表或精密计时装置中出现的走时不准现象,常源于齿轮系啮合阻力异常或能量传递效率下降。排查时需从擒纵机构入手,观察摆轮游丝系统的等时性,若发现摆幅不稳定或停摆,需检查 escapement wheel(擒纵轮)与 pallet fork(擒纵叉)的撞击点是否准确。使用放大镜观察齿尖接触面,若发现磨损凹陷或划痕,说明长期干摩擦或润滑不良已导致配合间隙超标。此时需重新校准中心距,确保各轴孔同心度符合公差要求。
动力传输路径中的阻力分析是另一大重点。通过手动盘动表冠,感受齿轮系的转动阻尼,若在某几齿啮合处感到明显卡顿,通常对应铣削精度不足导致的齿形干涉或毛刺。利用专用夹具固定机芯,配合高倍显微镜观察齿面接触斑纹,理想的接触区应位于齿面中部偏小端。若接触区偏移至齿顶或齿根,表明中心距偏差或齿高加工误差过大,需重新调整齿轮位置或修正齿廓参数。此外,轴针弯曲或轴承磨损导致的轴位偏移,也会改变啮合角,需通过打表检测各轴颈的跳动量,确保其在0.01mm以内。
保持齿轮啮合顺畅的维护与优化策略
润滑系统的优化对维持齿轮啮合顺畅具有决定性作用。不同转速与负载条件下,需选用粘度适宜且抗氧化的专用钟表油。对于高速运转的小齿轮,低粘度油能减少搅动损失;而对于重载大齿轮,高粘度油能形成足够油膜厚度,防止金属直接接触。注油时需严格控制油量,过少会导致干摩擦,过多则因粘滞阻力增大影响走时精度。定期清理旧油泥与磨损微粒,避免杂质嵌入齿面造成研磨损伤,是保持长期运行稳定的必要措施。
设计层面的优化与制造工艺的提升能从根本上解决啮合问题。采用修形齿廓设计,如在齿顶或齿根进行微量鼓形修整,可补偿装配误差与受力变形,降低边缘接触应力。在铣削过程中,通过优化刀具路径与切削策略,减少残留高度,提高齿面光洁度。对于高精度计时工具,还可引入消隙机构或柔性联轴器,自动补偿因温度变化或机械应力引起的中心距微小变动。通过建立严密的质量检测流程,对每批次齿轮进行啮合试验,确保其在实际工况下无异响、无卡滞,实现动力传递的高效与平稳。