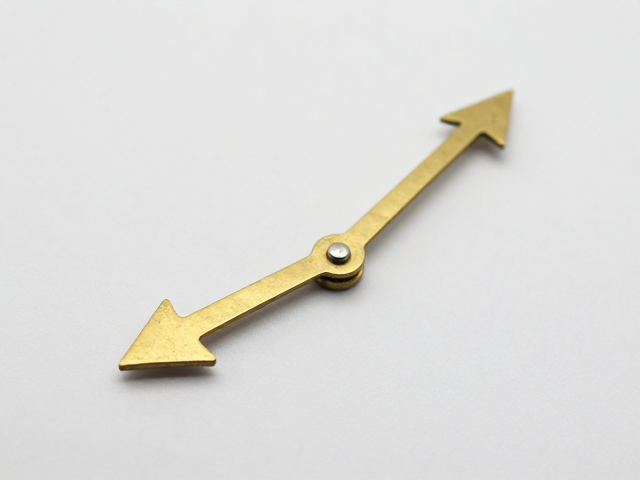
黄铜表针冲压成型的核心原理与模具设计要点
黄铜表针的生产高度依赖于精密模具的协同作用,这一过程本质上是利用冲压机对黄铜薄板施加瞬时剪切力,使其发生塑性变形从而分离或成型。模具的设计直接决定了表针的尺寸精度与表面质量,其中凸模与凹模的配合间隙是关键参数。对于常见的箭头形指针,模具刃口通常经过硬化处理以应对黄铜材料的加工硬化特性,间隙值需控制在黄铜板厚度的5%至10%之间,过大的间隙会导致毛刺增多,影响后续抛光效果,而过小的间隙则会加速模具磨损甚至导致刃口崩裂。
在模具结构设计层面,为了应对复杂几何形状的表针,常采用阶梯式冲压或多工位级进模工艺。箭头针的尖端部分对应力集中敏感,模具尖端角度通常设计为60至90度,以平衡成型效率与材料流动。定位销的位置需经过严密的计算,确保每一批次黄铜料的送进精度,避免因累积误差造成针身歪斜或箭头不对称。此外,卸料板的结构需具备良好的导向性,防止冲压过程中模具发生偏载,这是保证大批量生产一致性的基础。
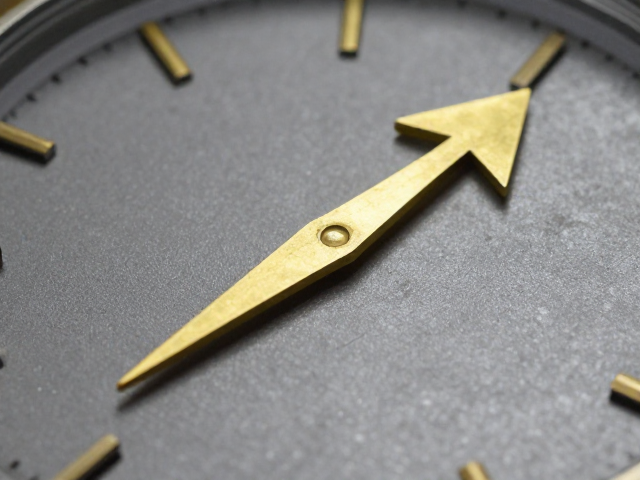
冲压工艺参数优化与材料特性分析
黄铜材料的牌号选择对冲压效果有着显著影响,常用的C2600或C280黄铜因其良好的延展性和硬度平衡,成为表针制造的主流选择。材料的退火状态至关重要,软态黄铜易于成型但回弹较大,硬态黄铜成型性好但需防止开裂。在实际生产中,需根据箭头针的厚度调整冲压速度,较薄的材料(如0.2mm以下)建议使用较低速度以减少振动,而较厚材料可适当提高速度以提升产能。压力机的吨位计算需精确,通常冲压力等于材料剪切面积乘以抗剪强度,并预留20%以上的余量以应对模具磨损带来的阻力增加。
润滑与脱模是提升成型质量的重要环节,尽管黄铜冲压通常干式操作,但在高精度箭头针生产中,微量专用冲压油能有效减少摩擦热,防止材料粘连模具。冲压过程中的回弹控制是技术难点,箭头针的弯曲部分往往需要设置反弯补偿或多次成型工序。通过调整模具圆角半径,可以改变材料流动路径,减少因应力集中导致的微裂纹。数据表明,当模具圆角半径小于材料厚度1.5倍时,边缘开裂风险显著增加,因此工艺规范中通常要求圆角半径至少为材料厚度的1.5倍,以确保箭头针在成型后的结构完整性。
后处理工序与质量管控标准
冲压成型后的表针表面可能存在微小毛刺,去毛刺工序直接影响佩戴舒适度与外观品质。常规做法是采用滚筒研磨或振动研磨,配合特定的研磨介质和研磨液,对针体进行温和抛光。对于箭头尖端,需特别注意保护其锐度,避免过度研磨导致尖端钝化。研磨时间需根据黄铜硬度设定,通常控制在30至60分钟,期间需定期抽检针体尺寸,防止因过度研磨造成针身变细或重量减轻,进而影响指针的转动惯量。
质量检测环节需建立严密的视觉与尺寸检测流程。利用二次元影像测量仪对箭头针的长度、宽度、角度进行精确测量,公差范围通常控制在±0.05mm以内。表面缺陷检测包括划痕、凹坑、氧化斑等,需在高亮度背光下逐件检查。对于批量生产,还需进行疲劳测试,模拟指针长期转动的应力状态,确保黄铜材料在反复受力下不发生断裂。所有检测数据需记录归档,形成可追溯的生产档案,以便在出现异常时快速定位模具或材料问题,确保产品质量的稳定性。