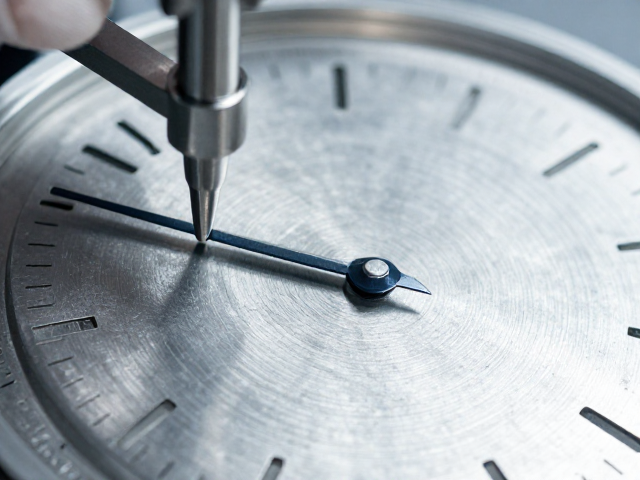
金属坯冲压成型工艺的核心逻辑与精度控制
金属坯料在冲压过程中经历塑性变形,其核心在于模具与压力机的精准配合。这一过程涉及材料流动、应力分布以及回弹效应的综合调控。高精度的模具设计是基础,它决定了零件最终的几何形状和尺寸公差。在实际生产环境中,材料厚度的微小波动或硬度差异都会直接影响成型质量,因此对原材料进行严格的批次检验是必要的前置步骤。
成型后的零件往往伴随着内应力,若处理不当会导致后续装配困难或长期使用中出现变形。退火处理或时效处理能有效释放这些内应力,提升材料的稳定性。同时,冲压过程中的润滑剂选择与涂覆均匀度会显著影响模具寿命和零件表面质量,合理的工艺参数设定能减少粘模现象,确保生产过程的连续性与一致性。
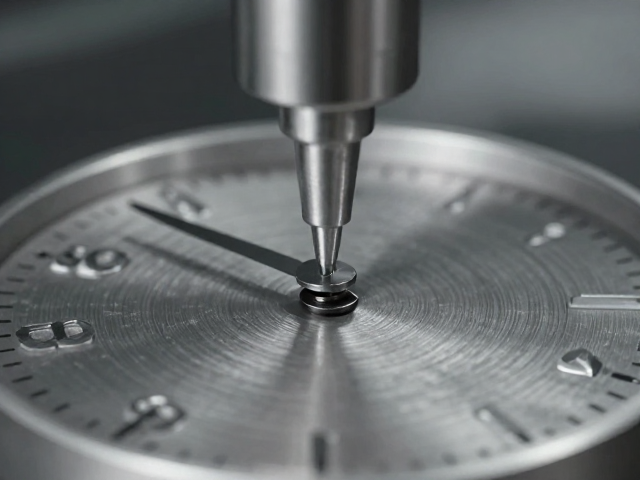
计时小时针装配稳定性测试的关键维度
计时小时针作为腕表机芯中的动态组件,其装配稳定性直接关乎读时的准确性与机械寿命。测试的核心在于模拟长期运行下的受力状态,重点考察针轴与机芯夹板的配合间隙以及轴承的耐磨性。通过高精度检测设备记录小时针在不同位置下的偏摆幅度,可以量化装配过程中的同心度误差。这种微观层面的稳定性分析,是评估整表品质的重要依据。
测试过程中,温度变化对金属材料的热胀冷缩效应会引发尺寸变化,进而影响装配稳定性。因此,恒温环境下的测试数据更具参考价值。此外,润滑油脂的粘度特性会随时间发生改变,测试需覆盖从新装配到长期运行后的状态,以验证油脂是否能在金属表面形成稳定的保护膜,防止干摩擦导致的磨损加剧。
测试数据分析与稳定性评估模型
基于大量实测数据建立的评估模型,能够更直观地反映装配质量的离散程度。通过统计小时针在连续运行指定周期后的位置偏差标准差,可以识别出色差较大的批次或工序。数据分析不仅关注平均值,更重视极值和异常点的分布,这有助于发现潜在的设计缺陷或装配误差源。例如,某些时段内偏差突然增大,可能暗示着润滑失效或零件微观结构的疲劳前兆。
引入多维度的相关性分析,可以揭示不同工艺参数对稳定性的影响权重。模具精度、冲压成型后的去应力效果以及装配时的压入力,这些因素之间存在复杂的耦合关系。通过回归分析确定各因素的线性或非线性关联,能够优化工艺窗口,找到最佳平衡点。这种数据驱动的方法减少了经验判断的盲目性,使质量控制更加科学和精准。
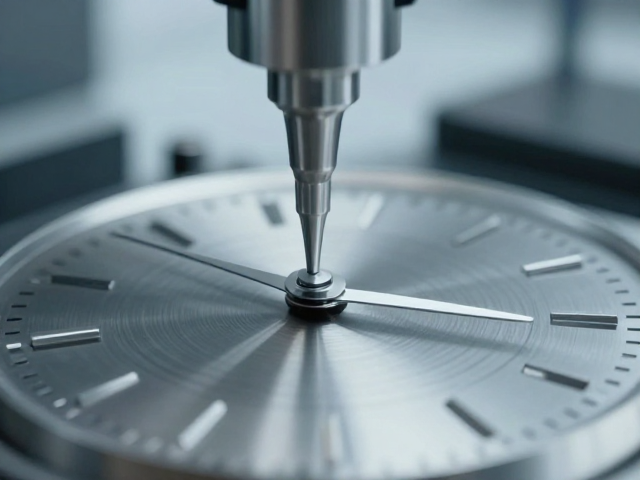
工艺优化与长期稳定性提升策略
针对测试中暴露的稳定性薄弱环节,工艺优化需从材料选择与模具结构两方面入手。采用具有更优延展性和强度匹配的新材料,能降低冲压成型时的回弹率,从而减少后续装配时的调整空间。模具表面的微织构处理或特殊涂层,能改善冲压过程中的摩擦状态,提升坯料表面质量,为后续高精度装配提供良好基础。
装配环节引入自动化精密压装设备,替代人工操作,可显著降低人为误差。通过传感器实时监测压入过程中的力值变化,确保每一枚小时针都达到预设的配合公差。同时,建立严密的追溯体系,记录每个零件的生产批次、装配参数及测试数据,一旦发现问题可快速定位根源。这种闭环的质量管理模式,是维持长期生产稳定性和产品一致性的有效手段。