德国精密齿轮走时故障排查
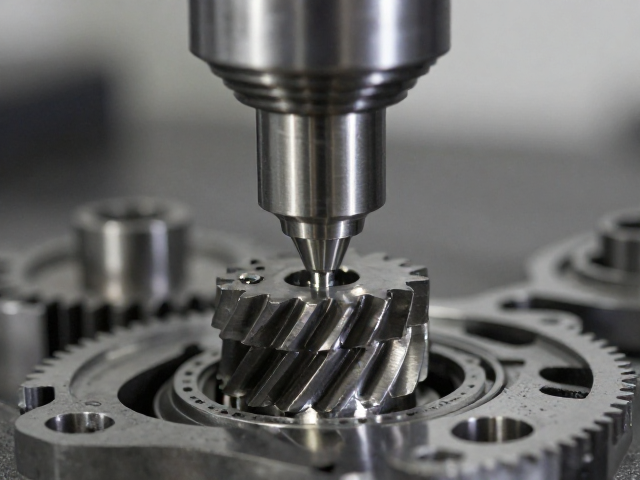
精密机械腕表或高精度计时装置在长期运行中,齿轮系的传动误差往往源于微观层面的磨损或装配应力释放。当走时出现周期性快慢或间歇性停摆,核心排查路径通常聚焦于中心轮、三轮、四轮及擒纵轮的配合状态。技术人员需拆解机芯,利用高倍显微镜观察齿尖是否有崩缺、齿根是否有疲劳裂纹,以及轴颈处是否存在因润滑干涸形成的金属屑堆积。这种物理损伤会直接改变齿轮间的啮合间隙,导致能量传递效率下降,进而引发摆幅降低或等时性误差。
排查过程中,必须区分系统性偏差与局部故障。若整体走时偏慢,需检查发条盒能量输出是否平稳,以及擒纵叉与摆轮游丝的从属关系;若表现为随机性停走,则多指向某一从动轮轴孔磨损导致的偏心或齿轮歪斜。德国制表业强调“零容忍”的公差控制,因此在排查时,常使用专用量具测量齿隙,标准间隙通常控制在微米级别。任何超出0.01毫米的异常间隙都被视为潜在故障源,需立即介入处理,以防止微小缺陷在后续运行中扩大为不可逆的机械损坏。
齿形精密铣削工艺解析
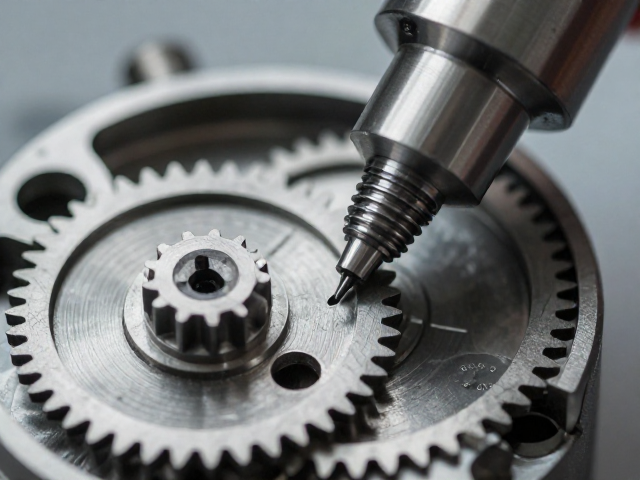
高精度齿轮的齿形加工早已超越传统滚齿范畴,现代德国精密制造多采用五轴联动数控铣削技术。该工艺通过刀具中心切削原理,直接在坯料上成型复杂的渐开线或摆线齿廓。刀具路径经过严密的数学建模,确保每一刀切入深度与进给速度与材料特性完美匹配。这种工艺的优势在于能够一次性完成复杂轮廓加工,避免了多次装夹带来的定位误差。刀具通常采用硬质合金或金刚石涂层,以应对高硬度合金钢或特殊铜合金的加工需求,确保齿面光洁度达到Ra0.1微米以下。
在铣削过程中,热变形控制是决定精度的关键变量。高速切削产生的热量会导致齿轮局部膨胀,从而改变理论齿形。为此,精密铣削设备配备恒温冷却系统,并在加工前对毛坯进行应力消除处理。加工完成后,齿轮还需经过严格的形位公差检测,重点核查齿廓偏差、齿距累积误差及螺旋线偏差。只有通过光学投影仪或专用齿轮测量中心验证合格的齿轮,才能进入后续的珩磨或研磨工序,确保其在高速运转下仍能保持极低的噪音与极高的传动稳定性。