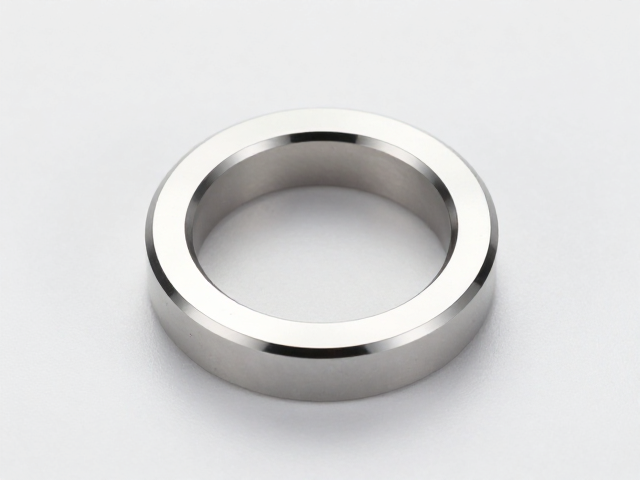
圆环冲压成型工艺的核心优势
在精密金属加工领域,圆环冲压成型技术通过高精度模具与高速压力机的协同作用,实现了金属板材从平面到立体结构的高效转化。该工艺利用冲裁与拉伸原理,使材料在模具型腔内发生塑性变形,从而形成符合特定几何特征的环形基体。相较于传统的切削加工,冲压成型能够显著减少材料浪费,提升生产效率,特别适用于大批量、高一致性的零部件制造需求。
抛光亮面的实现依赖于成型后表面的微观平整度。圆环冲压过程中,模具表面的光洁度直接决定了坯料的外壁质量。通过采用镜面研磨后的模具钢,配合润滑剂优化流动,金属纤维在变形过程中保持连贯,避免了传统加工中因刀具接触产生的划痕或毛刺。这种源自成型起点的表面完整性,为后续的深度抛光提供了理想的基础,使得最终产品能够达到接近镜面反射的光学效果。
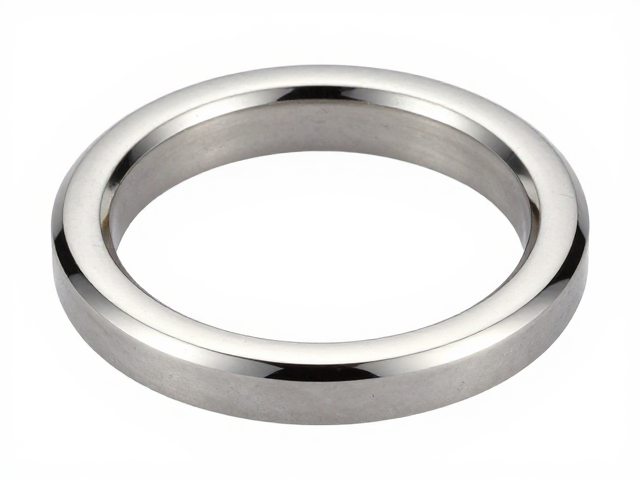
精准匹配表壳直径的技术逻辑
表壳作为精密仪器的核心组件,其直径精度直接影响整体结构的装配稳定性与美学表现。圆环冲压工艺通过多工位级进模的设计,能够在一次冲压行程中完成落料、拉伸、整形等多道工序,确保圆环外径与内径的同轴度控制在微米级别。这种高精度的成型能力,使得不同规格型号的表壳能够严格遵循设计图纸要求,实现无缝对接与稳定运行。
为了应对不同材质与厚度带来的回弹效应,工艺参数需经过严密的计算与调试。材料在冲压过程中的弹性恢复会导致尺寸偏差,因此工程师会引入预拉伸与整形工序进行补偿。通过实时监测冲压力曲线与模具位移数据,动态调整压力机吨位与行程速度,确保每一批次生产的圆环直径误差维持在极小范围内。这种基于数据反馈的精准控制,是保障表壳尺寸一致性的关键所在。
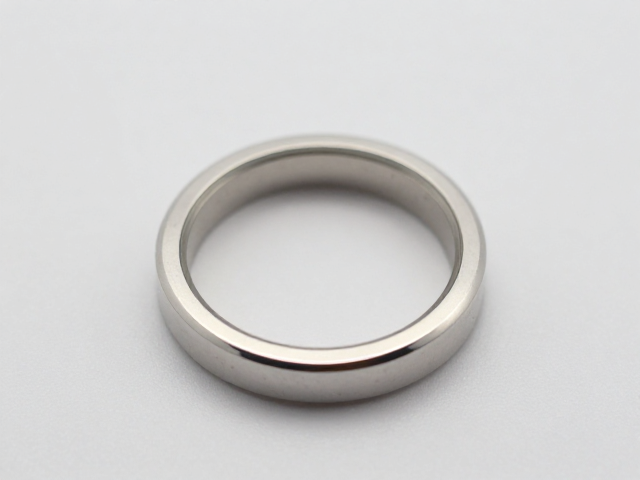
抛光亮面与成型质量的关联性
表面光洁度的提升并非独立工序,而是与成型质量有着严密的从属关系。若冲压过程中出现起皱、开裂或厚度不均等现象,后续抛光难以消除这些结构性缺陷,反而可能导致材料局部应力集中,影响最终产品的耐用性。因此,优化冲压参数以减少表面瑕疵,是打造高光泽表面的前置条件。通过控制模具间隙与压边力,抑制材料流动中的不均匀变形,从而获得均匀的壁厚分布。
抛光工艺本身会去除微量材料,因此成型阶段的尺寸预留需考虑抛光余量。通常情况下,圆环外壁会预留0.05至0.1毫米的抛光余量,以确保在去除氧化层与微小瑕疵后,仍能保持设计所需的最终直径。这一过程要求成型后的圆环具备极高的尺寸稳定性,避免因材料内部应力释放导致的变形,确保抛光后表壳直径严格符合装配标准。
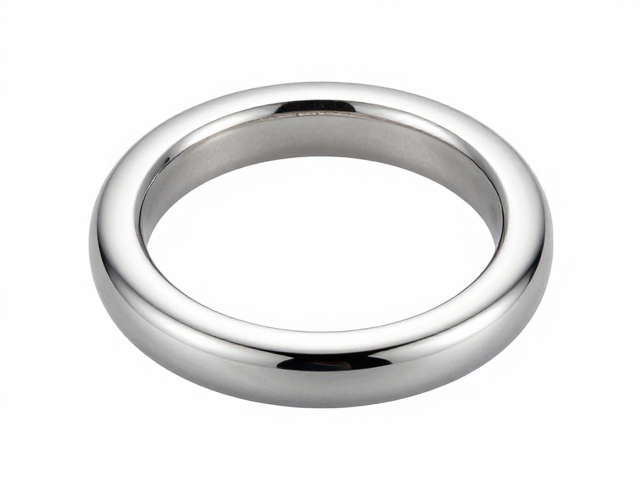
工艺应用中的质量控制要点
在实际生产环境中,圆环冲压成型的质量控制需贯穿整个制造流程。原材料的力学性能测试是首要环节,通过检测金属板材的屈服强度、延伸率等参数,评估其适合冲压成型的程度。不同批次的材料可能存在细微差异,需通过首件检验确认成型效果,及时调整模具位置或冲压参数,以消除潜在的质量风险。
在线检测技术的应用进一步提升了过程的可控性。利用激光测径仪对冲压后的圆环进行实时直径监测,结合视觉系统检查表面缺陷,能够即时反馈数据至控制系统。这种闭环反馈机制有助于快速识别模具磨损或设备波动带来的影响,确保生产过程的连续性与稳定性。通过严格的数据记录与分析,不断优化工艺窗口,为高精度表壳制造提供坚实保障。