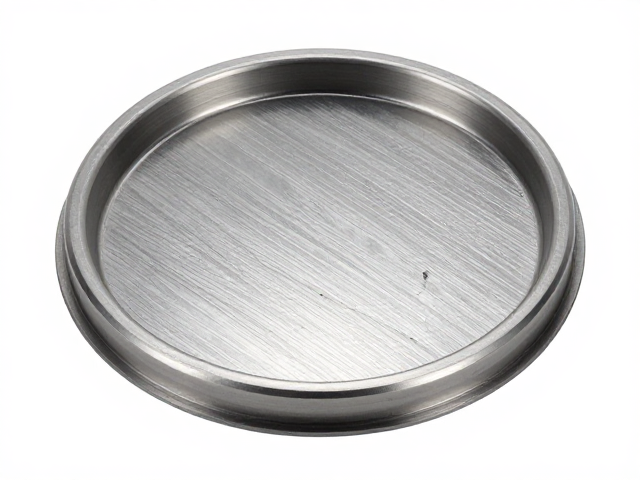
密底透底表底锻压成型工艺详解
在精密机械与钟表制造领域,底盖的加工质量直接决定了产品的密封性能、结构强度以及外观质感。密底、透底与表底代表了三种截然不同的结构设计逻辑,其核心差异在于材料利用率、应力分布以及后期表面处理的难度。密底结构通常采用整块金属通过高精度冲压或锻造形成,内部无镂空,主要侧重于防护与密封;透底结构则需在底部预留视窗,对材料晶粒排列和冲压后的应力释放提出了更严苛的要求,以防止视窗边缘在长期使用中出现裂纹或变形。
锻压成型是连接原材料与成品的关键环节,这一过程利用金属在高温或室温下的塑性变形特性,通过模具施加巨大压力,使金属坯料流动并填充型腔。对于表底加工而言,传统的切削加工难以满足大批量生产下的尺寸一致性要求,而锻压工艺能够实现近净成形,大幅减少后续打磨和抛光的工作量。不同材质的金属,如不锈钢、钛合金或铝合金,其屈服强度和延展性各异,必须根据材料特性调整锻压次数、温度曲线以及模具间隙,以确保成品内部金相组织的均匀性。
底盖加工核心技术
成型后的底盖需要进行严密的尺寸控制与表面处理,这是决定最终产品良率的核心步骤。在锻压完成后,底盖边缘通常存在微小的毛刺和尺寸偏差,需要通过精密的滚边或车削工序进行修整,以确保与表壳配合时的同心度。对于透底底盖,视窗区域的打磨尤为关键,需采用多道不同目数的砂纸或抛光轮进行渐进式处理,既要保证玻璃或蓝宝石水晶镜片的镶嵌平整,又要避免因局部过热导致金属变色或产生微裂纹。
密封性能的保障依赖于底盖与表壳螺纹或卡口配合面的精度。在自动化生产线中,激光焊接或超声波焊接技术常被用于密底底盖与装饰盖的连接,这种工艺能形成分子级别的结合,完全杜绝渗水风险。而对于需要定期开启的透底表款,螺纹加工需严格控制螺距误差和牙型角,通常采用高精度数控车削或专用螺纹滚压技术,确保在反复旋合过程中不出现滑牙或松动现象,从而维持长期使用的可靠性。
工艺参数与质量控制
实际生产过程中,锻压力的分布均匀性会直接影响底盖的厚度一致性。通过引入在线视觉检测系统,可以在冲压过程中实时监测底盖的形位公差,一旦发现厚度偏差超过设定阈值(通常控制在±0.02mm以内),系统会自动调整模具位置或停止生产。此外,材料的硬度测试也是必经环节,使用洛氏硬度计对成品进行抽样检测,确保金属经过锻压后达到规定的硬度标准,以抵抗外部冲击导致的凹陷或变形。
表面处理的环保要求日益严格,传统电镀工艺因含有重金属污染物,正逐步被物理气相沉积(PVD)和真空溅射技术取代。PVD技术能在底盖表面形成一层高硬度、耐磨损且颜色稳定的薄膜,同时不影响金属本体的机械性能。在质量控制环节,盐雾测试被用于评估底盖在恶劣环境下的耐腐蚀能力,标准测试通常要求在5%氯化钠溶液中暴露指定时长(如24小时或48小时),以验证涂层附着力及基材抗锈蚀性能,确保产品符合国际通用的耐用性标准。