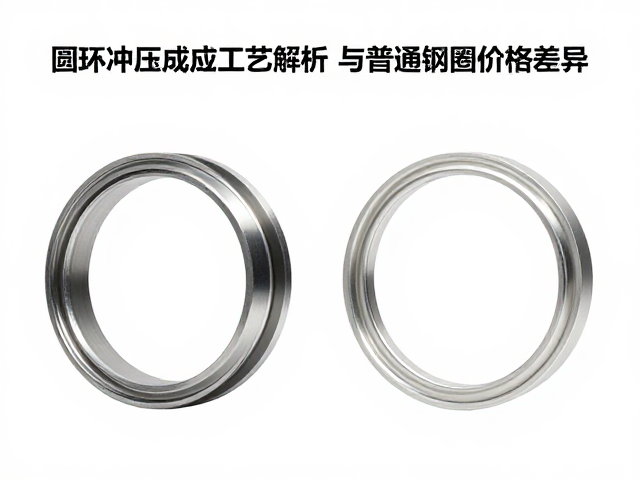
圆环冲压成型的核心工艺与力学分析
圆环冲压成型主要依赖金属板材在模具间的塑性变形,其核心在于材料流动与应力分布的控制。在连续冲压过程中,毛坯料经过定位、冲孔、拉深、整形等多道工序,最终形成指定直径和壁厚的环形结构。这一过程对模具的同心度要求极高,任何微小的偏差都会导致圆环出现椭圆度超标或壁厚不均的现象。材料在冲头作用下产生径向拉应力和切向压应力,若润滑不足或模具间隙不当,极易在圆环边缘或底部引发开裂或起皱,因此工艺参数的设定需严格遵循材料力学特性。
成型后的圆环通常需要进行退火处理以消除内应力,防止后续使用中出现变形或疲劳断裂。对于高强度钢材,淬火与回火工艺会显著提升圆环的硬度和耐磨性,但同时也增加了脆性风险,需通过精确的热力学计算确定最佳冷却速率。现代生产线中,自动化检测设备会实时监测冲压过程中的压力曲线,一旦数据偏离标准区间即刻停机,这种闭环控制机制大幅降低了废品率,确保了批次间的一致性。
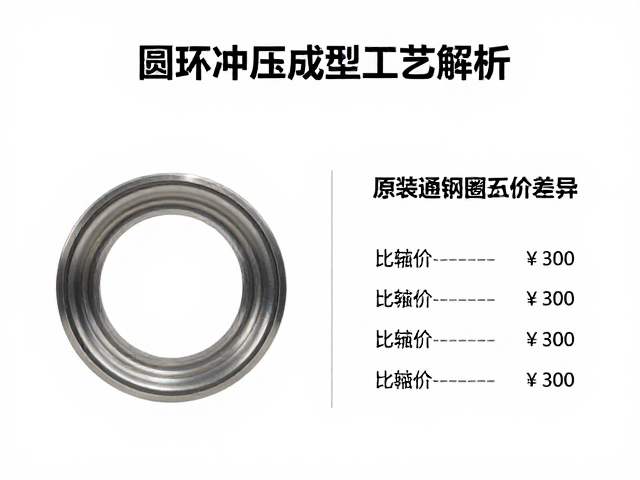
原装替换规格与普通钢圈的材质与公差差异
原装替换规格通常对应车辆或设备出厂时的原始设计标准,其材质多采用经过特殊合金化处理的低碳钢或高强度低合金钢,碳含量控制在0.1%-0.2%之间,以确保优异的延展性和抗冲击性能。此类钢圈的公差等级通常达到IT7至IT8级,直径公差控制在±0.05mm以内,厚度公差在±0.02mm范围内,这种高精度要求是为了匹配原厂轴承座或传动系统的精密配合,避免运行中的振动与噪音。
相比之下,普通钢圈多采用通用Q235或SPCC冷轧钢板,材质均匀性相对较弱,抗拉强度通常在400-500MPa之间。其加工精度多为工业通用标准,直径公差允许在±0.2mm至±0.5mm之间,主要面向非关键部件或低成本应用场景。普通钢圈在表面处理上多采用简易喷漆或镀锌,而原装规格往往涉及更复杂的电泳涂装或多重防腐处理,以应对恶劣环境下的腐蚀挑战。这种材质与精度的差异直接决定了两者在重载、高速或高腐蚀环境下的使用寿命表现。
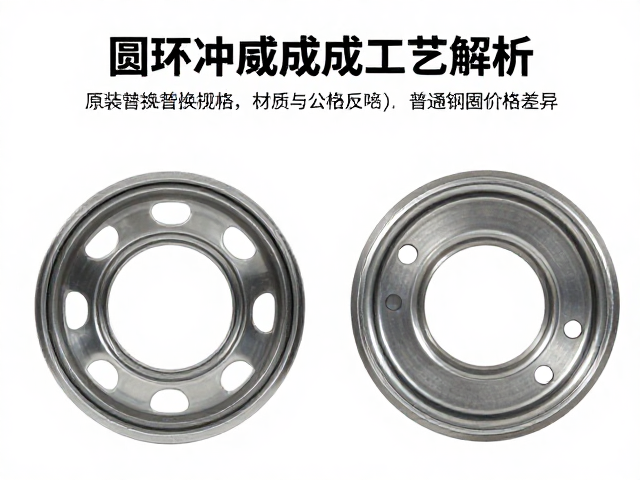
价格差异的形成机制与市场现状
原装替换规格钢圈的价格受多重因素影响,其中模具成本占比极高。由于专用模具寿命有限,且需定期维护与更换,分摊到单个产品上的模具摊销成本显著高于通用模具。此外,原材料采购需符合严格的化学成分标准,供应商需提供材质证明书,这一合规成本推高了基础材料价格。市场数据显示,在同等外径和宽度下,符合原厂图纸的钢圈单价通常高于普通市售钢圈30%-50%,这一溢价主要源于质量控制体系、检测设备及品牌附加值的投入。
普通钢圈因使用通用模具和标准化原材料,生产规模效应明显,单件制造成本被大幅压缩。其价格波动主要跟随大宗商品钢材市场指数,缺乏额外的技术附加值。在低端市场,部分普通钢圈甚至采用回收钢材或非标料进行生产,进一步压低价格,但这也带来了潜在的质量风险。消费者在选择时,需权衡初期采购成本与长期维护成本,原装规格虽单价较高,但其在装配效率和长期稳定性上的优势,往往能降低整体运营中的隐性支出。