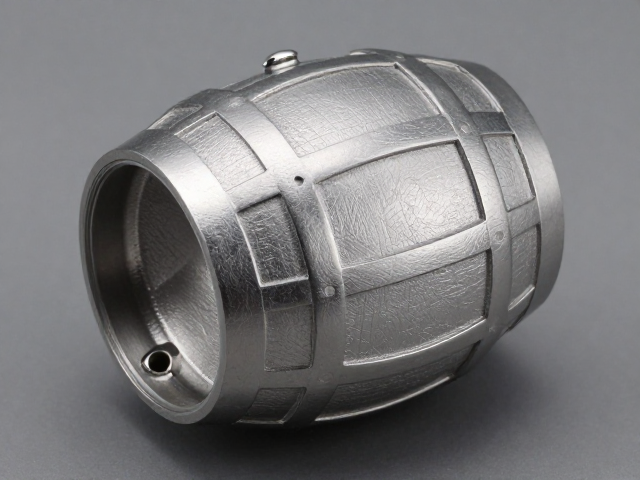
酒桶形表壳的结构特征与模具设计难点
酒桶形表壳作为钟表机械结构中极具辨识度的外观形态,其核心特征在于表壳侧壁呈现中间凸起、两端收窄的圆弧过渡。这种非圆柱体的几何形态对模具的分模线设计提出了显著挑战。在开模阶段,设计师必须精确计算表壳侧壁的拔模角度,以确保金属坯料能顺利从模具中脱出而不产生划痕或变形。由于酒桶形状的曲率变化连续且复杂,传统的直线分模方式极易在表壳表面留下明显的合模线瑕疵,因此通常采用多滑块或异形镶拼结构来应对复杂的曲面闭合需求。
模具钢材的选择与热处理工艺直接决定了酒桶形表壳的表面质感与尺寸稳定性。高硬度、高耐磨性的冷作模具钢(如D2或SKD11)常被用于制造核心成型镶件,以应对反复锻压过程中的摩擦损耗。模具型腔的表面抛光等级需严格控制在镜面或高精度喷砂标准,因为酒桶形表壳的弧度会放大任何微小的表面缺陷。此外,模具的热平衡系统设计至关重要,均匀的温度分布能减少锻压过程中的内应力集中,防止表壳在冷却过程中出现翘曲或尺寸偏差,确保每一枚表壳的几何一致性。
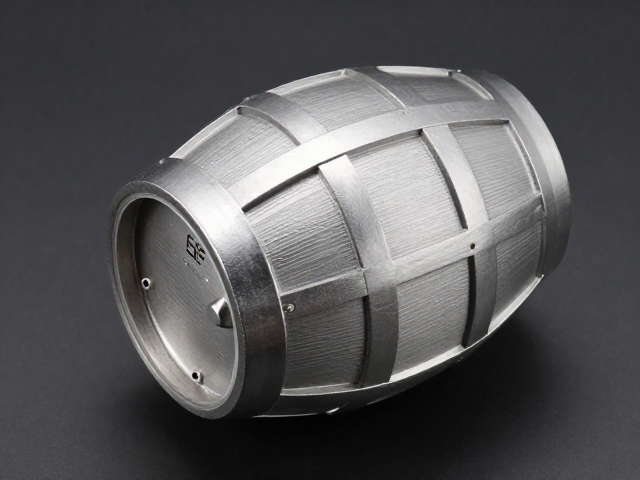
坯料预处理与锻压成型的核心流程
锻压成型前的坯料预处理是保证酒桶形表壳成型质量的基础环节。通常选用经过退火处理的黄铜、不锈钢或贵金属圆棒,通过精密车削或等温锻造制成近似酒桶轮廓的毛坯。坯料的表面清洁度直接影响最终产品的外观,任何氧化皮或油污都可能在高压锻压下嵌入金属表面形成瑕疵。部分高精度工艺中,坯料还需经过等静压处理以消除内部微观孔隙,提升金属致密度,从而在后续加工中减少裂纹风险,确保表壳在承受日常佩戴应力时的结构完整性。
锻压过程是在高精度液压机或机械压力机中进行的,模具闭合时对加热的金属坯料施加数千至数万吨的压力,使其发生塑性变形并填充模具型腔。这一过程需精确控制锻压温度、压力大小及保压时间。对于不锈钢材质,锻压温度通常控制在800°C至1000°C之间,以平衡金属流动性与模具寿命;而金质或铜质材料则需在更低的温度区间操作,以避免过度氧化或晶粒粗大。锻压后的表壳毛坯虽已具备酒桶外形,但表面仍存在飞边和毛刺,且内部晶粒结构处于高应力状态,需进入后续的去飞边、热处理及精加工阶段。
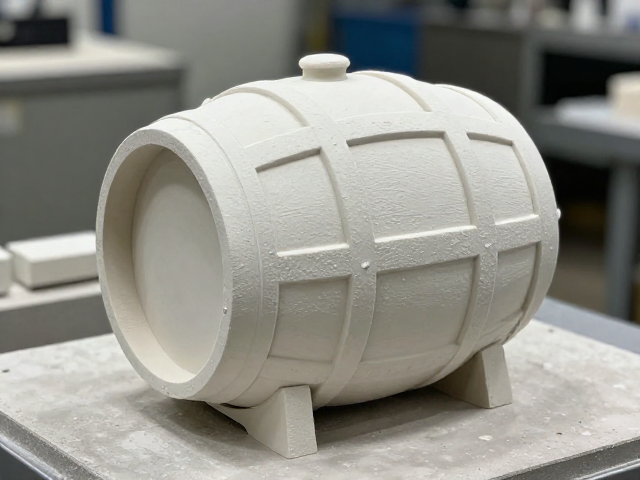
成型后的精整加工与表面处理
锻压成型后的酒桶形表壳需经过严密的去毛刺与尺寸修正工序。传统手工去毛刺效率较低且易损伤曲面,现代生产线多采用振动研磨、超声波清洗或激光去毛刺技术,以在不改变酒桶弧度的前提下清除锻压产生的金属残留。随后,表壳进入车削与铣削阶段,对表耳、表冠管孔等精密配合部位进行加工,确保与机芯、表带连接件的装配精度。此阶段的加工公差通常控制在微米级别,任何微小的偏差都可能导致表壳与后盖、表圈配合不严,进而影响整表的防水性能。
表面处理是提升酒桶形表壳美学价值与耐用性的关键步骤。常见的工艺包括拉丝、抛光、喷砂及PVD真空镀膜等。对于酒桶形表壳的弧形表面,抛光工艺需使用柔性抛光轮配合专用研磨膏,通过多道工序逐步消除细微划痕,形成均匀的光泽反射。拉丝工艺则需使用定向刷纹工具,确保拉丝纹理与表壳弧度自然过渡,避免出现断纹或光泽不均。PVD镀膜技术可在表壳表面形成硬度极高且颜色多样的保护膜,不仅增强了耐腐蚀性,还为酒桶形表壳提供了丰富的色彩表现,满足不同佩戴场景的需求。