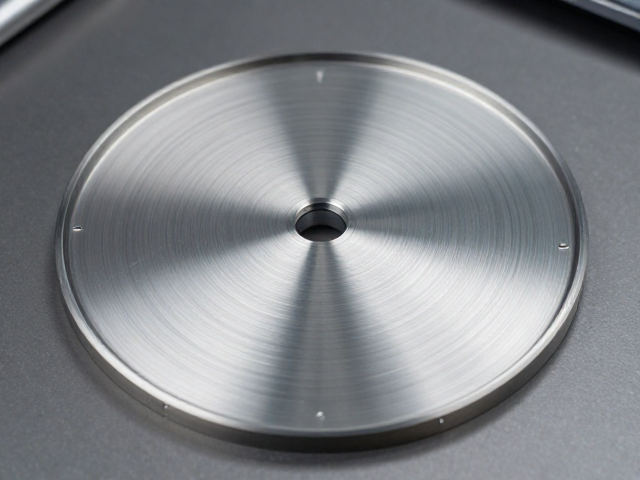
底盖锻压成型工艺解析
底盖锻压成型是金属加工中通过模具施加高压使金属坯料发生塑性变形的关键工序。该过程通常选用铝合金或不锈钢等高延展性材料,在室温或预热状态下,利用锻压机将圆柱形或盘状坯料压入精密模具型腔。这一步骤决定了底盖的整体几何精度、壁厚均匀性以及内部金属流线分布,直接影响后续加工的稳定性。现代生产线多采用数控液压机,通过传感器实时监控吨位与行程,确保每一次压制力严格符合工艺规范,从而减少材料内部应力集中,提升构件的基础机械强度。
成型后的半成品需经过严格的尺寸检测与表面初检,以排除裂纹、折叠或充填不满等缺陷。由于锻压过程中金属流动的不均匀性,部分区域可能出现硬度波动,因此常伴随固溶时效等热处理工序来优化晶粒结构。这一阶段的质量控制是后续装配与表面处理的基础,任何微小的形位误差都可能导致装配干涉或影响最终的防水性能。工程师会依据公差等级对关键配合面进行去毛刺处理,为精密装配做好准备。
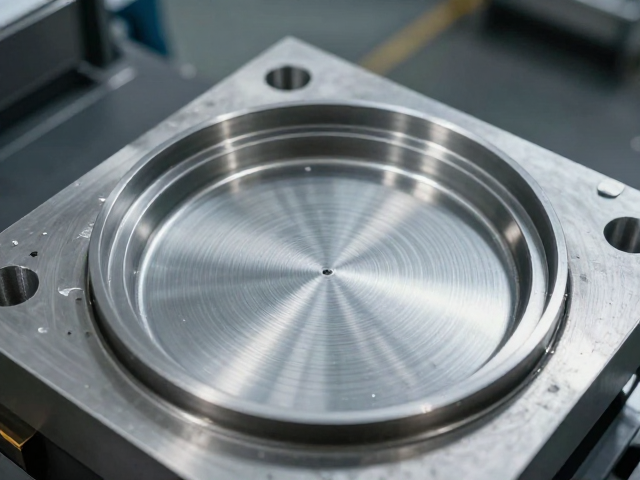
装配后防水测试与拉丝处理全流程
装配完成后,底盖需进入严密的防水测试环节,以验证密封结构的完整性。测试通常采用气密性检测法,将装配好的组件置于专用夹具中,注入一定压力的压缩空气或氮气,通过高精度压力传感器监测规定时间内的压力降值。若压力下降超过设定阈值,则判定为泄漏,需排查密封圈安装状态或壳体结合面的平整度。部分高规格产品还会结合浸水测试或真空衰减法,模拟极端工况下的防水表现,确保产品在潮湿或水下环境中能维持预期的防护等级。
在完成防水验证后,产品表面进入拉丝处理工序,以提升外观质感并增强耐磨性。该过程多使用带有特定粒度砂带的拉丝机,通过直线或无规则轨迹对金属表面进行研磨,形成均匀细腻的纹理。拉丝深度与方向需严格受控,过深会影响尺寸精度,过浅则无法达到预期的视觉效果。处理后需彻底清除表面残留的金属粉末与油污,防止影响后续涂层附着力或导致腐蚀。这一流程不仅美化了产品外观,更通过表面微观结构的改变,在一定程度上提升了材料表面的抗指纹污染能力。