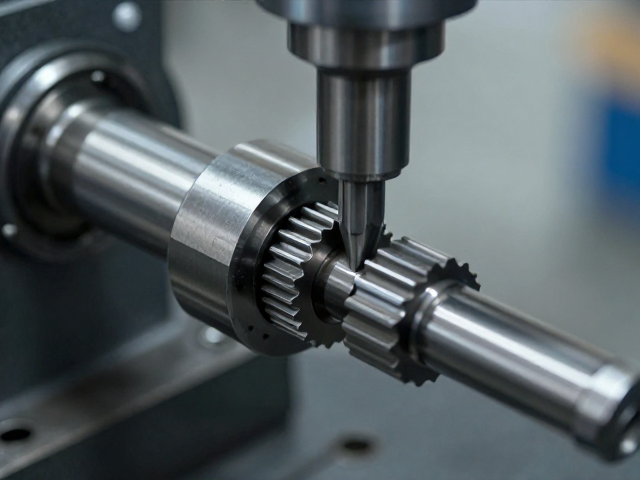
齿形精密铣削的核心控制要素
齿形精密铣削并非简单的刀具路径生成,而是涉及刀具几何形状、切削参数与机床动态响应的复杂耦合过程。在高精度齿轮加工中,铣削刀的齿槽形状必须与目标齿轮的啮合特性严格匹配,这要求刀具制造具备极高的等分精度和齿廓一致性。现代数控铣削中心通过高刚性主轴与低振动导轨系统,能够有效抑制切削过程中的颤振,确保齿面获得预期的微观形貌。切削液的流量与压力管理同样关键,它直接影响切削区的温度分布,进而控制工件材料的热变形,防止因局部过热导致的齿形误差。
刀具磨损的管理是维持精密铣削稳定性的另一大支柱。随着切削时间的增加,铣刀刃口会出现微量的钝化或崩缺,这会直接改变实际切削刃的位置,导致齿面出现波纹或尺寸超差。通过在线监测技术或定期的刀具预调仪检测,可以实时获取刀具状态数据,并据此动态补偿数控系统中的刀具半径补偿值。这种基于状态反馈的补偿机制,能够显著延长刀具的使用寿命周期,同时保证批量生产中的齿轮一致性,避免因刀具更换频繁带来的停机损失和精度波动。
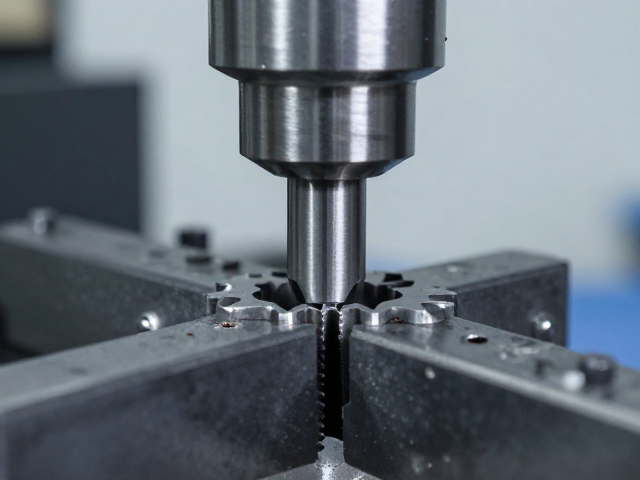
轴向间隙调整的力学逻辑与实施
传动系统中的轴向间隙直接影响齿轮副啮合时的侧隙变化,过大的间隙会导致冲击载荷增加和噪音上升,而过小的间隙则可能引发热膨胀导致的卡死风险。轴向间隙的调整通常依赖于轴承预紧力的精确施加或垫片厚度的精密计算。在高精度传动场景中,双列角接触球轴承或圆锥滚子轴承常采用定距预紧或定向预紧方式,通过精密测量轴承内外圈的相对位置,确保旋转部件在承受轴向载荷时具有足够的刚度。调整过程中需使用千分表或激光位移传感器实时监测轴系的轴向窜动量,确保其控制在微米级别范围内。
除了轴承预紧,齿轮轴本身的定位结构也对轴向间隙有着决定性影响。轴肩、套筒或端盖的定位面平面度误差会直接转化为装配后的轴向间隙偏差。因此,在装配前需对所有定位面进行严格的光洁度和平面度检测,必要时采用研磨或精密磨削处理,以消除微观不平度带来的间隙不确定性。在动态运行条件下,还需考虑温度梯度对轴系热膨胀的影响,通过有限元分析模拟不同工况下的热变形分布,从而在静态调整阶段预留合理的补偿余量,确保传动系统在宽温域下保持稳定的轴向位置。
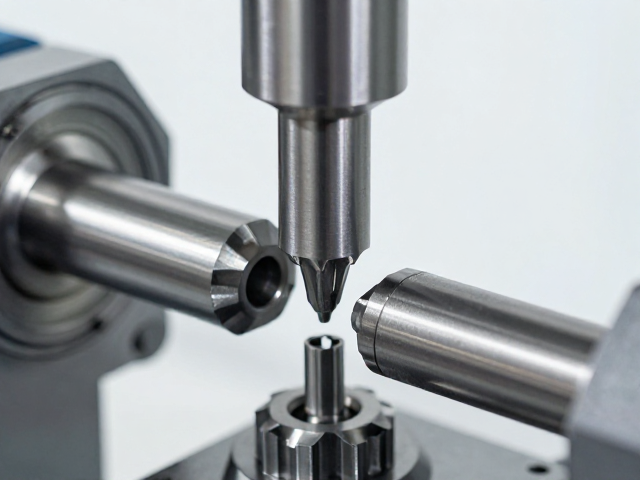
工艺协同对传动效率的提升机制
齿形铣削精度与轴向间隙调整并非孤立存在的工序,二者通过啮合动力学紧密耦合,共同决定了传动系统的整体效率。高精度的齿形铣削确保了齿轮副在啮合过程中的接触斑点分布均匀,减少了因齿面接触不良导致的滑动摩擦和能量损耗。与此同时,合理的轴向间隙调整保证了啮合侧隙的稳定性,避免了因间隙波动引起的冲击振动,从而降低了摩擦副之间的额外动能损失。这种工艺与装配的协同优化,使得传动系统在启动、稳态运行及负载变化过程中,均能保持较低的摩擦系数和较高的传动效率。
实际工程应用中,这种协同效应可通过效率测试台进行量化验证。通过对比不同铣削精度等级和轴向间隙设定下的输入输出功率,可以明确二者对效率的影响权重。数据显示,当齿面粗糙度控制在规定范围内且轴向间隙处于最优区间时,传动效率的提升幅度可达显著水平,同时伴随噪音水平的降低和温升的减缓。这种基于实测数据的优化路径,为高精度传动装置的设计与制造提供了可复现的技术范式,有助于在无需增加额外驱动功率的前提下,实现更高效的能量传递。