金属坯冲压成型工艺的核心控制要素
金属坯料的冲压成型是精密零部件制造的基础环节,其核心在于材料在模具作用下的塑性变形控制。在实际生产中,模具的精度与间隙设计直接决定了零件的回弹率和尺寸稳定性。对于高强度钢材或铝合金板材,冲压前的退火处理能够有效降低材料屈服强度,减少开裂风险。操作人员需严格监控冲压过程中的润滑状态,确保模具表面覆盖均匀的润滑膜,这不仅能降低摩擦系数,还能防止金属屑附着导致的表面划伤,从而保证坯料的几何形状符合设计规范。
成型后的坯料需经过严格的尺寸检测,常用工具包括千分尺、卡尺以及三坐标测量机。数据记录需实时同步至生产管理系统,以便追踪批次间的公差波动。若发现批量性尺寸偏差,应立即停机检查模具定位销及导向部件的磨损情况。通过调整压力机滑块的下死点位置,可以微调成型深度,这是应对材料批次差异或环境温度变化导致的热胀冷缩的有效手段。工艺参数的稳定性是确保后续表面处理质量的前提。
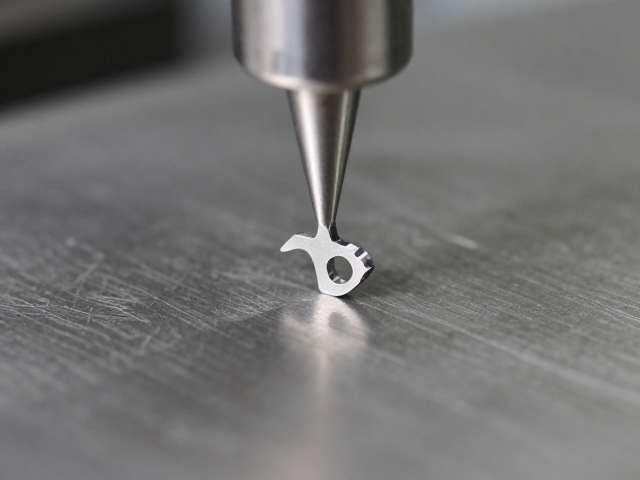
银色表针防氧化处理的化学与物理机制
银色表针通常采用镀镍、镀铬或真空电镀等表面处理技术,其防氧化能力取决于涂层致密性与厚度。镀镍层具有良好的耐腐蚀性,但若前处理除油不净或活化时间不足,会导致镀层结合力下降,进而引发起泡或剥落。真空电镀(PVD)技术通过在高真空环境下使金属原子沉积在表针表面,形成的薄膜硬度高且附着力强,能有效隔绝氧气与湿气。工艺过程中,腔体内的真空度需维持在1.0×10^-3 Torr以下,以确保膜层纯净无杂质,这是防止银色表针因氧化变黄的关键物理屏障。
除了涂层本身的质量,后处理工序中的清洗与固化同样至关重要。表针在电镀后需经过超声波清洗,彻底去除残留的酸性或碱性溶液,随后进行高温烘烤固化。烘烤温度通常控制在120℃至150℃之间,时间约为30分钟,这一过程能促进涂层内应力释放,提高膜层稳定性。若清洗不彻底,残留的盐分会加速电化学腐蚀,导致银色表针在数月内出现黄斑。因此,纯水冲洗与干燥环境的控制,是维持表针长期银白光泽的必要化学防护步骤。
避免手触发黄的人因工程与操作规范
人体汗液中含有尿素、乳酸、脂肪酸以及无机盐等成分,pH值通常在4.5至6.5之间,呈弱酸性。当手指直接接触未经充分防护的银色表针时,汗液会与金属表面发生化学反应,导致镀层腐蚀或氧化,形成难以清除的黄褐色斑点。这种由人手接触引发的变色现象,在精密钟表制造中属于典型的质量缺陷。因此,操作规范中明确要求员工必须佩戴无粉丁腈手套或指套进行取放作业,严禁裸手接触成品表针。手套需每日更换,并确保无破损,以阻断汗液与金属的直接接触路径。
除了物理隔离,工作环境的气密性与洁净度也会影响表针的保存状态。装配车间应配备空气净化系统,控制空气中的硫化物和硫化氢含量,因为这些气体能与银或铜合金反应生成黑色的硫化物,进而影响外观。此外,表针在组装前需经过酒精擦拭或等离子清洗,去除表面附着的微量油脂和灰尘,这些有机污染物在长期存放中会分解产酸,间接加速氧化。通过标准化操作流程与严格的个人防护,可显著降低因人为接触导致的表针变色率,确保产品的一致性。