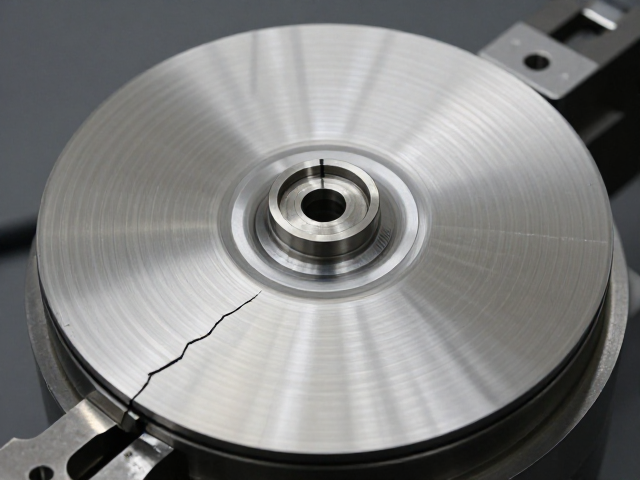
圆盘精密车削摆轴断裂机理深度解析
摆轴在圆盘精密车削过程中承担着关键的角度定位与动态平衡功能,其断裂往往源于交变应力下的疲劳累积与微观裂纹扩展。在实际工况中,切削力的周期性波动会导致摆轴根部产生应力集中,若材料内部存在夹杂物或加工残留的微缺陷,这些部位极易成为裂纹萌生源。随着设备运行时间的增加,裂纹逐渐向宏观断裂面延伸,最终在达到临界应力强度因子时发生突发性断裂。这种失效模式通常具有明显的预兆性,如设备振动加剧或定位精度轻微漂移,但若缺乏严密的监测,往往以灾难性失效告终。
材料选型与热处理工艺的匹配度是决定摆轴抗疲劳性能的核心因素。高强度合金钢虽具备优异的硬度,但若回火不充分导致残余应力过高,会显著降低材料的断裂韧性。此外,表面强化工艺如喷丸或滚压若控制不当,可能在表面引入压应力不均,反而成为疲劳裂纹的起点。真实案例显示,某精密制造企业曾因摆轴表面磨削烧伤未彻底清除,导致同一批次产品在连续运行三个月后出现多起断裂事故,经金相分析确认,热影响区的微观组织粗大是主要诱因。
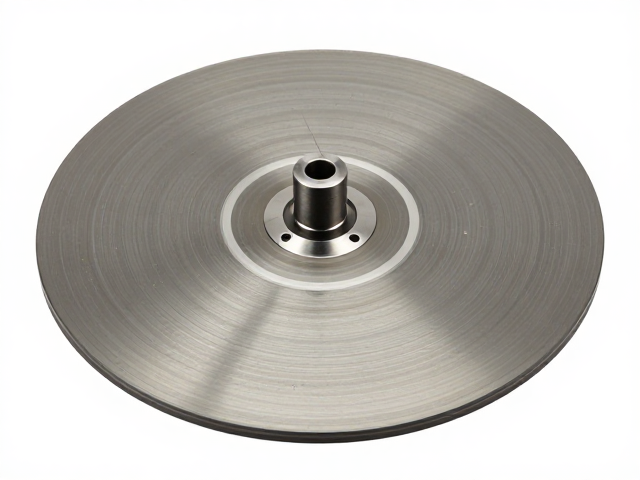
游丝损伤诊断与修复标准化流程
游丝作为摆轴系统中的核心弹性元件,其形变特性直接决定了机构的回位精度与阻尼效果。一旦游丝出现塑性变形、局部扭曲或断裂,整个精密传动链的稳定性将遭受破坏。诊断时需借助高精度光学显微镜观察游丝片间的间隙均匀性,并使用专用夹具检测自由状态下的张力分布。若发现游丝圈间粘连或局部发黑,通常意味着润滑失效或过热氧化,此时需立即停止设备运行,避免进一步损伤主轴轴承。
修复过程需严格遵循等温退火与精密校形规范。对于轻度变形,可采用专用校丝钳在恒温环境下进行微量矫正,每步调整幅度控制在微米级别,并需通过千分表反复验证同心度。若游丝发生断裂或严重塑性屈服,则不可尝试修复,必须更换全新备件。更换时需确保游丝材质与原始规格一致,安装过程中严禁使用油性润滑剂接触游丝表面,以防吸附杂质影响弹性系数。修复后的游丝需经过至少24小时的静置消应力处理,方可重新装配至摆轴组件。
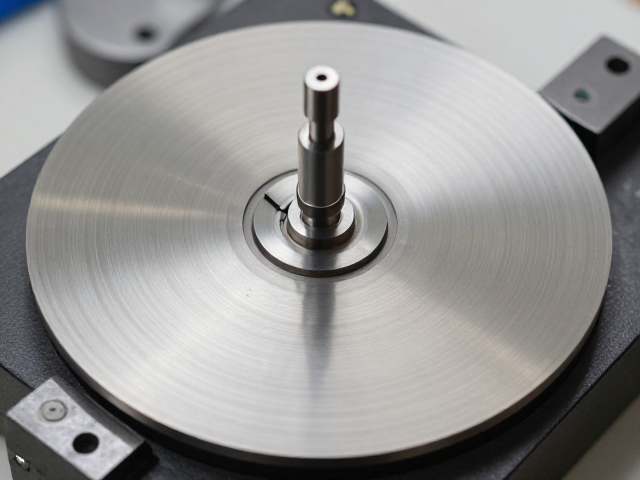
预防性维护与长期稳定性提升策略
建立严密的振动监测与定期校准机制是延长摆轴与游丝使用寿命的关键。通过安装高频振动传感器,实时捕捉摆轴在切削过程中的异常波动,可提前识别因游丝刚度衰减导致的共振风险。建议每运行5000小时进行一次全面的几何精度复检,重点测量摆轴回转中心与主轴同轴度,确保偏差值维持在0.002mm以内。同时,定期检查游丝固定端的焊接点或卡口状态,防止因微动磨损导致的松动。
优化切削参数与润滑系统能有效降低摆轴的动态载荷。适当降低进给速率与主轴转速,可减少切削力峰值对摆轴造成的冲击。润滑系统需保持油液清洁,定期过滤并更换指定粘度的导轨油,确保摆轴滑动部位形成完整油膜,避免干摩擦引发的温升。此外,环境温湿度控制亦不可忽视,高温环境会加速游丝材料的蠕变,建议将车间温度控制在20±2℃,相对湿度保持在45%-60%,以维持精密部件的物理性能稳定。