精密车削中动平衡对圆盘件性能的影响机制
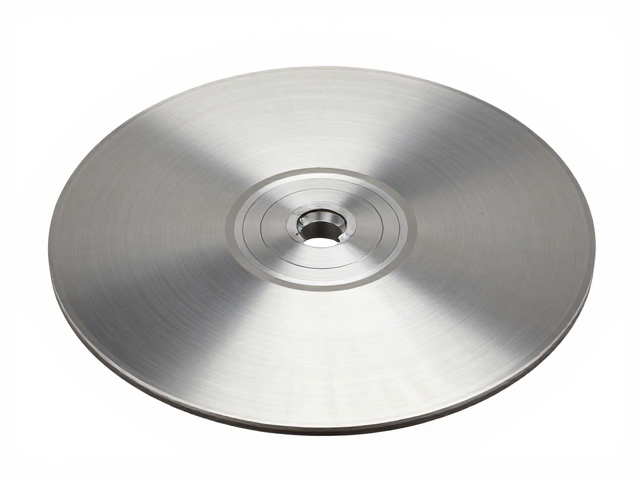
圆盘类零件在高速旋转工况下,质量分布的微小偏差会直接转化为离心力,这种交变载荷不仅加剧轴承磨损,还会导致加工表面的振纹,直接影响最终产品的精度等级。在精密车削环节,材料去除率的控制与重心位置的微调决定了动平衡的初始状态,若初始不平衡量过大,后续补偿工序将难以完全消除振动源,进而影响机芯运行的稳定性。
动平衡检测并非单一的质量称重过程,而是结合旋转频谱分析的动态评估。通过高精度平衡机捕捉转子在特定转速下的振动矢量,技术人员能够识别出色不平衡与偶不平衡分量。对于高精度机芯配套的圆盘件,通常要求在剩余不平衡量低于规定阈值范围内,以确保长期运行中的低噪音与高可靠性,这是精密制造中不可妥协的核心指标。
机芯型号与圆盘件匹配的公差配合逻辑
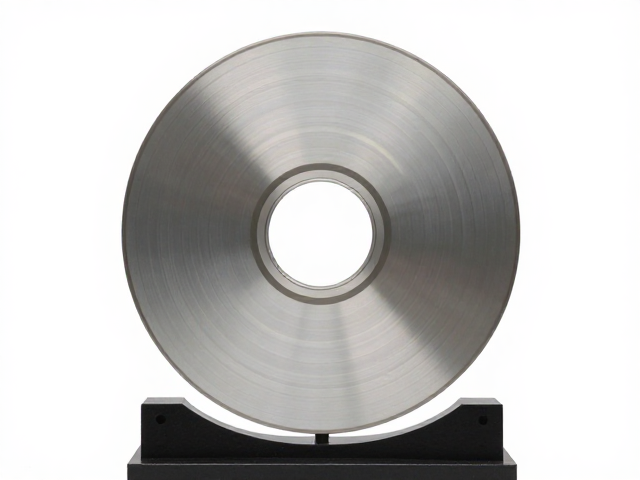
不同型号的机芯对驱动部件的几何尺寸有着严密的公差要求,圆盘件的外径、内孔及端面跳动必须与机芯主轴形成严丝合缝的配合。以常见的微型精密机芯为例,其主轴直径公差常控制在微米级别,圆盘件的车削加工需严格遵循H7或更高等级的配合标准,过大的间隙会导致传动打滑,而过紧的配合则可能引发热膨胀卡死,破坏机芯的正常逻辑运转。
匹配过程中还需考虑圆盘件的厚度与惯性矩对机芯启动扭矩的影响。不同型号的机芯电机输出特性各异,重型圆盘件可能需要更高的启动力矩,若未经计算直接套用通用尺寸,可能导致机芯过载保护或运行迟滞。因此,在车削前需依据具体机芯型号的技术手册,核算圆盘件的截面尺寸与重量分布,确保其动力学特性与机芯驱动能力相匹配。
高精度动平衡检测的标准操作流程
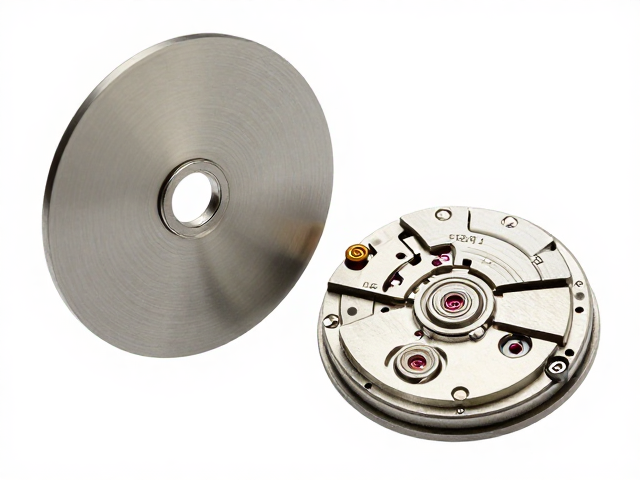
检测环境需保持恒温且远离外部振动源,平衡主轴的清洁度与旋转精度是数据准确的前提。操作时,圆盘件需通过专用夹具牢固连接,夹具本身的平衡误差需预先校正并扣除。启动平衡机后,系统自动采集初始不平衡量,并在显示屏上直观标示出色不平衡的大小与角度位置,为后续去重或配重提供精确数据支持。
去重或配重策略需根据圆盘件的材料特性与结构限制进行选择。对于金属圆盘,通常采用铣削或钻孔方式去除多余质量,钻孔深度与位置需通过精密计算确定,避免削弱结构强度。若为不可去重结构,则需在特定角度粘贴或铆接平衡块。完成补偿后,需进行复检,确保剩余不平衡量满足既定标准,通常需经过至少两次迭代修正才能达到精密级平衡要求。
机芯兼容性验证与长期稳定性评估
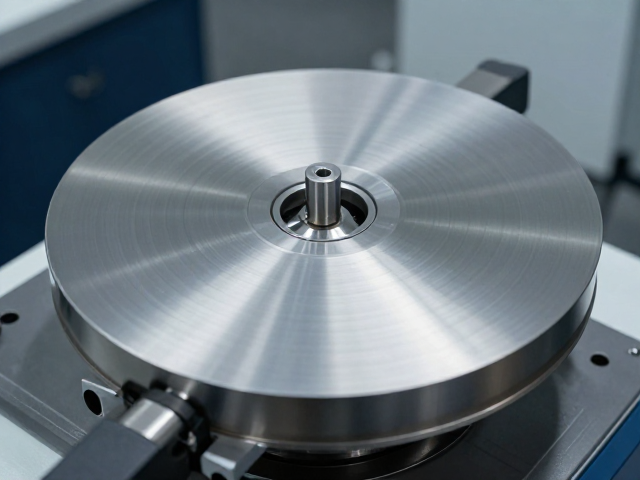
匹配验证阶段需将加工完成的圆盘件装配至对应型号机芯,进行空载与负载运行测试。通过振动传感器监测运行过程中的振动加速度值,对比标准曲线,判断是否存在异常共振点。同时,观察机芯温升情况,过高的温升可能暗示配合间隙不当或摩擦异常,需及时回溯检查车削尺寸与表面粗糙度。
长期稳定性评估需模拟实际工况下的连续运行,监测圆盘件在长时间旋转后是否存在质量分布变化。某些材料在持续应力作用下可能发生微量形变,导致平衡状态漂移。因此,对于高可靠性要求的场景,需在装配后进行老化测试,定期复检平衡指标,确保圆盘件在整个生命周期内与机芯保持最佳匹配状态,维持设备的高效与稳定运行。