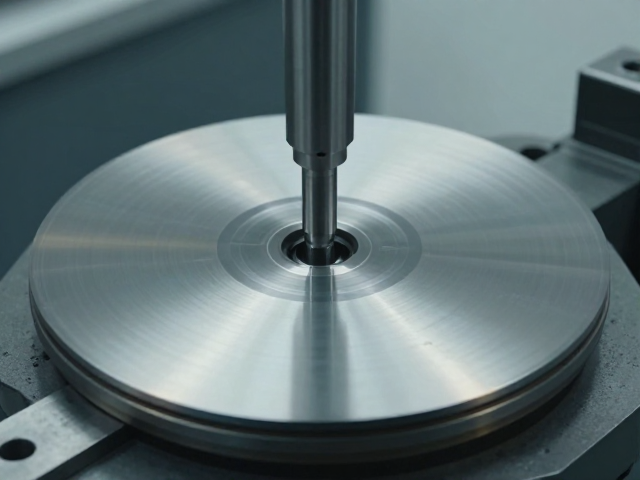
摆轴轴尖检测与位差调校的核心逻辑
在圆盘精密车削过程中,摆轴轴尖的几何状态直接决定了工件表面的形位公差精度。轴尖作为连接驱动机构与工件的关键接触点,其磨损、崩刃或安装偏心会瞬间放大为加工误差。实际生产中,需定期使用高精度光学投影仪或专用轴尖检测仪对轴尖轮廓进行观测,重点核查轴尖顶角的对称性及刃口平直度。任何肉眼可见的微观缺口或宏观偏摆,都会导致切削力波动,进而引发振纹或尺寸超差。
位差调校则是解决因机械结构安装误差导致的周期性误差的关键步骤。当主轴旋转时,若摆轴中心线与主轴回转中心存在微小偏差,工件表面便会形成类似椭圆或波浪状的轨迹。通过千分表打表测量摆轴在旋转过程中的径向跳动,可量化位差数值。调校时需松开摆轴固定螺栓,利用塞尺或专用垫片微调摆轴底座位置,直至径向跳动值控制在微米级别,确保摆轴运动轨迹与主轴回转中心严格重合。
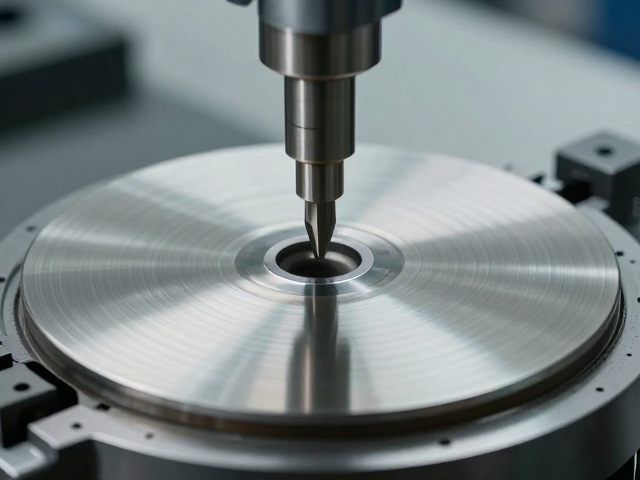
标准化检测流程与位差补偿策略
执行摆轴轴尖检测时,需遵循严密的清洁与定位规范。操作前必须彻底清除轴尖表面的切屑残留与油污,避免杂质干扰检测结果。将轴尖置于标准检测平台后,缓慢旋转摆轴,观察轴尖尖端相对于基准线的偏移情况。对于高精度圆盘零件,通常要求轴尖锥角误差小于0.5度,且轴线与底座平面垂直度误差控制在0.002mm以内。若发现轴尖磨损严重,应立即更换或重新研磨,严禁在轴尖状态不佳的情况下强行进行高精度加工。
位差调校的核心在于建立严密的补偿机制。在完成初步对中后,需进行空载试运行,记录摆轴在不同转速下的振动频谱。若检测到周期性位差信号,需分析其频率特征,判断是由轴承间隙、连接件松动还是底座平面度不足引起。针对结构性位差,需重新刮研底座结合面,确保接触斑点分布均匀。对于操作性位差,则需优化装夹方式,采用柔性夹具减少装夹应力对摆轴姿态的影响。调校完成后,需进行多批次试切,通过测量工件圆度与同轴度数据,验证位差消除效果,确保加工精度稳定达标。