弧形壳体冲压成型的关键技术路径
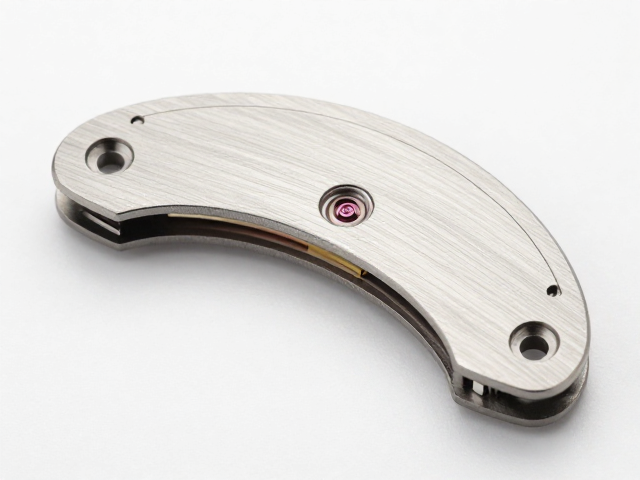
高精度陀飞轮机芯的弧形壳体在制造初期面临着材料流动与应力分布的挑战,传统的等壁厚冲压难以满足复杂曲面的成型需求。现代工艺通常采用多工位级进模,配合高延展性的不锈钢或钛合金板材,通过精密的拉深与修边工序实现初步成型。这一过程需要严格控制模具间隙,避免因摩擦过大导致材料表面产生微裂纹或厚度不均,进而影响后续装配的同心度。
在成型过程中,润滑剂的选择与注入方式会显著影响壳体的最终几何精度。高性能合成润滑剂能有效降低模具与金属板材间的摩擦系数,确保材料在塑性变形阶段保持均匀流动。工程师需根据板材厚度与曲率半径,计算最佳的压边力,防止出现起皱或破裂现象。这种对工艺参数的精细化调控,是保证弧形壳体外观流畅且内部结构稳定的基础前提。
精密加工与表面处理的协同效应
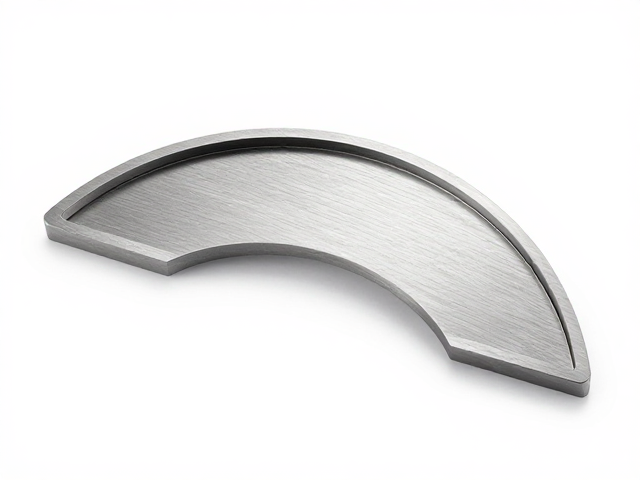
冲压成型后的壳体需经过CNC精密加工,以消除因材料内应力释放导致的微小形变。针对陀飞轮这一对稳定性要求极高的复杂结构,加工过程中需采用五轴联动技术,对壳体内部的轴承孔位进行高精度定位与研磨。此时,刀具路径的优化至关重要,它决定了加工残留应力的分布情况,进而影响机芯在长期运行中的走时精度。
表面处理环节则直接决定了壳体的耐用性与美学表现。常见的工艺包括PVD真空镀膜与物理抛光,前者能在金属表面形成致密的碳化物或氮化物薄膜,显著提升硬度与抗腐蚀能力;后者则通过多级研磨介质,消除微观划痕,达到镜面效果。处理过程中需严格控制温度与压力,避免高温导致材料金相结构改变,从而保持壳体原有的机械性能与尺寸稳定性。
防水密封结构的设计逻辑
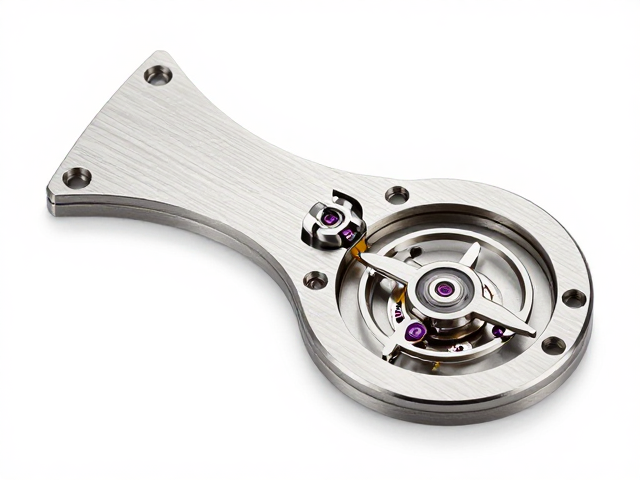
防水密封并非简单的覆盖,而是基于严密的流体动力学与材料弹性理论构建的系统工程。在弧形壳体的设计中,密封圈通常嵌入于壳体边缘预设的微观沟槽中,沟槽的尺寸公差需控制在微米级别,以确保密封圈在受压时能产生均匀的弹性形变。这种形变产生的接触应力必须大于外部水压,从而形成严密的物理阻隔。
密封材料的选择需兼顾弹性记忆性与耐老化特性。硅胶与氟橡胶是常见的选择,它们能在宽温域下保持稳定的密封性能。在装配过程中,密封圈的安装位置需经过激光定位,确保其处于沟槽的中心区域,避免偏载导致局部密封失效。此外,壳体与底盖的接合面需经过超精密研磨,确保接触面的平整度,防止因微观不平导致渗漏路径的产生。
密封性能的检测与验证标准
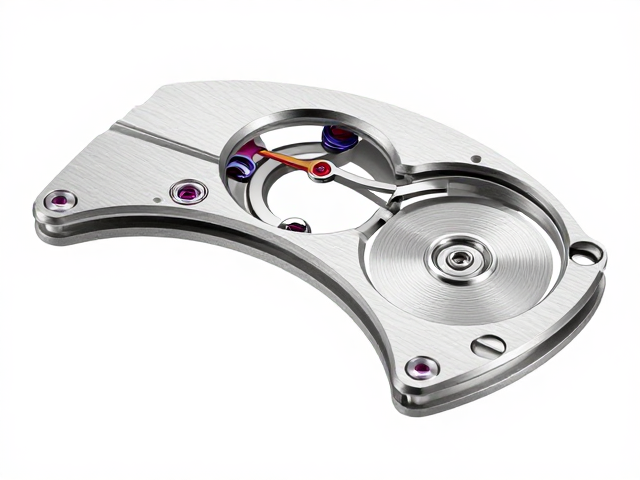
验证防水密封结构的有效性,需依赖严密的压力测试流程。实验室中通常使用高压气密性检测仪,对组装完成的壳体施加高于标准防水等级数值的静态压力。通过监测压力衰减曲线,可以精准判断是否存在微观泄漏点。这一过程不会破坏产品结构,却能真实反映密封系统的完整性与可靠性。
除了静态压力测试,动态冲击测试也是关键环节。模拟机芯在极端环境或剧烈运动下的受力状态,检测密封结构在动态载荷下的表现。通过高频振动与温度循环试验,评估密封圈在长期应力作用下的疲劳特性。这些数据有助于工程师优化沟槽设计与材料配方,确保密封结构在复杂工况下仍能保持持久的防护能力,为机芯内部精密部件提供稳定的工作环境。