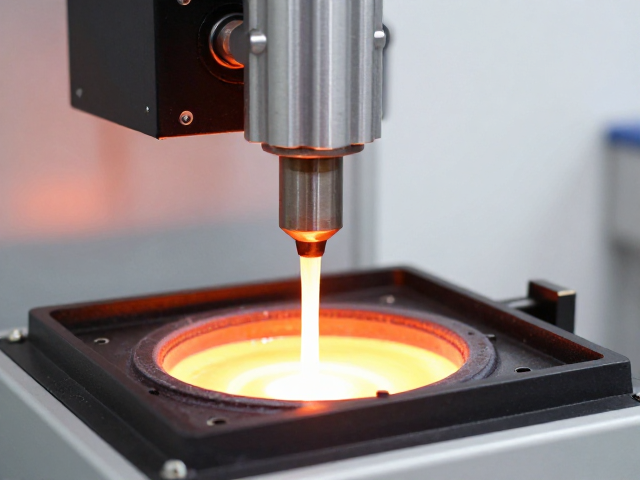
合金熔炼提纯的核心机制与杂质控制
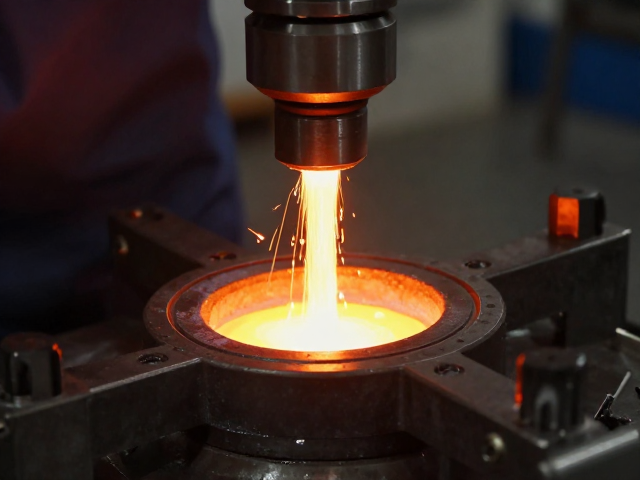
合金熔炼是金属加工链条中的起始环节,其核心在于通过高温物理化学反应获得成分均匀、杂质含量极低的金属液。在工业实践中,真空感应熔炼(VIM)与电弧炉熔炼(EAF)是两种主流工艺,它们通过不同的热源与反应环境,实现对碳、硫、磷等有害元素的深度去除。熔炼过程中的温度控制至关重要,通常需维持在比金属液相线高出50至150摄氏度的过热度,以确保熔体的流动性并促进夹杂物上浮。
提纯效率直接决定了后续拉丝工序的成品率。现代熔炼技术常引入惰性气体搅拌或电磁搅拌技术,以细化晶粒结构并均匀化成分分布。通过精确控制氧势和渣系成分,可以有效降低氧化物夹杂的数量。这一阶段的质量控制标准通常依据GB/T 24708《钢铁及合金化学分析方法》等国家标准执行,确保每一批次合金的成分波动控制在极小范围内,为后续加工提供稳定的材料基础。
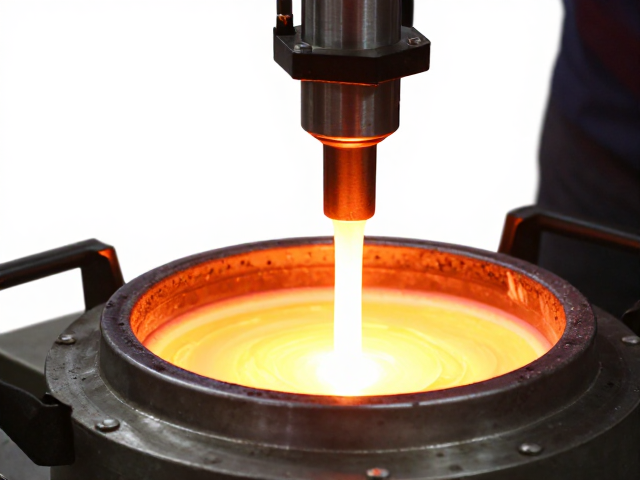
熔体净化技术与连铸坯质量保障
熔体净化是提升合金纯净度的关键步骤,主要手段包括精炼渣处理、真空脱气以及过滤技术。真空脱气过程通过降低环境气压,使溶解在金属液中的氢、氮等气体迅速析出,从而减少气孔缺陷。同时,采用陶瓷过滤板或多孔陶瓷管对熔体进行过滤,可物理拦截尺寸大于规定阈值的非金属夹杂物。这些措施显著提高了金属的致密度,为后续成型提供了高质量的坯料。
连铸过程将净化后的熔体转化为标准坯料,其表面质量与内部组织均匀性直接影响拉丝过程中的断裂率。现代连铸机配备二轻压下技术与动态轻压下系统,能有效改善铸坯中心偏析和疏松现象。坯料的冷却速率需经过精确计算,以避免因热应力过大导致内部微裂纹的产生。高质量的连铸坯不仅减少了后续加热工序的能耗,还大幅提升了最终产品的力学性能一致性。
合金线材的预处理与表面清理
在进入拉丝机之前,合金坯料必须经过严密的表面清理与预处理,以消除氧化皮、油污及机械损伤。酸洗钝化是常用的表面处理方法,通过特定配比的酸液去除表面氧化层,随后进行中和与水洗,防止残留酸液腐蚀基体。对于高纯度合金,有时需采用电解抛光或机械剥皮技术,以获得镜面般的原始表面,这能显著降低拉丝过程中的摩擦系数,减少模具磨损。
预处理还包括对坯料进行定尺切割与端部倒角。精确的定尺有助于自动化送料系统的稳定运行,而端部倒角则能防止坯料在穿模过程中发生卡滞或扭曲。此外,坯料的加热温度需根据合金种类严格设定,通常控制在再结晶温度以下,以避免晶粒粗大。这一阶段的工艺稳定性会直接影响后续拉丝工序的连续性和生产效率,是确保线材几何尺寸精度的前置保障。
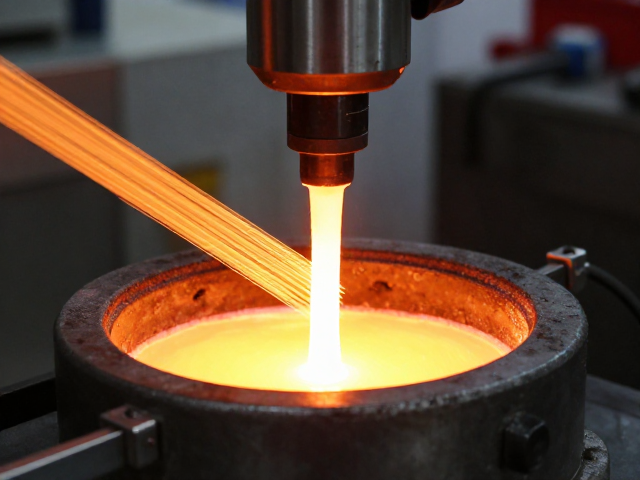
多道次拉拔工艺与模具选型
拉丝处理是通过模具孔型对合金坯料施加拉拔力,使其发生塑性变形,从而获得指定直径和形状的线材。该过程通常包含多道次拉拔,每一道次的减面率需经过严密的计算,以确保金属内部应力分布均匀,避免产生过大的残余应力导致断裂。模具材质多选用硬质合金或金刚石,其孔径公差和锥角设计直接影响线材的表面粗糙度和尺寸精度。
润滑工艺在多道次拉拔中起着至关重要的作用。合适的润滑剂能形成严密的润滑膜,降低摩擦系数,带走因变形产生的热量,并保护模具表面。润滑方式包括浸涂、喷涂或真空浸渍,需根据合金的变形抗力和表面状态进行选择。拉拔过程中的张力控制同样关键,适当的后张力可稳定线材运行轨迹,防止其在模具中跳动或扭转,确保最终产品的直线度和表面质量符合高标准要求。
在线检测与自动上链系统的协同
自动上链工艺是实现连续化生产的核心,其核心在于将拉丝、退火、收卷等工序无缝衔接。自动上链系统通过高精度传感器实时监测线材张力、速度和位置,利用PID控制算法动态调整各机组的运行参数。这种闭环控制机制能有效应对因模具磨损或材料性能波动带来的干扰,确保生产过程的稳定性。系统通常配备快速换模装置,缩短非生产时间,提升整体设备效率。
在线检测技术为自动上链提供了数据支撑,激光测径仪、表面缺陷检测仪等设备实时采集线材直径和表面状态数据。这些数据不仅用于即时调整拉丝参数,还用于生成详细的生产质量报告。通过大数据分析,可预测模具寿命,优化换模时机,实现预防性维护。这种智能化协同作业模式大幅降低了人为操作误差,提升了生产过程的可控性,是现代合金线材制造向高精度、高效率方向发展的必然趋势。