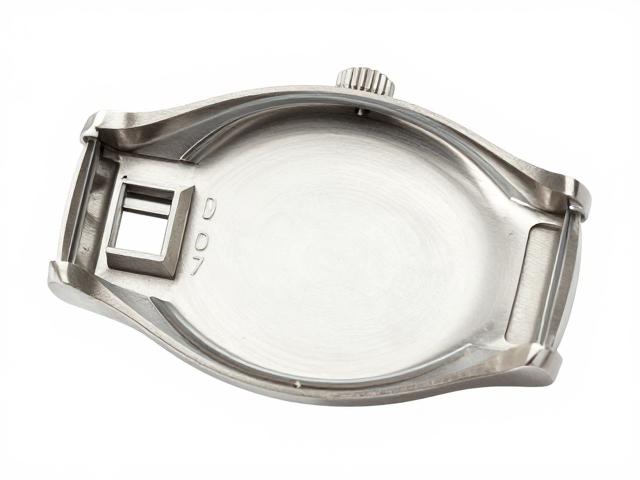
弧形壳体冲压成型的关键工艺参数
弧形壳体作为复古风格手表的核心结构件,其冲压成型过程对材料延展性与模具精度有着极高要求。通常选用304或316L不锈钢板材,厚度控制在0.3mm至0.8mm之间,这一区间能平衡结构强度与冲压时的应力分布。在冲压过程中,模具的圆角半径设计需严格匹配板材厚度,一般建议圆角半径大于板厚的1.5倍,以避免材料在过渡区域出现裂纹或过度减薄。
冲压过程中的润滑与压边力控制直接影响成品表面质量。采用专用冲压油进行润滑,能有效减少模具与板材间的摩擦系数,防止拉毛或起皱现象。压边力的设定需根据壳体曲率变化动态调整,对于曲率较大的区域,需适当增加压边力以抑制材料流动不均,而在平缓区域则需降低压边力以避免材料堆积。实际生产中,通过高精度压力机配合传感器实时监控,可确保每一批次产品的尺寸稳定性。
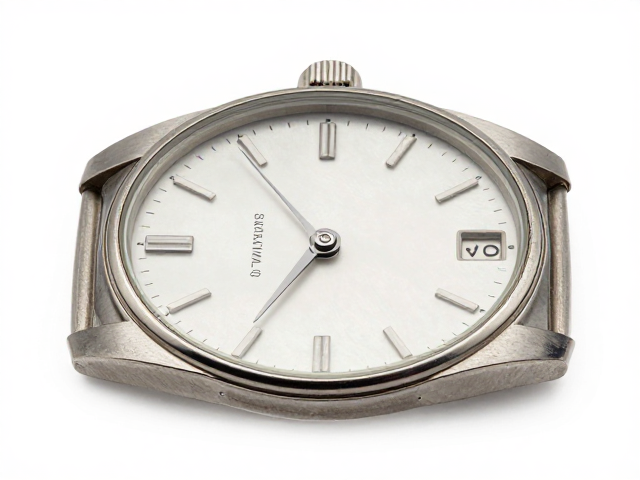
日期显示窗口的精密结构设计
复古风格手表的日期显示窗口在弧形壳体上通常采用嵌入式或镂空设计,其结构精度直接影响读数的清晰度与整体美学。窗口边缘需设置严密的倒角或圆角过渡,以消除视觉上的生硬感,同时防止日常佩戴中因碰撞导致窗口边缘崩缺。窗口尺寸需经过严密的公差计算,通常宽度控制在2.5mm至3.5mm之间,高度与表盘字体高度相匹配,确保数字在弧形面上无变形且易于辨识。
日期窗口的支撑结构需考虑壳体整体的应力分散。在弧形壳体冲压成型后,窗口周围的加强筋设计需与壳体曲率保持一致,以增强局部刚性。加强筋的高度通常控制在0.2mm至0.5mm,宽度与窗口边缘保持一定间距,避免影响视觉效果。此外,窗口边缘需设置严密的倒角或圆角过渡,以消除视觉上的生硬感,同时防止日常佩戴中因碰撞导致窗口边缘崩缺。
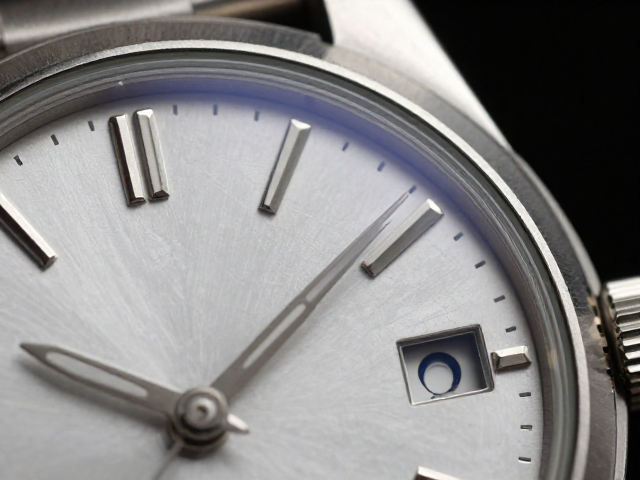
表面处理与装配兼容性
弧形壳体冲压成型后的表面处理需兼顾美观与功能性,常见的工艺包括拉丝、抛光及喷砂。拉丝处理能呈现复古风格的细腻纹理,但需控制拉丝纹路与壳体曲率的协调性,避免因曲率变化导致纹理断裂或变形。抛光处理则适用于高光区域,需确保抛光轮路径与壳体曲面贴合,防止出现抛光死角或过抛现象。喷砂处理常用于哑光效果,砂粒粒径需均匀,以确保表面质感的一致性。
装配兼容性是弧形壳体设计中的重要考量因素,日期显示窗口需与日期盘、视窗玻璃等组件完美配合。视窗玻璃的弧度需与壳体窗口边缘严格匹配,通常采用超声波焊接或精密卡扣固定,确保无渗漏且无松动。日期盘在窗口内的转动需顺畅,无卡滞现象,这要求窗口内壁的光洁度与平行度达到高标准。在实际装配中,通过自动化检测设备对窗口尺寸、玻璃贴合度进行逐一检验,确保每一枚手表的显示功能稳定可靠。