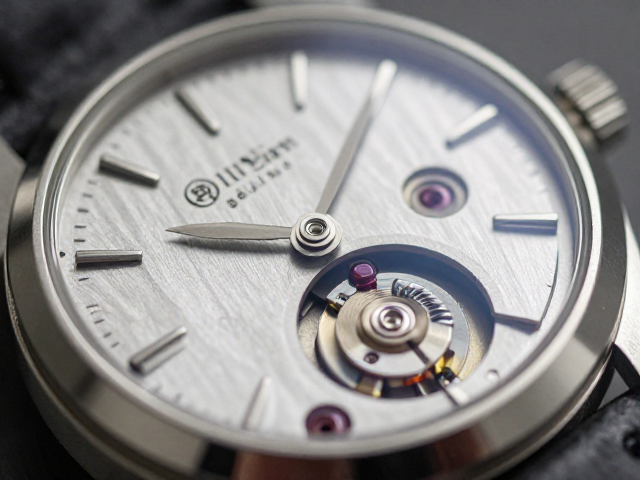
发条盒壳体的结构功能与加厚设计的核心诉求
机械表的发条盒壳体是动力存储系统的关键组件,其内部承载着发条卷绕与能量释放的核心功能。在传统的薄壁加工中,壳体容易因长期承受发条巨大的扭力而产生微观形变,这种形变会直接导致发条中心轴偏移,进而影响摆轮游丝的等时性。通过加厚成型工艺,能够显著提升壳体的径向与轴向刚性,确保发条在长时间卷紧状态下仍保持规则的圆柱形态,减少因结构应力导致的能量损耗。
加厚设计并非简单的材料堆砌,而是需要在保证机芯整体厚度可控的前提下,优化壁厚分布。工程师通常会在壳体底部和侧壁的关键受力区域增加材料厚度,以抵抗发条释放能量时产生的反向扭矩。这种结构上的强化,使得发条盒在受到冲击或震动时,内部发条不易发生错位或卡滞,从而维持动力输出的平稳性。对于追求高精准度的机械腕表而言,这种基础结构的稳固性是提升走时稳定性的先决条件。
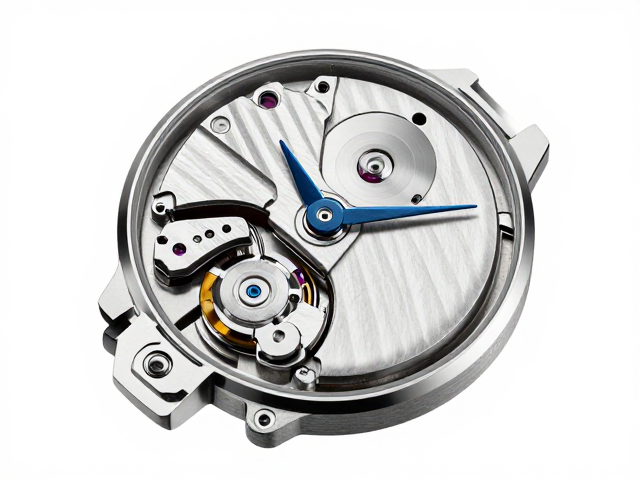
材料选择与加厚成型的技术实现路径
在实现加厚成型的过程中,材料的选择直接决定了工艺的可行性与最终产品的性能表现。高纯度铜合金或经过特殊热处理的不锈钢是常用的基材,这些材料具备良好的延展性和抗疲劳特性,能够承受冲压成型时的巨大压力而不出现裂纹。加厚工艺通常采用高精度多工位级进模冲压技术,通过多次连续的冲压动作,逐步将金属板材成型为预定形状,并在关键部位实现局部增厚。这种工艺相比整体铸造,能更好地控制金属晶粒的流向,提升零件的机械强度。
成型过程中的模具精度与压力控制是决定加厚效果的关键变量。现代精密加工中,模具型腔的精度需控制在微米级别,以确保加厚区域的壁厚均匀一致。在冲压过程中,润滑冷却系统的介入能有效降低模具温度,防止材料因过热产生内应力。此外,成型后的退火处理也是必要环节,通过低温退火消除加工硬化带来的脆性,恢复材料的韧性,使加厚后的壳体在长期佩戴中不易因疲劳而断裂。这种严密的材料与工艺控制,为后续组装提供了高一致性的零部件基础。
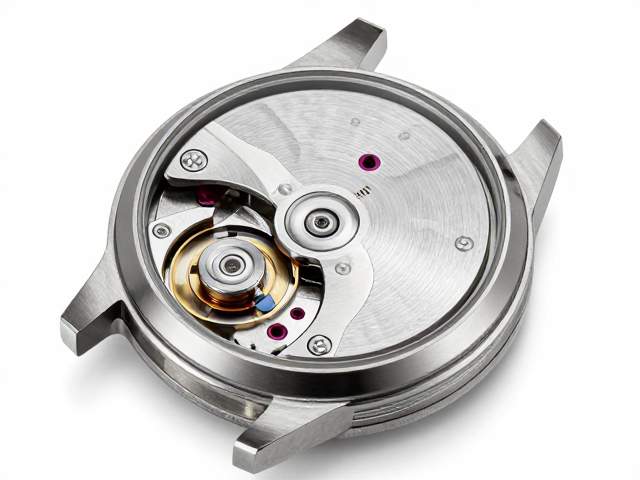
表面精整与装配公差对走时稳定性的影响
加厚成型后的壳体需经过严密的表面精整处理,以消除冲压过程中可能产生的毛刺或微小变形。精密研磨和抛光技术被应用于壳体内壁,确保发条卷绕时表面光滑无阻碍,减少摩擦阻力对动力传递效率的影响。同时,壳体与机芯夹板的配合面需经过高精度磨削,保证装配后的平行度与垂直度符合严苛标准。这种微观层面的平整度,直接影响着发条盒在机芯中的固定状态,任何微小的倾斜都可能导致发条中心偏移,进而引发走时误差。
在装配环节,加厚壳体带来的尺寸变化要求调整相应的定位结构。工程师需重新计算并优化发条盒的定位销孔位置,确保其在机芯基板上的稳固嵌合。由于加厚可能略微增加整体高度,机芯内部的齿轮系啮合角度也需进行微调,以避免干涉。这种严丝合缝的装配逻辑,使得发条盒在承受巨大扭力时仍能保持绝对静止,为摆轮游丝系统提供稳定的基准面。通过消除结构振动和位移,加厚成型工艺间接提升了机械表在复杂环境下的走时稳定性,使时间显示更加精准可靠。