精钢表壳的精密加工与预处理
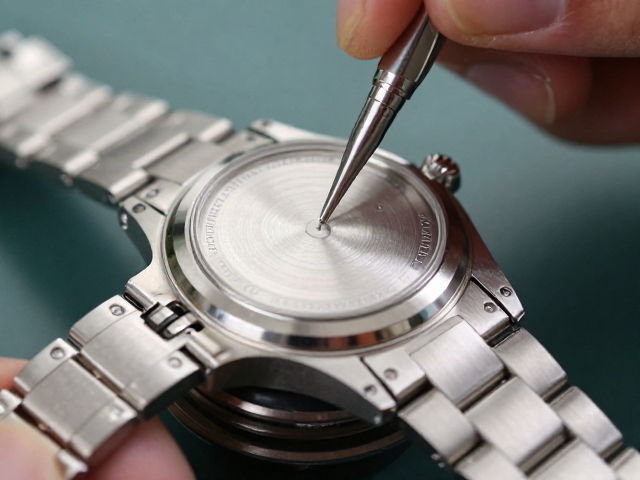
精钢表壳的生产始于高精度CNC数控机床的切削与打磨,这一环节决定了表壳的基础几何精度与表面光洁度。现代制表工艺通常采用316L精钢,因其具备良好的耐腐蚀性与机械强度,能够胜任复杂结构的加工需求。在初步成型后,表壳各组件需经过严格的尺寸测量,确保表圈、表底盖及表耳之间的配合间隙控制在微米级别,这是后续组装防水性能的基础前提。
预处理阶段涉及超声波清洗与高温烘烤,旨在去除加工残留的切削液、金属微粒以及油脂。任何微小的污染物都可能成为日后水汽侵入的隐患,因此清洗流程需符合严格的洁净室标准。清洗后的零件会经过自动化光学检测系统,对表面划痕、砂眼或变形进行全检,只有完全符合公差标准的组件才会进入下一道装配工序,从源头降低因零件缺陷导致的防水失效风险。
核心防水组件的安装与密封
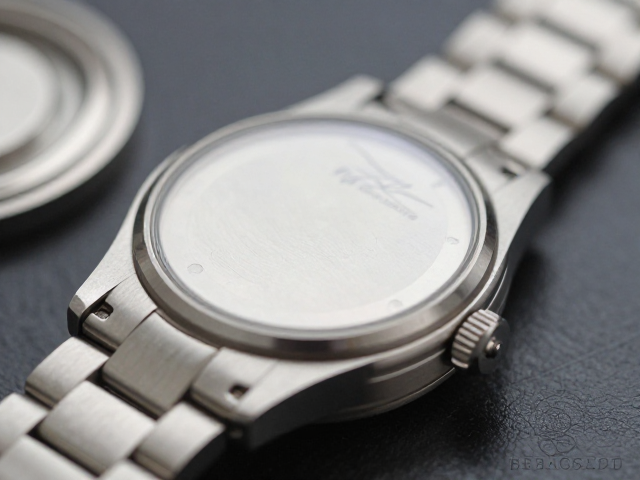
防水系统的核心在于O型密封圈的安装,这些密封圈通常由氟橡胶或硅橡胶制成,具备优异的耐老化与耐化学腐蚀特性。在装配过程中,技术人员会使用专用工具将密封圈精准嵌入表壳与表圈、表冠及表底盖的凹槽中,确保密封圈处于无扭曲、无拉伸的状态。对于旋入式表冠与表底盖,螺纹部分的精度至关重要,任何螺纹损伤或异物都会破坏密封界面的完整性。
表冠内部的防水栓结构是防止水汽通过表冠轴进入的关键,其内部通常配备多层硅胶垫圈与金属挡水片。装配时需检查防水栓的活动灵活性,确保其在按压与拔出时能顺畅切换防水与上链状态。表镜与表壳的压合或粘接同样需要极高精度,无论是采用机械压入还是环氧树脂粘接,都必须保证表镜边缘与表壳内壁形成严丝合缝的闭合环,这一细节直接决定了正面防水的能力。
气密性测试与压力验证
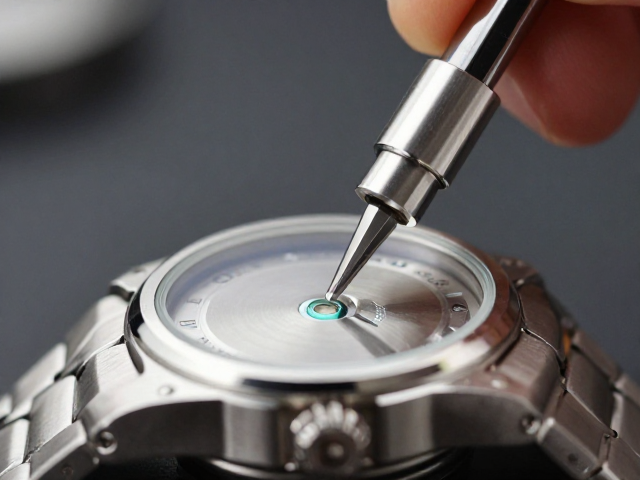
组装完成后,表款需立即进入气密性检测环节,这是确认防水性能的第一道关卡。检测设备通过向表内充入干燥空气或氮气,监测压力在特定时间内的衰减情况。若压力值出现异常下降,则表明存在泄漏点,需立即返工排查。此步骤能有效识别出厂初期因装配不当导致的明显结构缺陷,确保每一枚出厂表款在静态下具备严密的物理隔离。
对于需要满足更高防水等级(如300米及以上)的表款,还需进行等压式防水测试。该测试模拟水下环境,将表款置于高压舱内,施加高于标称防水等级的外部压力(例如,300米防水等级可能需承受4-5巴的压力)。在加压状态下,通过精密传感器监测表壳内部是否有微量湿气渗入或结构变形。这种动态压力测试能验证表壳在极端环境下的结构稳定性与密封持久性,是确认防水等级是否达标的关键数据支撑。
长期稳定性与老化评估
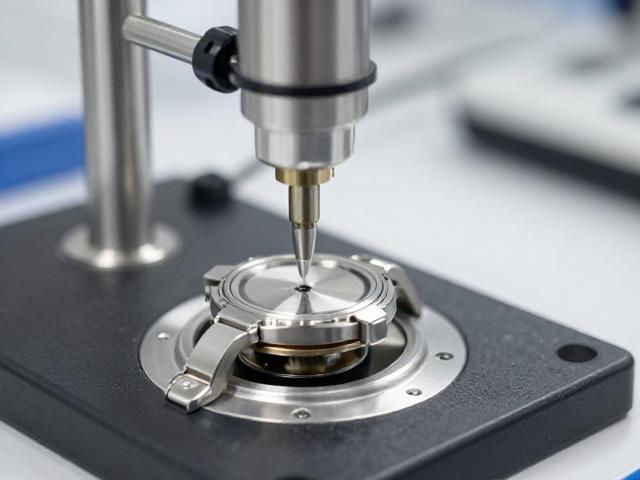
防水性能并非一成不变,会随时间推移受材料老化与环境因素影响。橡胶密封圈在长期接触汗水、海水或紫外线照射后,可能出现硬化、开裂或失去弹性,导致密封失效。因此,正规的生产流程中包含加速老化测试,通过模拟高温高湿环境,评估密封圈在数年使用周期后的物理性能保持情况,确保其在长期使用中仍能维持有效的密封屏障。
此外,表冠与表底盖的螺纹连接处在反复操作中可能产生磨损或松动。生产方会通过多次旋入旋出测试,验证螺纹结构的耐磨性与锁紧力的持久性。同时,表镜与表壳的粘接层也需经过冷热冲击测试,以确认其在温度剧烈变化下不会产生微裂纹或脱胶现象。这些基于材料科学与力学原理的验证步骤,共同构建了精钢表壳长期防水可靠的科学依据。