精密配合面的表面完整性控制
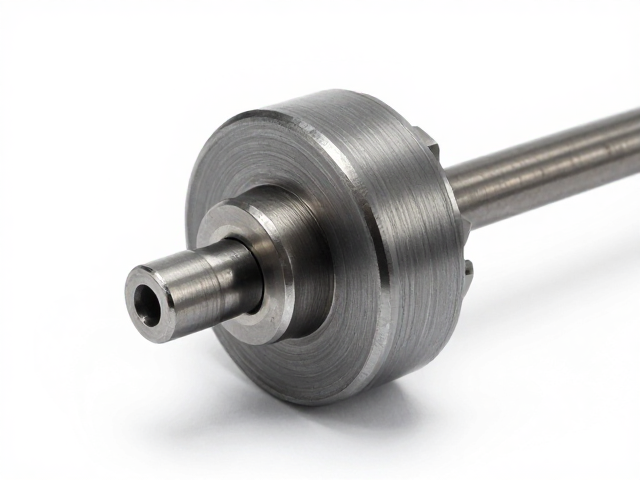
摆陀壳体作为机械机芯中的核心传动部件,其表面微观几何精度直接决定了整机的走时稳定性与使用寿命。在加工过程中,常规的切削与磨削工艺会改变材料表层的晶体结构,若后续处理不当,极易形成微裂纹或残余应力集中区,这些缺陷在长期高频振动中可能成为疲劳断裂的起源。因此,提升耐磨性能的核心逻辑并非单纯追求硬度指标,而是构建均匀且稳定的表面完整性,确保材料在承受周期性载荷时具备足够的抗形变能力。
针对这一需求,现代精密加工普遍采用复合表面处理技术来强化壳体基体。通过优化电解抛光或化学抛光的参数,去除机械加工留下的毛刺与微观波峰,使表面粗糙度控制在微米级别,从而减少摩擦起始阶段的粘着磨损。同时,配合低温等离子氮化或渗碳淬火等热处理工艺,能够在壳体表层形成高硬度的扩散层,这种改性层不仅提升了抗咬合性能,还能有效隔离润滑介质中的杂质侵入,从物理机制上降低因异物颗粒导致的刮擦损伤,为后续抵抗剧烈撞击奠定材料基础。
工艺规范与防冲击操作准则
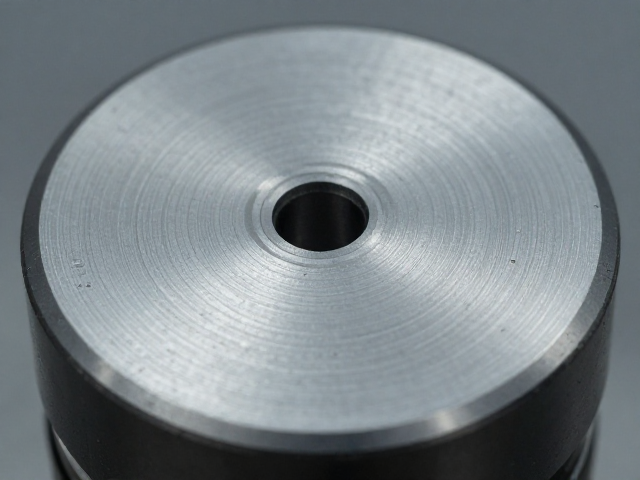
机械加工环节中的装夹与定位方式会显著影响摆陀壳体的最终应力分布,不合理的夹具接触点或过大的锁紧力可能导致局部塑性变形,进而削弱整体结构的抗冲击韧性。在实际作业中,必须严格遵循标准化作业程序,使用柔性夹具或专用定位工装,确保受力均匀,避免在加工过程中对壳体薄弱部位产生额外的弯矩或剪切力。此外,刀具的路径规划需经过严密的仿真验证,防止因切削参数突变导致的冲击力冲击,确保每一刀次的切削力处于可控范围内,维持加工过程的平稳性。
远离剧烈撞击不仅是装配与使用阶段的禁忌,更贯穿于从毛坯入库到成品检验的全生命周期。在转运与存储过程中,摆陀壳体需置于具有缓冲保护的专用料盒中,严禁不同批次或型号的壳体相互堆叠碰撞。任何看似轻微的磕碰都可能在微观层面造成材料晶格错位,这种隐性损伤在常规检测中难以发现,却在受到外部冲击时迅速扩展为宏观裂纹。因此,建立严密的防冲击管理体系,包括防静电包装、防震运输工具以及规范的人工搬运流程,是确保摆陀壳体物理性能不衰减的关键措施。
检测验证与长期稳定性评估
为了确保耐磨加工手段的有效性,必须引入高精度的三维形貌测量与表面硬度测试设备进行量化评估。利用白光干涉仪或激光扫描显微镜对加工后的表面进行三维重构,能够精确计算算术平均偏差与均方根偏差,验证表面纹理是否符合低摩擦设计标准。同时,通过显微硬度梯度测试,分析从表层到基体的硬度过渡情况,确认热处理层深度与硬度分布是否满足设计规范,以此判断材料是否具备足够的能量吸收能力以应对突发冲击。
长期稳定性评估则依赖于模拟工况下的加速寿命测试,通过高频振动台与负载模拟器,复现摆陀在真实运行环境下的受力状态。在测试过程中,实时监测振动频谱的变化,识别因表面磨损或微裂纹扩展引起的特征频率偏移,从而预判部件的失效模式。基于大数据分析的失效模型,可以反向优化加工工艺参数,例如调整磨削液的冷却效率或修正热处理保温时间,以进一步提升摆陀壳体在极端工况下的可靠性,确保其在长期运行中保持优异的耐磨特性与结构完整性。