日本机械机芯与日期显示模块的从动轮逻辑
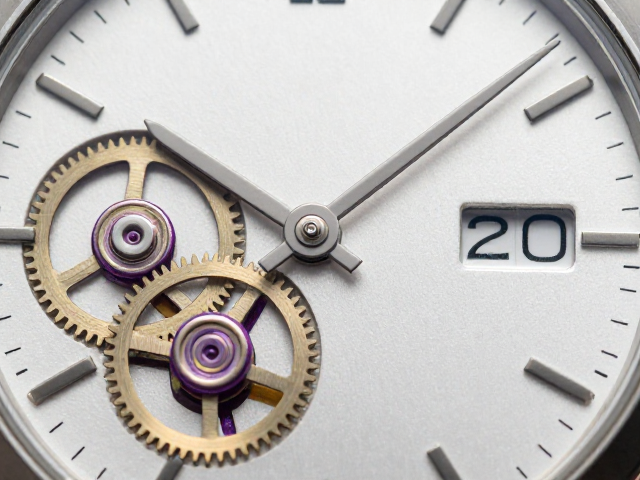
日本制机械机芯在日期显示功能的实现上,常采用独特的双轨或多级齿轮传动结构,以确保日期翻页的平稳与精准。以广泛应用的2824-2或2824-2/2衍生型号为例,其日期轮系通常由日历盘、日历轮、日期拨叉以及相关的传动齿轮组成。在凌晨两点至四点之间的“危险区域”,齿轮间的啮合状态较为敏感,直接快速调整日期可能导致内部连杆变形或日历盘跳字卡顿。因此,机芯设计者通过优化齿轮比和拨叉角度,使日期切换动作在夜间平稳完成,这一机械逻辑是保证显示功能可靠性的基础。
日期显示窗口的对齐精度高度依赖于机芯总成的组装工艺。在标准结构中,日历盘与表盘上的视窗位置必须保持严密的同轴度。若机芯在调校过程中未将日历轮准确归零至1号位置,即便后续走时精准,视觉上也会出现日期偏移或遮挡。日本机芯制造商通常配备高精度的定位夹具,在组装阶段通过专用工具固定日历轮轴,确保其在旋转过程中无偏心现象。这种对机械配合精度的极致追求,直接决定了最终成品在长期使用中是否会出现跳字不实或窗口错位的问题。
盘面均匀喷涂工艺的基材处理与涂层介质
表盘作为机芯的“面孔”,其喷涂工艺决定了整体的视觉质感与耐久性。高质量的日本机械表盘多采用铜质或铝合金基材,经过严格的抛光、打磨及清洗程序,以去除表面微尘与油污。在喷涂前,基材需经过磷化或阳极氧化处理,以增强涂层附着力。常用的涂层介质包括丙烯酸树脂、环氧树脂或特殊的陶瓷微粒混合漆。这些介质需经过精密过滤,确保无杂质颗粒,从而在固化后形成光滑如镜或均匀哑光的表面。
喷涂过程中,环境控制至关重要。无尘车间内的温度与湿度需保持在特定区间,通常为20-25摄氏度,相对湿度40-60%,以避免漆面出现气泡、流挂或橘皮效应。采用静电喷涂或高精度喷枪技术,漆雾能均匀覆盖盘面细微纹理。对于带有太阳纹或拉丝效果的盘面,喷涂前需先通过机械或化学手段处理出门路纹理,随后覆盖透明保护层或彩色漆层。这种多层叠加的工艺,既保留了金属底材的质感,又通过色彩的均匀分布提升了整体的美学表现。
固化工艺与表面缺陷的微观控制
涂层固化是决定盘面最终性能的关键步骤。日本精密制造中常采用低温慢烤与高温快烤相结合的分段固化法。低温阶段(约60-80摄氏度)用于溶剂挥发与涂层初步定型,高温阶段(约100-150摄氏度)则促使树脂分子交联,形成坚硬耐磨的保护层。固化时间的控制需精确到分钟,过短会导致涂层未完全硬化,易受划伤;过长则可能引起漆面变黄或失去光泽。
在微观层面,盘面需经过严格的光学检测,以识别划痕、脏点或涂层不均等缺陷。高分辨率相机与显微镜会扫描盘面每个角落,任何直径超过0.1毫米的瑕疵都可能被视为不合格品。此外,防紫外线处理也是重要环节,通过在涂层中添加特定稳定剂,防止表盘在长期光照下发生褪色或老化。这种对细节的严苛把控,确保了每一枚搭载该盘面的机械机芯在视觉表现上的一致性与持久性。