弧形壳体冲压工艺的核心控制点
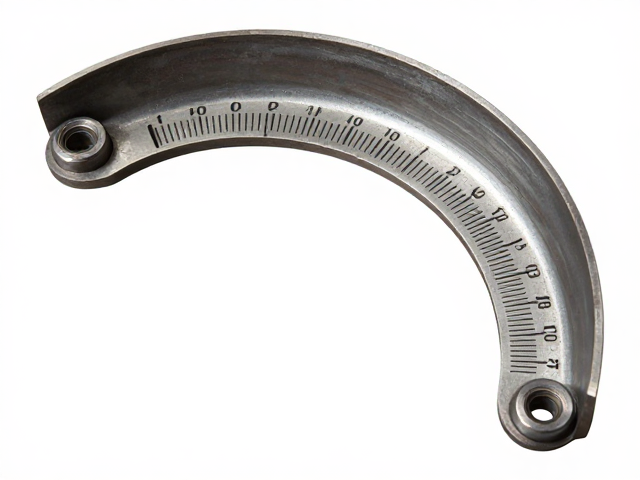
弧形壳体在制造过程中面临着材料流动不均与回弹控制的难题,冲压成型的质量直接决定了产品的结构强度与外观精度。在模具设计与调试阶段,材料延展率的计算必须基于实际板材的力学性能数据,通常采用深拉延工艺配合多级压边力,以抑制起皱现象。对于高强度钢材或铝合金材质,润滑剂的涂抹均匀性会显著影响成型效果,过厚的润滑层可能导致后续清洗困难,而过薄则易引发干摩擦导致的表面划伤或开裂。
成型后的壳体需要进行严格的尺寸稳定性测试,特别是在曲率变化剧烈的区域,微裂纹的产生往往源于局部应力集中。工程师需通过有限元分析模拟冲压过程中的应变分布,优化凸凹模圆角半径,确保材料在变形过程中受力平滑过渡。实际生产中,冲压速度的控制也至关重要,较高的冲压速度可能因惯性作用加剧模具磨损并降低尺寸一致性,因此需根据材料厚度与类型,设定精确的压力机滑块行程速度,以平衡生产效率与良品率。
防水圈安装精度与密封性检测标准
防水圈作为确保壳体内部电子元件或机械结构免受外界湿气侵入的关键部件,其安装精度直接影响整体产品的防护等级。在安装过程中,防水圈的定位槽需保持清洁无油污,避免杂质导致防水圈扭曲或移位。常用的检测手段包括气密性测试与水压测试,其中气密性测试通过向壳体内部充入特定压力的气体,监测规定时间内的压力衰减情况,以此判断密封界面的完整性。
防水圈的材料选型需兼顾耐老化性与压缩永久变形特性,硅胶或三元乙丙橡胶(EPDM)因具备优异的耐候性而被广泛采用。在实际验证中,需模拟极端温度变化及长期静态压缩环境,观察防水圈是否出现硬化、开裂或永久性变形。若发现密封失效,需排查防水圈截面尺寸公差是否超出设计范围,以及壳体配合面的粗糙度是否符合密封要求,通常要求配合面粗糙度控制在Ra0.8至Ra1.6微米之间,以确保接触面的微观密封效果。
复古轨道刻度细节的视觉还原与工艺实现
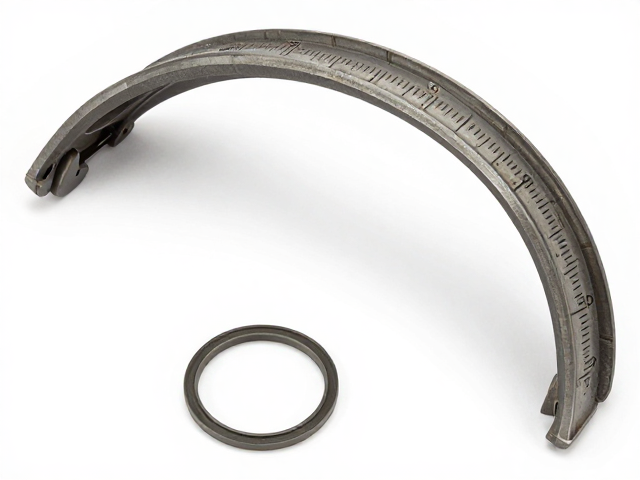
复古轨道刻度的视觉呈现依赖于表面处理技术与精密蚀刻或印刷工艺的结合,旨在在现代工业产品中还原经典机械美学。刻度线的清晰度、间距均匀性以及色彩对比度是评估细节还原度的核心指标。采用激光蚀刻或化学蚀刻工艺可在金属表面形成具有微细凹槽的刻度,随后通过阳极氧化着色或真空镀膜填充颜色,这种工艺能确保刻度耐磨且不易脱落,同时保留金属本体的质感。
刻度排列的几何精度需经过光学影像测量仪进行严格校验,确保每格刻度的等分误差控制在微米级别,避免视觉上的扭曲或错位。在表面处理阶段,防眩光涂层的应用有助于提升刻度在强光下的可读性,同时减少环境光反射对精密读数的干扰。此外,刻度边缘的锐利度处理也是关键,过于圆润的边缘会降低刻度线的辨识度,而过于锋利的边缘则可能在装配过程中造成应力集中或安全隐患,因此需通过打磨或抛光工艺平衡美观与功能性。