弧形壳体冲压成型的核心力学分析
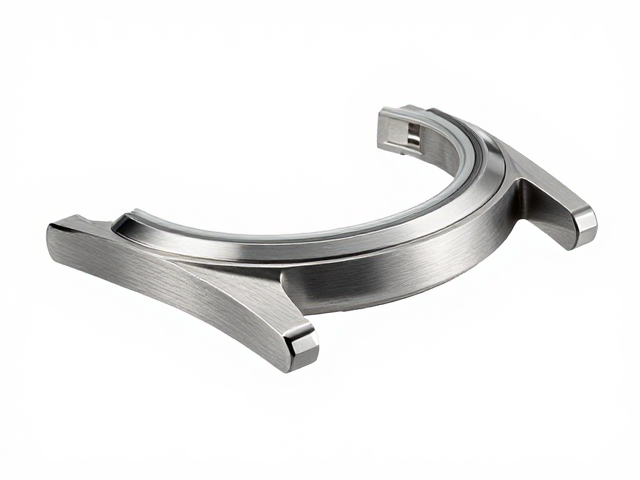
机械表弧形表壳的制造难点在于金属板材在经历多道次冲压变形时,如何保持壁厚均匀并避免破裂或起皱。相较于传统直壁表壳,弧形结构在冲压过程中会产生复杂的应力分布,材料在模具接触区域受到强烈的径向拉伸与切向压缩。这种非线性的形变要求设计师精确计算材料的流动路径,通常需选用高延展性的316L不锈钢或铝合金板材,其延伸率需达到20%-30%以上,以应对深拉延过程中的剧烈形变。
模具设计的精度直接决定了弧形表壳的最终成型质量。模具型腔表面需经过精密抛光,以降低摩擦系数,防止材料表面划伤。在冲压过程中,压边圈的压力分布必须经过严密的仿真模拟与实测调整,过大的压边力会导致材料流动受阻产生裂纹,而压力不足则易引起边缘起皱。现代工艺中,液压成形技术常被引入以替代部分机械冲压步骤,通过流体压力使板材贴合模具,从而显著提升弧形曲面的成型精度与表面完整性。
表壳关键尺寸参数的确定逻辑
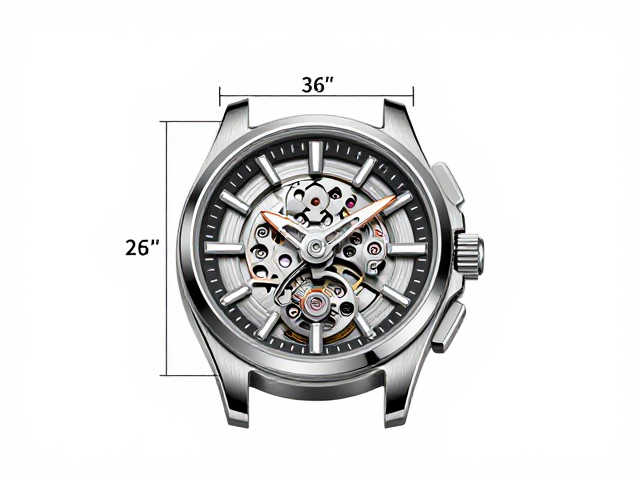
表壳直径的选择需严格遵循人体工学与机芯模块的物理限制,常见的主流尺寸区间集中在36mm至42mm之间。这一区间的设计平衡了佩戴舒适度与内部机芯的容纳空间。对于搭载复杂功能模块的机械表,表壳直径往往需要向44mm甚至更大尺寸延伸,以容纳更厚的机芯结构,但这会增加表耳间的宽度,对表带连接处的应力集中提出更高要求。因此,尺寸选择并非单一维度的决定,而是机芯厚度、表冠位置以及表耳间距的综合权衡结果。
表壳厚度与整体比例密切相关,直接影响视觉上的轻盈感与佩戴时的贴合度。超薄表款通常将表壳厚度控制在6mm至8mm之间,这对冲压后的平整度及打磨工艺提出了极苛刻的标准,任何微小的凸起都会在佩戴时产生明显的异物感。相比之下,潜水表或运动款表壳厚度通常在12mm至15mm以上,以应对防水结构所需的密封圈空间及抗冲击需求。尺寸数据的确定需结合具体的机芯型号进行三维建模验证,确保表壳内部空间与机芯组件无干涉,同时保证表镜安装后的应力分布均匀。
冲压工艺中的公差控制与精度管理
在机械表制造中,表壳各部件间的配合公差通常控制在0.05mm至0.1mm之间,这一精度范围是确保防水性能与外观无缝衔接的关键。弧形表壳在冲压成型后,由于材料回弹效应,尺寸往往会出现微小偏差。为了消除回弹,工艺上常采用校正冲压或多次退火处理。每一次冲压工序后,需对表壳进行尺寸检测,重点监控弧高、外径以及安装孔位的位置度。高精度数控检测设备可实时反馈数据,指导模具微调,确保批量生产中的尺寸一致性。
表壳与表圈、底盖的配合间隙需保持极度均匀,通常要求间隙小于0.03mm,以避免灰尘侵入并提升整体质感。弧形表壳因曲面变化,传统平面测量难以准确评估配合状态,因此常采用三坐标测量仪对曲面进行点阵扫描,生成三维数据云图进行分析。通过对比理论模型与实际数据,工程师可识别出版形偏差的具体区域,进而调整冲压模具的型腔形状。这种基于大数据反馈的工艺优化,显著提升了高精度弧形表壳的良品率,确保了每一枚表壳在组装后都能达到严丝合缝的效果。