弧形壳体冲压工艺的核心逻辑
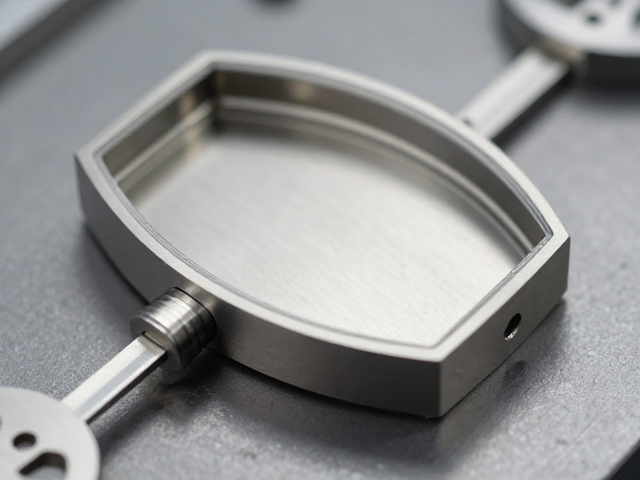
精密金属加工领域中,弧形壳体因其独特的流线型外观和结构强度,成为高端腕表表壳制造的关键环节。不同于传统的直线切割或简单折弯,弧形壳体要求材料在三维空间内发生均匀的塑性变形。这一过程依赖于高精度的模具设计与材料特性的完美匹配,旨在通过物理挤压而非切削,让金属板材严格贴合模具型腔,从而形成无缝且光滑的曲面结构。
在冲压过程中,板材的延展性与模具的受力分布决定了最终成品的质量。技术人员需要精确计算拉深系数,确保金属在流动过程中不会出现破裂或起皱现象。这种对材料微观结构的控制,使得精钢表壳在保持薄壁特性的同时,仍能具备优异的机械强度。每一道冲压曲线都经过严密的力学分析,以确保表壳在承受日常佩戴压力时,依然能维持原本的几何形态。
酒桶形设计的美学构建与成型挑战
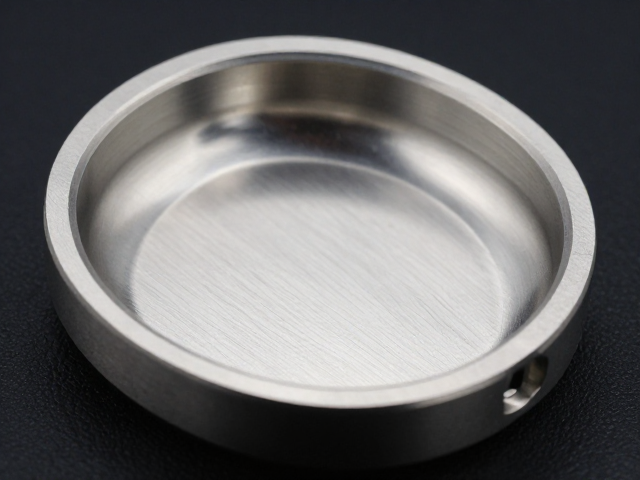
酒桶形表壳是制表工艺中极具代表性的复杂造型,其两侧向内收窄、中间向外隆起的曲线,赋予了腕表独特的立体感和视觉张力。这种设计并非简单的几何拼接,而是要求金属表面在任何切面上都保持平滑过渡。为了实现极致的美感,冲压模具必须具备极高的曲面精度,任何微小的偏差都会在抛光后被放大,导致光线反射出现断层或畸变。
成型酒桶形表壳需要分阶段的多步冲压工艺。第一步通常进行预成型,将圆形或方形板材初步压出弧度;随后进行精整冲压,利用高精度钢模对曲面进行最终定型。这一过程中,润滑剂的配比和冲压速度会直接影响金属表面的微观纹理。只有当模具表面经过镜面级处理后,才能在冲压过程中减少摩擦,使精钢表面保留原始的细腻光泽,为后续的抛光工序奠定完美基础。
精钢材质的选择与表面处理协同
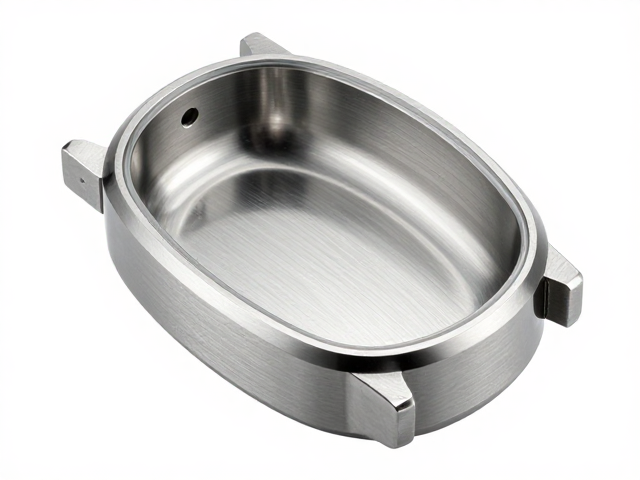
316L精钢因其优异的耐腐蚀性和加工硬化特性,成为弧形表壳的主流材料。然而,高硬度也意味着其在冲压过程中需要更大的成形力。为了应对这一挑战,材料供应商通常会提供经过特殊退火处理的板材,以降低初始屈服强度,提高延展率。这种预处理确保了金属在经历剧烈变形后,仍能保持内部晶粒结构的稳定性,避免后续加工中出现应力释放导致的变形。
表面处理工艺与冲压成型存在着严密的协同关系。冲压完成后,表壳表面可能存在细微的加工痕迹,这些痕迹需要通过多道次的抛光工序去除。从粗抛到镜面抛光,每一步都依赖于冲压形成的完美基底。如果冲压曲面存在瑕疵,抛光轮将难以均匀受力,导致高光区域与哑光区域过渡不平顺。因此,冲压工艺的精度直接决定了最终表壳能否呈现出如液体般流动的光影效果。
精密检测与质量控制标准
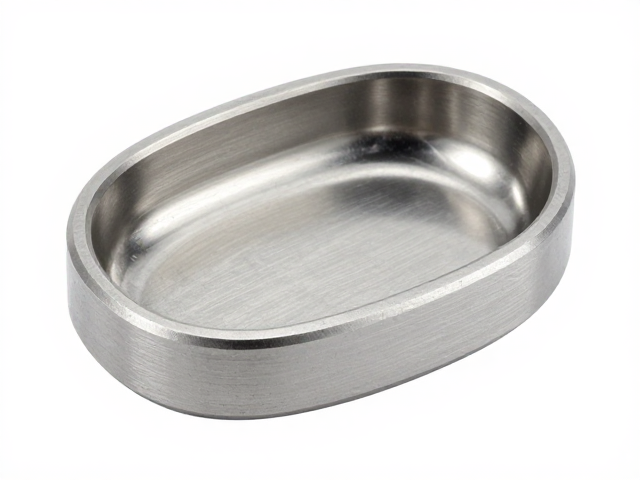
在弧形壳体制造完成后,光学扫描与三坐标测量技术被用于验证曲面的一致性。通过对比CAD数字模型与实际成品数据,工程师可以识别出国标允许范围内的微小误差。对于高端腕表而言,曲面公差通常控制在微米级别,任何超出公差范围的凸起或凹陷都会被视为不合格品。这种严苛的检测流程确保了每一枚表壳在视觉上的绝对纯净。
除了尺寸检测,表面完整性检查也是关键环节。使用高倍显微镜观察冲压边缘和曲面过渡区,确保没有微裂纹或毛刺存在。这些微观缺陷不仅影响美观,还可能成为应力集中点,长期佩戴中可能导致结构疲劳。通过严格的无损检测手段,确保每一枚酒桶形精钢表壳在达到消费者手中时,既符合美学标准,又具备可靠的物理性能。