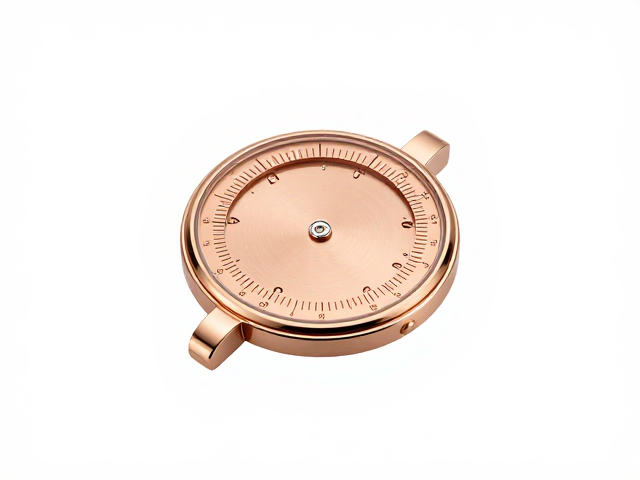
精密基材预处理与表面微蚀刻
玫瑰金表壳的制造始于高纯度金属合金的熔炼与成型,通常采用18K黄金与铜、银等金属按严格比例配比,以确保色泽的稳定性与硬度。在表壳主体通过CNC数控机床初步切削成型后,表面需经过严密的抛光与拉丝处理,为后续的精密装配提供洁净、平整的基础界面。这一阶段的表面粗糙度需控制在微米级别,任何微小的划痕或氧化层都可能影响后续夜光材料的附着力与光学表现。
预处理完成后,表壳进入超声波清洗与等离子清洗工序。通过高频振动剥离微观缝隙中的油脂与杂质,再利用等离子体轰击激活金属表面能,增强材料与夜光涂层的分子间结合力。此步骤直接决定了夜光刻度在长期使用中是否会出现脱落或变色,是保证产品耐用性的关键前置条件。
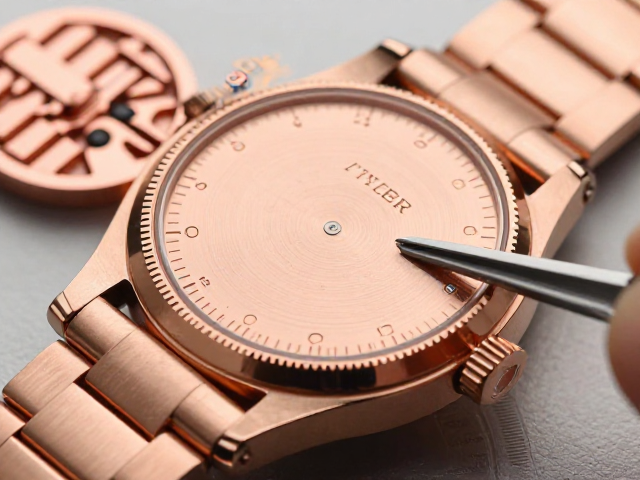
夜光材料特性分析与精准印刷
夜光刻度的核心材料多为超细磷酸盐荧光粉或新型无镉硫化锌化合物,其粒径分布需经过严格筛分,以确保涂覆后的平整度与发光效率。在装配前,材料需与高透明度、耐黄变的有机树脂粘合剂按比例混合,形成具有特定粘度与触变性的油墨。这种油墨在印刷过程中需保持稳定的流变特性,避免在固化前发生流挂或堆积,从而保证刻度边缘的锐利与清晰。
印刷工序通常采用高精度丝网印刷或自动化移印技术。丝网版网的张力需经过精密计算与校准,以匹配玫瑰金表壳的曲面弧度。印刷头在移动过程中保持恒定的压力与速度,确保油墨均匀转移至表壳预定位置。对于带有复杂几何形状的表耳或表盘区域,需使用专用夹具固定表壳,防止因震动或位移导致图案错位,每一枚刻度的定位误差需控制在极小的公差范围内。
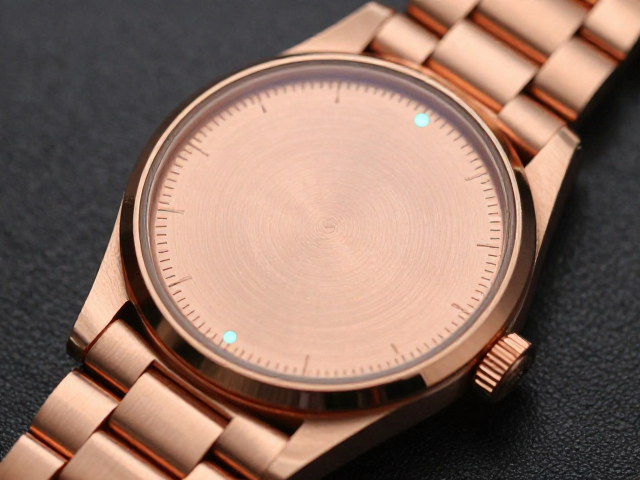
高温固化与光学性能检测
印刷完成后的表壳进入高温固化炉,在受控的温度曲线下进行烘烤。固化过程不仅使树脂发生交联反应形成坚固的保护层,同时激活荧光粉的光敏特性。温度与时间的参数需根据材料配方精确设定,过高的温度可能导致荧光粉分解或表壳变色,而过低的温度则无法形成足够的附着力。固化后,表壳需在恒温恒湿环境中静置,消除内部应力,稳定材料结构。
固化完成后,需对夜光刻度进行严格的光学性能检测。使用专业分光光度计测量其在暗室环境下的初始亮度及衰减曲线,确保发光强度符合设计标准。同时,通过显微镜检查刻度边缘是否有毛刺、气泡或缺损。只有当亮度值、附着力测试及外观检查均达到既定规格,该表壳方可进入下一装配环节,任何一项指标不合格的产品将被立即剔除,以维护整体制造流程的质量一致性。
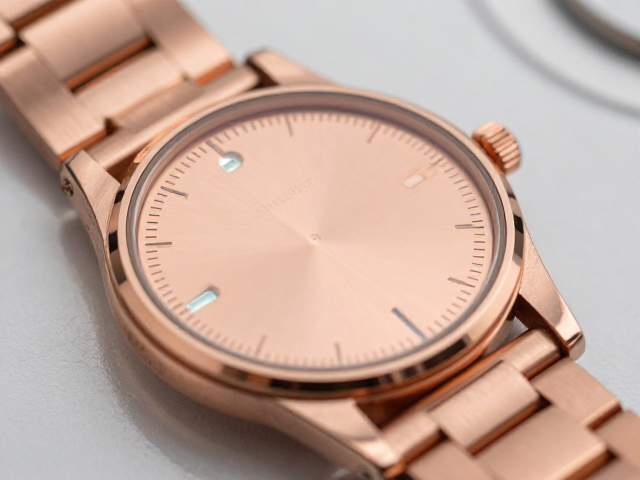
精密装配与最终结构固定
在确认夜光刻度质量合格后,表壳进入最终的装配阶段。对于镂空或立体设计的刻度,需使用高精度机械臂或自动化压合设备,将预制的金属或陶瓷刻度组件精准嵌入或压接至表壳表面。装配过程中需实时监控压力值,确保组件与基体之间形成严密的物理接触,同时避免过大的冲击力导致玫瑰金表面产生压痕或变形。
对于印刷式夜光刻度,通常需在固化后增加一层透明的保护涂层。这层涂层通过真空蒸镀或喷涂技术形成,既能防止夜光材料直接接触外界环境而老化,又能减少光线在穿过涂层时的折射损失,提升可视性。装配完成后,表壳需经过清洁与外观复检,确保无残留指纹、灰尘或异物,随后即可进入机芯组装或后续表面处理工序,完成从原材料到精密组件的转化。