冲压成型工艺对日差精度的核心影响
链节作为传动系统中的关键连接部件,其制造精度直接决定了整条链条在高速运转下的配合稳定性与寿命周期。日差精度,即链条在经历一定时间或负载周期后长度变化的可预测性与一致性,是衡量链条质量的重要隐性指标。在冲压成型阶段,模具的型腔设计必须严格匹配板材的屈服强度与延伸率,通过精确控制冲裁间隙来减少材料在分离过程中的撕裂与毛刺,从而确保每个链板的几何尺寸处于微米级公差范围内。
工艺参数的设定需要结合材料的热处理特性进行动态调整。现代高精度冲压生产线通常采用伺服压力机,通过实时监测滑块行程与压力曲线,消除机械传动中的回程误差。这种高刚性的成型方式能够保证每一冲压步进的重复定位精度,使得链板孔位与边缘轮廓高度一致。当基础构件的尺寸一致性达到极高水准时,后续组装时的累积误差被大幅压缩,进而从源头上锁定了链条在长期服役中长度变化的基准,为提升日差精度提供了坚实的物理基础。
耐磨耐用性提升的关键工艺要素
链节的耐磨性能主要依赖于材料表面的微观结构及热处理后的硬度分布。在冲压成型后,链板通常需要经过淬火与回火处理,以获得理想的马氏体组织,从而提高表面抗磨损能力。工艺过程中需严格控制加热速率与冷却介质温度,避免因局部过热导致晶粒粗大或产生淬火裂纹。通过优化冲压后的去应力退火工序,可以有效释放成型过程中产生的残余内应力,防止链节在受载初期因应力释放而发生微观变形,进而保持长期的尺寸稳定性。
润滑与表面处理技术也是增强耐磨耐用性的重要环节。在冲压成型完成并经过初步检验后,链板表面会进行喷丸强化处理,这不仅能清理氧化皮,还能在表面形成压应力层,提高疲劳强度。随后进行的浸油或滴油润滑工艺,使得润滑油能够渗透至链板与销轴的配合界面,在启动初期即形成有效的油膜保护。这种严密的防护体系减少了金属间的直接干摩擦,降低了磨损速率,使得链条在恶劣工况下仍能维持较低的伸长率,显著延长了使用寿命。
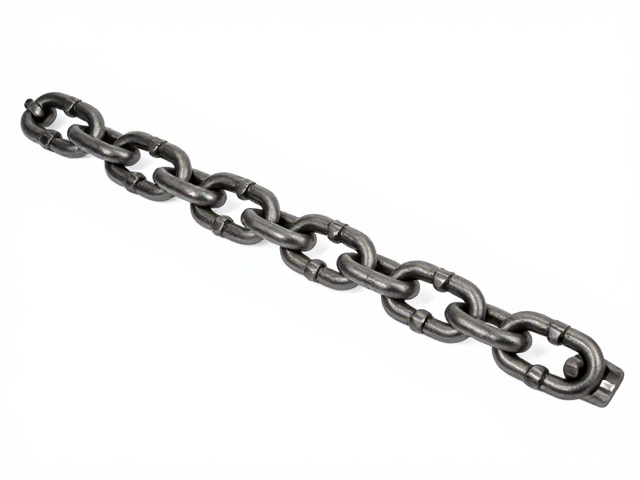
工艺协同与质量控制体系
提升日差精度与耐磨耐用性并非单一工序的结果,而是冲压、热处理、表面处理等多道工序协同作用的产物。建立全过程的质量追溯体系,对每一批次原材料的化学成分进行光谱分析,确保其符合预定标准。在冲压环节,利用在线视觉检测系统实时监控链板的外观缺陷与尺寸偏差,一旦发现异常立即停机调整模具或参数,防止不良品流入下一道工序。这种严密的过程控制能够及时发现并纠正工艺波动,保证产品的一致性。
数据分析在工艺优化中发挥着越来越重要的作用。通过收集冲压压力、模具温度、热处理曲线等关键数据,结合成品链节的拉伸试验与耐磨测试结果,利用统计学方法分析各变量之间的关联性。基于这些数据反馈,工程师可以对冲压模具的刃口形状进行微调,优化热处理保温时间,从而不断迭代工艺参数。这种以数据为驱动的持续改进机制,使得链节在保持高精度的同时,进一步提升了材料的利用率与整体性能,满足了高端传动领域对可靠性与稳定性的严苛要求。