金属锻压成型的力学基础与微观结构演变
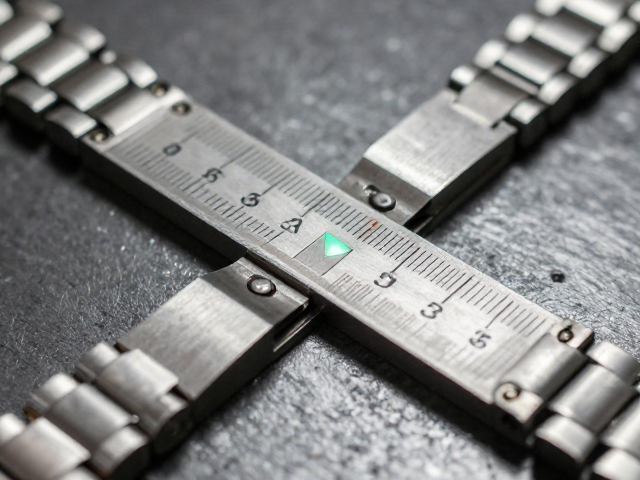
金属锻压成型并非简单的物理形变,而是基于金属晶体在高压下发生滑移与孪晶的微观机制。当外部压力超过金属材料的屈服强度时,晶格内部位错开始移动,宏观上则表现为材料形状的改变。这一过程通常伴随着剧烈的塑性变形,使得金属内部的晶粒被破碎并重新排列,形成致密的纤维状组织。这种微观结构的致密化有效消除了铸造过程中常见的气孔、缩松等缺陷,显著提升了材料的致密度和力学性能,为后续精密加工奠定了坚实的物理基础。
在工业实践中,锻压工艺分为热锻与冷锻两大路径,其核心差异在于变形温度下的再结晶行为。热锻利用高温降低金属流变应力,适合大行程变形及复杂形状成型,但表面易产生氧化皮;冷锻则在室温下进行,通过加工硬化效应提升材料硬度与强度,尺寸精度极高,但需要更大的成型力。对于高精密腕表部件而言,选择何种锻压路径直接决定了最终产品的机械稳定性与表面质感,工程师需根据材料特性如不锈钢或钛合金的延展性,精确计算锻造比与压力曲线,以确保零件内部应力分布均匀,避免后续加工中出现变形或开裂风险。
夜光刻度涂层的材料科学与固化工艺
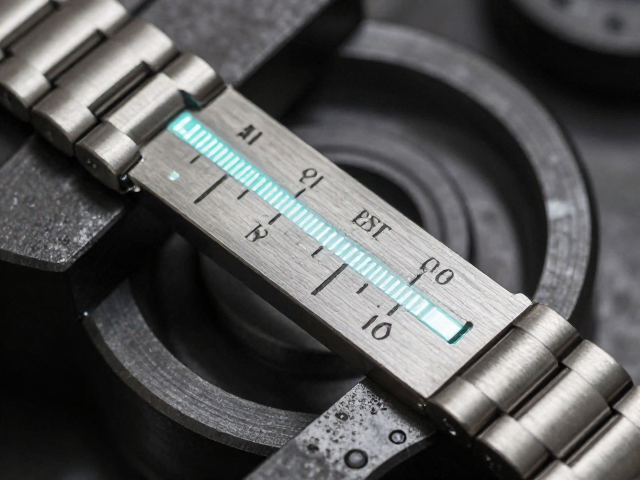
夜光刻度的视觉呈现依赖于荧光物质对光能的吸收与再发射,现代高端制表业多采用硫化锌或铝酸锶等无机荧光粉作为基质材料。这些微粒被均匀分散在透明的环氧树脂或硅胶载体中,形成具有稳定光学特性的复合涂层。硫化锌成本低且发光效率高,但长时间光照下亮度衰减较快;铝酸锶则具备更长的余辉时间和更优越的耐候性,能确保持久且柔和的夜光效果。涂层的厚度控制极为关键,过薄会导致亮度不足,过厚则可能影响刻度边缘的清晰度及整体美学比例,通常需通过丝网印刷或精密点胶技术将涂层厚度控制在微米级别。
固化过程是决定夜光刻度耐久性的核心环节,涉及溶剂挥发、树脂交联及荧光粉固定等多重物理化学变化。在恒温恒湿环境下,涂层经过紫外线或热力固化,载体树脂形成三维网状结构,将荧光微粒牢固包裹其中,防止其在日常佩戴中因摩擦或汗液侵蚀而脱落。此外,涂层表面通常经过特殊抛光或覆膜处理,以增强其抗刮擦能力并保持光学通透性。不同品牌或系列在配方比例上存在差异,这些微观配方的调整直接影响了夜光在黑暗环境下的初始亮度、衰减曲线以及色彩饱和度,是衡量精密工艺细节的重要指标。
蚝式链带的成型冲压与表面打磨
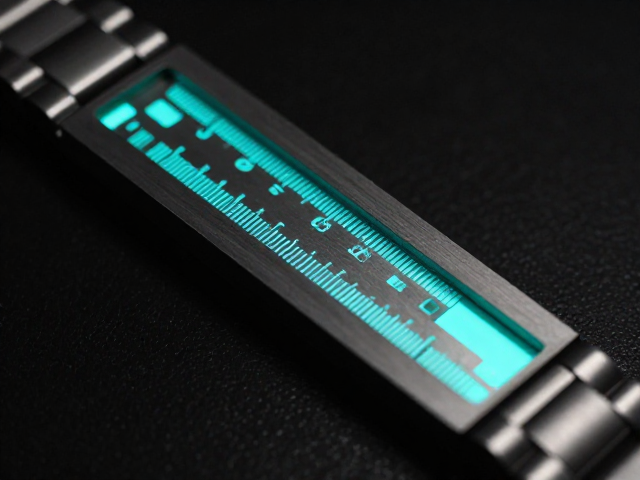
蚝式链带的标志性外观源于其严丝合缝的链节结构,这一结构最初由精密冲压工艺打造。利用高精度模具对不锈钢板材进行多次冲压成型,每一片链节被切割出预定形状,并通过侧壁铆接或焊接技术连接。冲压过程中,板材经历剧烈的拉伸与压缩,金属纤维沿流动方向延伸,若后续处理不当易产生应力集中。因此,冲压后的链节需经过退火处理以消除内应力,恢复材料延展性,确保链带在弯曲时具备足够的柔韧度,同时保持链节间间隙的一致性,这是实现“无缝”视觉效果的前提。
表面打磨与拉丝是提升蚝式链带质感与耐用性的关键步骤。经过成型与组装的链带进入多道打磨工序,使用不同目数的砂轮或研磨膏对表面进行精细处理。拉丝纹理通常由单向或交叉的摩擦动作形成,不仅掩盖了细微的加工痕迹,还增强了表壳与表链整体的视觉统一性。对于高光抛光区域,则需经过数十道手工或机械抛光,直至表面达到镜面效果。这一过程对公差控制要求极高,任何微小的划痕或不对称都可能破坏整体的奢华感,因此现代生产线常引入自动化光学检测系统,实时监控每一处表面的光洁度与几何精度。
精密装配中的公差配合与最终检验
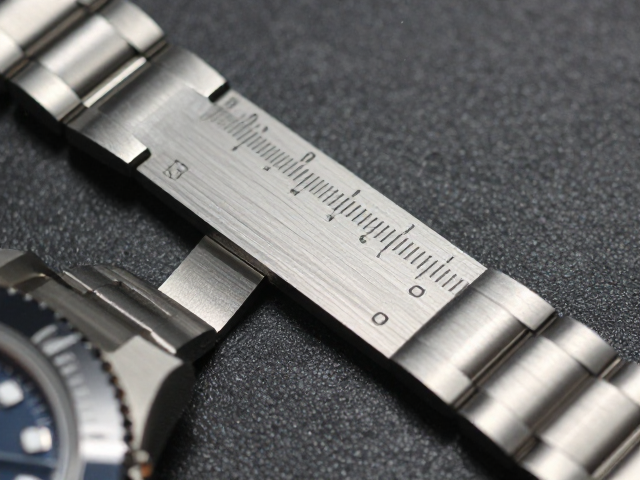
链带与表壳的连接并非简单的物理拼接,而是基于严密的公差配合设计。蚝式链带的表耳与表壳连接处需保证极小的间隙,以防止灰尘、水汽侵入,同时确保佩戴时的稳固性。在装配过程中,每一颗螺丝、每一个销钉都经过严格筛选,其尺寸偏差控制在微米级别。使用专用工具施加标准化的扭矩,确保连接件受力均匀,避免因过紧导致螺纹滑牙或过松导致松动异响。这种对微观连接界面的极致控制,使得链带在承受日常冲击时仍能保持结构完整,体现了机械组装领域的精密制造水准。
最终检验环节涵盖外观检查、功能测试及长期稳定性评估。通过高倍显微镜观察链节接缝处的焊接质量与表面瑕疵,使用专用仪器检测夜光刻度的亮度值是否符合预设标准。此外,还会进行模拟佩戴测试,评估链带在不同温度、湿度条件下的形变情况及夜光衰减特性。所有数据记录在案,确保每一件出厂产品均达到既定工艺标准。这种基于数据驱动的质量控制体系,不仅保障了产品的可靠性,也为后续工艺改进提供了真实可考的数据支持,使得传统手工技艺与现代精密制造得以完美融合。