链节冲压钢带夹毛的成因与表面处理原理
冲压钢带在形成链节结构时,若模具刃口磨损或冲压参数设置不当,边缘极易产生毛刺或夹带金属碎屑。这种现象通常源于模具定位销松动、冲压间隙不均或板材表面存在氧化皮。钢带在高速冲压过程中,材料发生塑性变形,当冲裁力超过材料屈服强度但未完全切断时,残留的金属纤维便会形成粗糙的夹毛。此外,润滑剂分布不均会导致摩擦系数异常,加剧模具与板材的粘连,使得脱模过程中钢带表面被拉扯出细微的毛刺。
解决这一问题需从材料预处理和模具维护两个维度入手。使用经过酸洗或喷砂处理的钢带能减少表面杂质,降低冲压时的粘附风险。模具方面,需定期检查冲头与凹模的配合间隙,确保其在标准公差范围内,通常精密冲压的间隙控制在板材厚度的5%-10%之间。同时,优化冲压速度和压力曲线,采用渐进模或多工位模具分步成型,能有效分散冲裁力,减少因局部应力集中导致的毛刺生成。
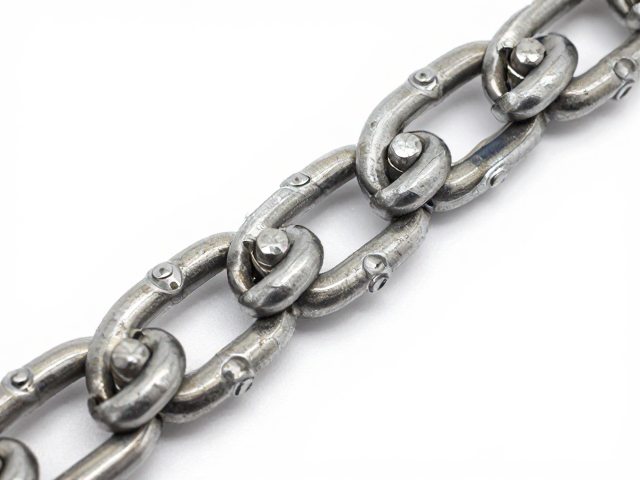
针对夹毛问题的物理修复与去毛刺工艺
对于已经产生的轻微夹毛,手工修整是基础且直接的方法。使用细目砂纸(如400-800目)或硬质锉刀,对链节边缘进行单向打磨,避免来回摩擦导致毛刺扩大或钢材表面划伤。对于批量生产中的工件,可采用振动研磨或滚筒抛光工艺,利用磨石与工件在滚筒内的相互摩擦,逐步去除边缘毛刺。此过程需控制研磨介质的大小和硬度,防止过度磨损导致链节尺寸超差。
若夹毛较为严重或位于复杂结构内部,化学去毛刺或电解抛光更为有效。化学去毛刺利用酸性溶液与金属毛刺部位发生优先腐蚀反应,从而去除毛刺而不损伤主体材料。电解抛光则通过电化学作用,使工件表面微观凸起部分优先溶解,获得平滑光亮的表面。这两种方法需严格控制溶液浓度、温度和处理时间,以确保修复效果的一致性,同时需注意废液处理,符合环保排放标准。
礼品选购中钢制链节的避坑要点
选购钢制链节类礼品时,触感是判断工艺水平的直观标准。用手指轻轻抚摸链节连接处,若有明显刮手感或刺痛感,说明去毛刺工艺不到位,长期佩戴或接触易造成皮肤不适或钩挂衣物。优质产品通常经过精细的钝化处理,边缘圆润光滑,无明显锐角。此外,观察链节表面是否有锈蚀点或污渍,这反映了清洗和防锈处理的质量,劣质产品可能在缝隙中残留腐蚀性物质,影响使用寿命。
尺寸精度与结构稳定性是另一关键考量。轻轻晃动链节,若感觉松动、异响或各节之间活动不顺畅,可能存在模具精度不足或装配缺陷。检查链节扣头的闭合情况,确保其能牢固锁紧,避免意外脱落。对于镀金或喷漆工艺的产品,注意观察涂层是否均匀,有无起泡、剥落或色差,这些细节直接影响礼品的美观度和耐用性。建议选择有明确材质说明和工艺标准的产品,避免购买来源不明、标识不清的廉价品。