壳体材料特性与基础成型逻辑
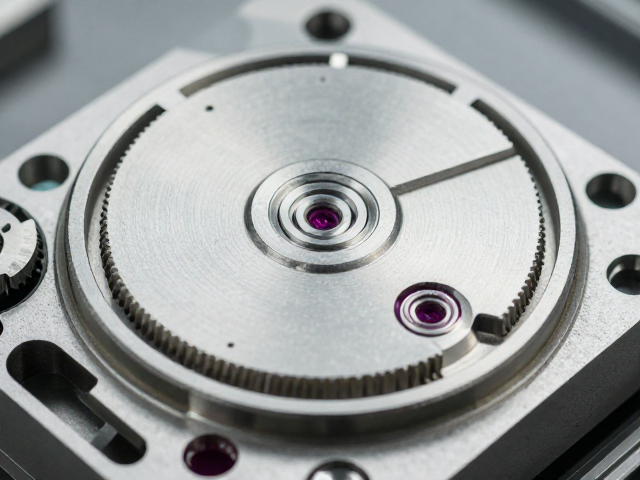
自动机械机芯的壳体通常采用黄铜、不锈钢或特殊合金材料,这些金属在经历冲压、拉伸等初步成型后,内部会产生显著的残余应力。这种应力若未被有效释放,在后续精密加工或长期运行中极易导致壳体微变形,进而影响齿轮系的对中性。因此,材料的选择与预处理是确保后续加厚成型稳定性的先决条件,需根据机芯尺寸和受力特点,确定最适宜的金属延展率与硬度指标。
基础成型阶段主要依赖高精度数控冲压或旋压技术,将金属板材初步塑形成为壳体的基本轮廓。此过程对模具的精度要求极高,任何微小的偏差都会在后续加厚工序中被放大。通过多道次的渐进式成型,金属晶粒逐渐贴合模具形态,形成均匀的壁厚分布。这一阶段的核心在于控制金属流动方向,避免出现褶皱或开裂,为后续增加壁厚提供结构完整的基础件。
加厚成型的核心工艺参数
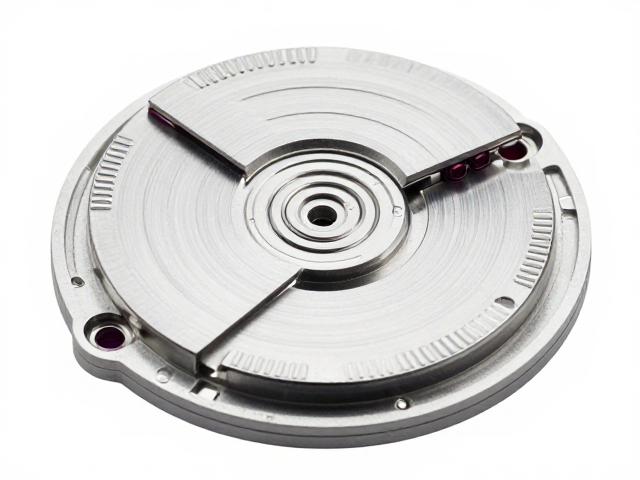
加厚成型并非简单的材料堆叠,而是通过精密的滚压或挤压工艺,在壳体特定受力区域增加材料厚度,以提升整体刚性。这一过程需要精确计算滚压刀具的压力、进给速度以及旋转角度,确保加厚区域的金属纤维连续且致密。过大的压力会导致材料硬化过度甚至破裂,而压力不足则无法达到预期的结构强度,因此工艺参数的微调需基于严密的力学模拟与实测数据。
在加厚过程中,温度控制扮演着关键角色。部分高强度合金需要在特定的温域下进行热成型,以降低变形抗力,防止加工硬化过快。通过局部加热或整体控温,金属在软化状态下更容易发生塑性变形,从而获得更均匀的加厚效果。冷却速率同样需要精准调控,急冷可能导致残余应力集中,缓冷则有助于应力松弛,确保壳体在冷却后保持几何形状的稳定性。
应力消除与微观结构优化
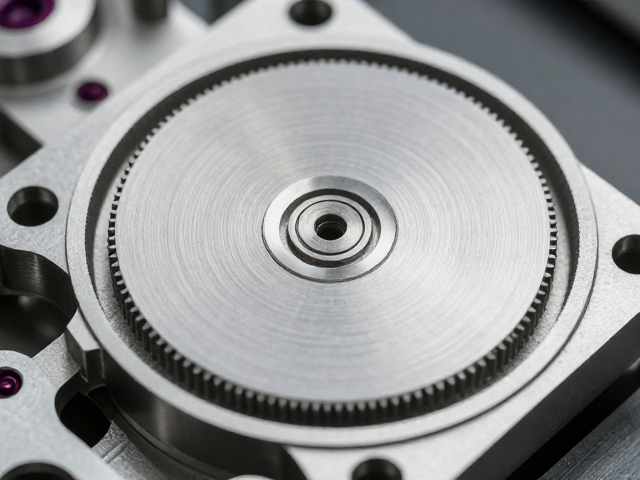
成型后的壳体内部隐藏着复杂的应力场,这些应力直接影响机芯在长期运行中的抗震性能与走时精度。为了消除成型过程中产生的残余应力,通常需要进行退火处理。退火工艺通过加热至临界温度以上并缓慢冷却,使金属晶粒重新排列,恢复材料的延展性与稳定性。这一步骤对于防止壳体因应力释放而发生形变至关重要,是保证机芯长期精准运行的隐性基石。
除了宏观的应力消除,微观结构的优化同样不可忽视。在加厚成型过程中,金属晶粒可能发生取向或细化,影响材料的疲劳强度。通过控制加工硬化率及后续的热处理工艺,可以细化晶粒,提升材料的综合力学性能。这种微观层面的调控,使得壳体在承受机芯内部复杂振动时,能更好地分散应力,减少共振现象,从而维持齿轮系的平稳啮合。
精密加工与装配精度保障
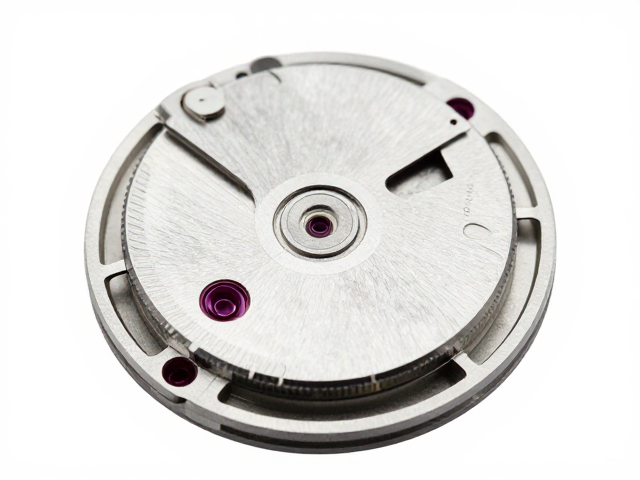
加厚成型后的壳体需经过高精度的CNC铣削、钻孔及打磨工序,以形成安装位、螺丝孔及装饰细节。由于加厚区域改变了材料的整体刚度,加工过程中的夹持方式需特别设计,以避免因受力不均导致壳体变形。刀具路径的优化与切削参数的设定,直接影响表面质量与尺寸精度,任何细微的加工误差都可能影响机芯组件的装配间隙,进而影响运行效率。
最终,壳体的几何精度需通过三坐标测量仪等高精度检测设备进行全方位验证。重点检测加厚区域的厚度均匀性、平面度以及与基准面的同轴度。只有当所有尺寸参数均落在严格公差范围内,壳体才能进入机芯装配环节。这种严密的检测流程,确保了每一枚机芯壳体都能提供稳固的安装基础,为内部精密齿轮系统的精准啮合与稳定运行提供坚实保障。